
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-08-19 المنشأ:محرر الموقع


يتم تحديد السلامة الهيكلية وتكلفة دورة حياة المكونات الصناعية بشكل أساسي من خلال عملية التصنيع المختارة قبل قطع القالب الأول. يؤدي تحديد طريقة تزوير خاطئة إلى تآكل مفرط للأدوات، أو عمليات تصنيع ثانوية غير ضرورية، أو فشل كارثي في المكونات تحت الأحمال الديناميكية. يجب على فرق الهندسة والمشتريات الموازنة بين المتطلبات الميكانيكية واقتصاديات حجم الإنتاج. يوفر هذا الدليل إطارًا صارمًا لتقييم عمليات التشكيل على الساخن مقابل عمليات التشكيل على البارد. نقوم بتفصيل النتائج المعدنية، وقدرات الأبعاد، وكفاءة الإنتاج الشاملة لضمان المواصفات الصحيحة لتطبيقات الخدمة الشاقة. سوف تتعلم كيف تغير درجة الحرارة الهياكل البلورية وتحدد الخواص الميكانيكية النهائية. نحن نغطي أيضًا تآكل القوالب وإنتاجية المواد وحدود تشغيل الإنتاج. من خلال فهم هذه المتغيرات، يمكنك محاذاة هندسة الأجزاء مع إمكانيات العملية وتجنب اختناقات سلسلة التوريد المكلفة.
إعادة البلورة هي المقياس المحدد: يحدث التشكيل على البارد عند درجة حرارة الغرفة أو بالقرب منها، مما يزيد من قوة الخضوع من خلال تصلب الانفعال، بينما يعمل التشكيل على الساخن فوق درجة حرارة إعادة بلورة المعدن (على سبيل المثال، 950 درجة مئوية إلى 1250 درجة مئوية للصلب) للسماح بتشوه شديد دون كسر.
التسامح مقابل التعقيد: يوفر التشكيل على البارد تشطيبًا فائقًا للسطح وتفاوتات أولية أكثر صرامة، في حين أن التشكيل على الساخن يستوعب الأشكال الهندسية المعقدة للغاية وأحجام المكونات الضخمة التي لا يمكن للعمل البارد تحقيقها.
التكلفة الإجمالية للإنتاج: يتطلب التشكيل على البارد استثمارات أولية أعلى في الأدوات وأحمال ضغط أثقل ولكنه يقلل من المعالجة النهائية ونفايات المواد. يقلل الحدادة الساخنة من متطلبات قوة الضغط الأولية ولكنها تتطلب في كثير من الأحيان عمليات ثانوية وتقليم فلاش.
ملاءمة المواد: يعتبر الفولاذ منخفض الكربون والسبائك الأكثر ليونة من المرشحين الرئيسيين للتزوير على البارد؛ عادةً ما يتطلب الفولاذ عالي السبائك والتيتانيوم والسبائك الفائقة عملية تزوير على الساخن.
إن فهم كيفية تغير درجة الحرارة للبنية البلورية للمعدن أمر ضروري للتنبؤ بالخصائص الميكانيكية النهائية لأجزاء الحدادة . تحدد البيئة الحرارية أثناء تشوه البلاستيك بشكل مباشر بنية الحبوب الداخلية للمادة، وكثافة التفكك، والأداء النهائي تحت الحمل. ونحن نرى هذا يوميا على أرضية المحل. إذا قمت بدفع مادة ما إلى ما هو أبعد من حدودها دون الدعم الحراري المناسب، فسوف تتشقق القوالب وتفشل الأجزاء.
يعمل التشكيل البارد على ضغط المعدن عند درجة حرارة الغرفة أو بالقرب منها. تعتمد هذه العملية بشكل كامل على الليونة المتأصلة في المادة للتدفق إلى تجويف القالب دون مساعدة التليين الحراري. نظرًا لأن المعدن يظل أقل بكثير من نقطة إعادة التبلور، فإن الشبكة البلورية تتعرض لتشوه شديد أثناء التشوه. كثيرًا ما نستخدم مكابس ميكانيكية ضخمة قادرة على توليد ما بين 1000 إلى 3000 طن من القوة في جزء من الثانية. الطاقة الحركية المنقولة إلى قطعة العمل هائلة. يجب على المشغلين مراقبة درجات حرارة القالب حتى في حالة التشكيل على البارد، حيث أن الاحتكاك الداخلي يولد حرارة موضعية كبيرة.
يستخدم المصنعون العديد من التقنيات المتميزة لتحقيق أشكال هندسية قريبة من الشبكة بدون حرارة. يؤدي الاضطراب إلى تقليل طول قطعة العمل مع زيادة قطرها. نحن نستخدم هذا باستمرار لرؤوس التثبيت. يقوم البثق للأمام والخلف بدفع المادة من خلال فتحة أو حول المثقاب لإنشاء أشكال أسطوانية أو مجوفة معقدة. تطبق العملة ضغطًا موضعيًا هائلاً لنقل تفاصيل السطح الدقيقة وتحقيق الحجم الدقيق للأبعاد.
النتيجة المعدنية المحددة للعمل البارد هي تصلب الإجهاد، المعروف أيضًا باسم تصلب العمل. عندما يتشوه المعدن، تتكاثر الاضطرابات داخل الشبكة البلورية وتتشابك. هذا التشابك يقيد المزيد من حركة الخلع. إنه يزيد بشكل كبير من قوة الشد وقوة الخضوع للمادة. ومع ذلك، فإن هذه الزيادة في القوة تأتي على حساب الليونة المباشرة.
إدارة الاحتكاك تملي النجاح في تزوير البارد. إن الضغوط الشديدة المطلوبة لتحريك المعدن البارد تولد قوى قص هائلة في واجهة قطعة العمل. أنظمة التشحيم الكيميائية المتقدمة إلزامية. تعمل طبقات فوسفات الزنك مع صابون الإستيرات التفاعلي على إنشاء طبقة حدودية قوية. وهذا يمنع حدوث خلل كارثي في القالب وفشل الأدوات في ظل الأحمال ذات الحمولة العالية.
على الرغم من مزاياه، يواجه التشكيل على البارد قيودًا صارمة فيما يتعلق بمرونة المواد. يفتقر الفولاذ عالي الكربون والسبائك المعقدة إلى اللدونة اللازمة في درجة حرارة الغرفة. إن دفع هذه المواد إلى أشكال معقدة على البارد سوف يتجاوز صلابتها عند الكسر. ستشاهد تشققًا شديدًا أو فشلًا شديدًا في القالب المتفجر.
يؤدي التشكيل الساخن إلى تغيير فيزياء التشوه بشكل أساسي عن طريق تسخين قطعة العمل أعلى من عتبة إعادة البلورة. بالنسبة لسبائك الفولاذ، فهذا يعني العبور إلى مرحلة الأوستينيت، عادة بين 950 درجة مئوية و1250 درجة مئوية. عند درجات الحرارة هذه، يصل المعدن إلى حالة بلاستيكية عالية. وهذا يسمح بإزاحة حجمية هائلة مع حمولة ضغط أقل بكثير. تعتبر أنظمة التسخين التعريفي هي المعيار في أرضيات المتاجر الحديثة. أنها توفر التدفئة السريعة والموحدة في جميع أنحاء المقطع العرضي للقضبان. لا تزال أفران الغاز تُستخدم في المطروقات الضخمة ذات القالب المفتوح، ولكنها تنطوي على مخاطر أعلى لإزالة الكربنة من السطح إذا لم يتم التحكم في الغلاف الجوي بشكل صارم.
تنقسم العملية عمومًا إلى فئتين مفتوحتين ومغلقتين. يتعامل التشكيل المفتوح مع الأشكال الضخمة ذات الحجم المنخفض بين القوالب المسطحة أو المحددة ببساطة. ويعتمد على مهارة المشغل لتحقيق الشكل الهندسي النهائي. القالب المغلق، أو تزوير قالب الانطباع، يجبر الخام المسخن على الدخول في تجاويف معقدة للغاية وقابلة للتكرار. إنه يملأ السمات الهندسية المعقدة التي قد يكون من المستحيل تشكيلها بالبرد.
الميزة الرئيسية للتزوير الساخن هي إعادة البلورة الديناميكية المستمرة. عندما يتشوه المعدن، تتحول الحبوب المشوهة على الفور إلى حبيبات جديدة خالية من الإجهاد. وهذا يمنع تصلب السلالة تماما. يمكن أن تخضع المادة لتشوه بلاستيكي هائل دون فشل هيكلي. يمكن للمهندسين تصميم مكونات معقدة للغاية وغير متماثلة.
إن التشغيل في درجات حرارة قصوى يقدم حقائق حرارية يجب هندستها في هذه العملية. تتمدد المعادن عند تسخينها وتنكمش عندما تبرد. هذا الانكماش الحراري ليس دائمًا متجانسًا تمامًا. ويتطلب بدلات تسامح محددة وتعديلات في تصميم القالب لضمان تلبية المكون المبرد النهائي لمواصفات الأبعاد.
يتطلب تقييم النتائج الميكانيكية للتزوير الساخن والبارد رسم خرائط للتغيرات المعدنية المحددة لمعايير الأداء في العالم الحقيقي. تملي العملية المختارة بشكل مباشر كيفية بقاء المكون تحت تأثير التعب والتأثير وضغوط القص.
ينتج كل من التطريق الساخن والبارد تدفقًا مستمرًا للحبوب يتوافق مع هندسة الجزء. هذه ميزة هيكلية هائلة مقارنة بالمكونات المصنعة من مخزون القضبان الصلبة. عندما تقوم بتقسيم وحفر أحد المكونات المطروقة، فإن الخطوط الحبيبية ترسم الخطوط الخارجية بشكل مرئي. يعمل هذا التدفق المتواصل مثل الحبوب الموجودة في قطعة من الخشب، مما يوفر أقصى قدر من القوة على طولها. تقطع التصنيع عبر هذه الخطوط، مما يؤدي إلى كشف الحبوب النهائية المعرضة بدرجة كبيرة للتشقق الناتج عن الإجهاد تحت التحميل الدوري.
يؤدي التزوير على البارد إلى إنتاج هياكل حبيبية عالية الاتجاه. ونظرًا لعدم إعادة بلورة المعدن، تظل الحبيبات الطويلة متراصة بإحكام على طول المحور الأساسي للتشوه. وهذا يخلق مقاومة استثنائية للتعب وقوة اتجاهية. تعتبر المكونات المشكلة على البارد مثالية لمسارات تحميل محددة حيث يمكن التنبؤ بدرجة كبيرة بنواقل الضغط.
يجب على المهندسين تقييم العلاقة العكسية بين القوة والليونة بعناية عند تحديد المكونات المشكلة على البارد. في حين أن تصلب الانفعال يدفع قوة الخضوع إلى الحد الأقصى المطلق، فإن الجزء الناتج يصبح أكثر هشاشة بشكل ملحوظ. إذا تعرض الجزء المشكل على البارد لحمل تأثير يتجاوز نقطة الخضوع الخاصة به، فمن المرجح أن يتعرض للكسر بدلاً من التشوه.
يؤدي التزوير على الساخن إلى الحصول على بنية حبوب متجانسة تمامًا ومتساوية المحاور. إعادة التبلور المستمر يزيل الضغوط الداخلية المتبقية. إنه يوفر ليونة فائقة، وصلابة للكسر، ومقاومة للصدمات. وهذا يجعل عملية التشكيل على الساخن خيارًا إلزاميًا للمكونات المعرضة لأحمال صدمات غير متوقعة أو اهتزازات شديدة.
ضع في اعتبارك المتطلبات المادية والتشغيلية لقوس التوجيه المشكل عالي القوة . يجب أن يتحمل مكون التعليق هذا التحميل الديناميكي المستمر، وتأثيرات الطريق، ومدخلات التوجيه ذات عزم الدوران العالي دون حدوث عطل كارثي. في حين أن قوة الإنتاج العالية ضرورية للحفاظ على الشكل الهندسي تحت الحمل، فإن الحد الأقصى من الليونة مطلوب لضمان انحناء الدعامة بدلاً من أن تتكسر أثناء التأثير الشديد. لذلك، عادةً ما يتم تحديد الحدادة الساخنة لتحقيق نسبة القوة إلى الوزن الدقيقة ومتانة التأثير المطلوبة للامتثال لسلامة السيارات.
تحدد إمكانيات الشكل القريب من الشبكة لعملية التصنيع مقدار المعالجة الثانوية المطلوبة قبل أن يصبح الجزء جاهزًا للتجميع. يؤدي تقييم دقة الأبعاد إلى تبسيط خط أنابيب الإنتاج.
تشتهر عملية التشكيل على البارد بدقتها الاستثنائية. نظرًا لعدم وجود تمدد حراري أو انكماش، فإن هندسة الجزء تعكس تجويف القالب تمامًا. يحقق المصنعون بشكل روتيني نطاقات تسامح ضيقة، غالبًا ما تقع ضمن تصنيفات IT7 إلى IT9، مباشرة من المطبعة.
يؤدي غياب الحرارة إلى التخلص تمامًا من التقشر والأكسدة وإزالة الكربنة. إن تشطيب السطح الناتج يتفوق إلى حد كبير على المعادن المعالجة على الساخن. غالبًا ما يحقق قيم Ra بسلاسة كافية لتجاوز عمليات الطحن أو التلميع الثانوية تمامًا. تقلل هذه القدرة القريبة من الشبكة بشكل كبير من اختناقات التصنيع النهائية.
تؤدي العمليات ذات الحرارة العالية إلى تدهور سطحي لا مفر منه. عندما يتم تسخين الفولاذ فوق 900 درجة مئوية في الجو المحيط، يتفاعل السطح مع الأكسجين لتكوين مقياس أكسيد الحديد. هذا المقياس شديد الكشط ويجب إزالته عن طريق السفع بالخردق أو التقليب. تؤدي الحرارة المرتفعة إلى إزالة الكربنة من السطح، مما يؤدي إلى تغيير طفيف في التركيب الكيميائي للطبقة الخارجية.
كما أن التزوير الساخن بالقالب المغلق يولد فلاشًا بطبيعته. لضمان امتلاء تجويف القالب بالكامل، يتم إخراج المواد الزائدة بين نصفي القالب. يجب إزالة هذا الفلاش من خلال عملية تشذيب ميكانيكية ثانوية.
بسبب الانكماش الحراري أثناء مرحلة التبريد، يتطلب التشكيل على الساخن نطاقات تحمل أوسع. من الصعب التنبؤ بمعدل الانكماش الدقيق عبر الأشكال الهندسية المعقدة وغير المتماثلة. لا يمكن للأجزاء المشكلة على الساخن أن تتطابق مع دقة البدائل المشكلة على البارد.
نظرًا لأن الحدادة الساخنة لا يمكنها تحمل تفاوتات مشددة على أسطح التزاوج الحرجة، فإن المعالجة الثانوية تكون مطلوبة دائمًا تقريبًا. توفر عملية الحدادة الساخنة الشكل الهندسي السائب بسرعة وكفاءة. ولا يترك سوى الحد الأدنى من إزالة المواد لمراكز المعالجة النهائية. عند إعداد جزء مشكل على الساخن في مخرطة أو مطحنة CNC، يجب على المشغلين مراعاة المقياس الخارجي الصلب. نقوم عادةً ببرمجة عمق أولي ثقيل للقطع للوصول إلى طبقة الأكسيد الكاشطة على الفور. سيؤدي أخذ تمريرات تشطيب خفيفة على مقياس الحدادة الخام إلى تدمير إدخالات الكربيد في دقائق.
يتم توضيح هذا النهج المختلط بشكل مثالي في السيناريوهات التي تتطلب تزوير شفة مخصصة مُشكَّلة باستخدام الحاسب الآلي . يتم تشكيل القطر الخارجي الضخم للشفة والمحور الهيكلي على الساخن لإنشاء تدفق الحبوب المستمر ومقاومة الصدمات المطلوبة لأنظمة الأنابيب ذات الضغط العالي. بعد ذلك، يتم استخدام التصنيع باستخدام الحاسب الآلي لقطع أنماط ثقب المسمار النهائية، ومواجهة أسطح الختم، وتحقيق تفاوتات التسطيح الدقيقة المطلوبة للتزاوج المانع للتسرب.
من الضروري أيضًا تقييم المعالجات الحرارية بعد التزوير. غالبًا ما تخضع الأجزاء المشكلة على الساخن للتطبيع أو التلدين لتحسين بنية الحبوب بشكل أكبر. يؤدي هذا إلى تخفيف ضغوط التبريد الداخلية وتحسين إمكانية تصنيع المادة قبل أن تصل إلى مخرطة CNC.
لتوضيح الاختلافات التشغيلية، قم بمراجعة المعلمات التقنية التالية التي تقارن كلا الطريقتين.
المعلمة | تزوير الباردة | تزوير الساخنة |
|---|---|---|
درجة حرارة التشغيل | درجة حرارة الغرفة (حتى 150 درجة مئوية) | 950 درجة مئوية إلى 1250 درجة مئوية (للصلب) |
التسامح النموذجي | IT7 إلى IT9 | IT10 إلى IT14 |
الانتهاء من السطح (رع) | 0.4 إلى 1.6 ميكرومتر | 6.3 إلى 12.5 ميكرومتر |
مادة القالب | كربيد التنغستن، D2 أداة الصلب | أداة H13 من الفولاذ، وسبائك FX |
العائد المادي | قريب من 100% | 70% إلى 90% (بسبب الفلاش) |
يتطلب تحليل القيمة الإجمالية وكفاءة الإنتاج النظر إلى ما هو أبعد من سعر المادة لكل جزء. إن عمر الأدوات واستهلاك الطاقة وعتبات حجم الإنتاج تملي الجدوى المالية الحقيقية لطريقة الحدادة المختارة.
تختلف اقتصاديات الأدوات بين العمليتين بشكل كبير. يتطلب التشكيل على البارد ضغطًا شديدًا لتحريك المعدن الصلب. وهذا يتطلب مكابس ضخمة وصلبة للغاية وأدوات قوية بشكل استثنائي. غالبًا ما نستخدم إدراجات كربيد التنجستن باهظة الثمن. في حين أن تكلفة الأدوات الأولية مرتفعة، فإن عدم وجود صدمة حرارية يعني أن قوالب التشكيل على البارد يمكن أن تستمر لمئات الآلاف من الدورات إذا تم تشحيمها بشكل صحيح.
تواجه قوالب الحدادة الساخنة آلية تآكل مختلفة تمامًا. يتعرضون للتعب الحراري الشديد. إنهم يتنقلون باستمرار بين الحرارة الشديدة للقضيب ورذاذ التبريد لمواد التشحيم. يعمل مقياس أكسيد الحديد الموجود على قطعة الخام الساخنة كمادة كاشطة، مما يؤدي إلى تآكل تجويف القالب بشكل فعال. ونتيجة لذلك، تتطلب قوالب التشكيل على الساخن إعادة السطح والاستبدال بشكل متكرر، مما يزيد من تكاليف الصيانة المستمرة.
يوفر التشكيل على البارد استخدامًا للمواد يصل إلى 100% تقريبًا. يتم حساب الحجم الدقيق للقطعة الأولية لملء تجويف القالب بشكل مثالي. إنه يولد فلاشًا صفرًا ولا يوجد أي خردة تقريبًا. هذه ميزة اقتصادية هائلة عند العمل مع السبائك باهظة الثمن.
يؤدي التزوير الساخن إلى توليد خردة لا يمكن تجنبها من خلال التشذيب السريع. يمكن أن يمثل هذا 10% إلى 30% من وزن البليت الأولي. وفي حين أن هذه الخردة قابلة لإعادة التدوير، إلا أنها تمثل الطاقة المفقودة ووقت المعالجة.
كما تختلف بصمة الطاقة بشكل كبير. يتطلب الحدادة على الساخن سخانات حثية ضخمة أو أفران غاز لتوصيل المادة إلى مرحلة الأوستينيت. إنها تستهلك كميات هائلة من الطاقة حتى قبل أن تبدأ دورة الضغط. يؤدي التشكيل على البارد إلى التخلص من تسخين الفرن ولكنه يتطلب أحمالًا كهربائية أعلى بكثير لتشغيل المكابس الميكانيكية أو الهيدروليكية الضخمة المطلوبة للتشوه في درجة حرارة الغرفة.
يعد حساب نقطة التعادل أمرًا ضروريًا لهندسة المشتريات. يعمل الإنتاج بكميات كبيرة بشكل كبير على تزوير البارد. يتم إطفاء التكاليف الأولية العالية للأدوات والصحافة بسرعة على ملايين الأجزاء. إن الوفورات الناتجة عن إنتاجية المواد القريبة من الصافي والقضاء على عمليات التشغيل الآلي تتضاعف بشكل مستمر.
إن عمليات التشغيل ذات الحجم المنخفض إلى المتوسط، أو المشاريع التي تتطلب أحجامًا كبيرة من المكونات، تفضل الطرق الساخن. إن متطلبات حمولة الصحافة الأولية المنخفضة ومواد القالب الأرخص تجعلها مجدية اقتصاديًا للدفعات الصغيرة. لا يمكن تبرير النفقات الرأسمالية الهائلة لأدوات الحدادة على البارد على المدى القصير.
تتطلب مطابقة عملية الصياغة مع معايير الامتثال والأداء الخاصة بالصناعة تقييمًا صارمًا للميزات والنتائج.
تعمل الآلات الثقيلة ومجموعات الحركة التجارية تحت ضغط ميكانيكي شديد. إنها تتطلب مكونات ضخمة يمكنها تحمل عزم الدوران المستمر وقوى القص.
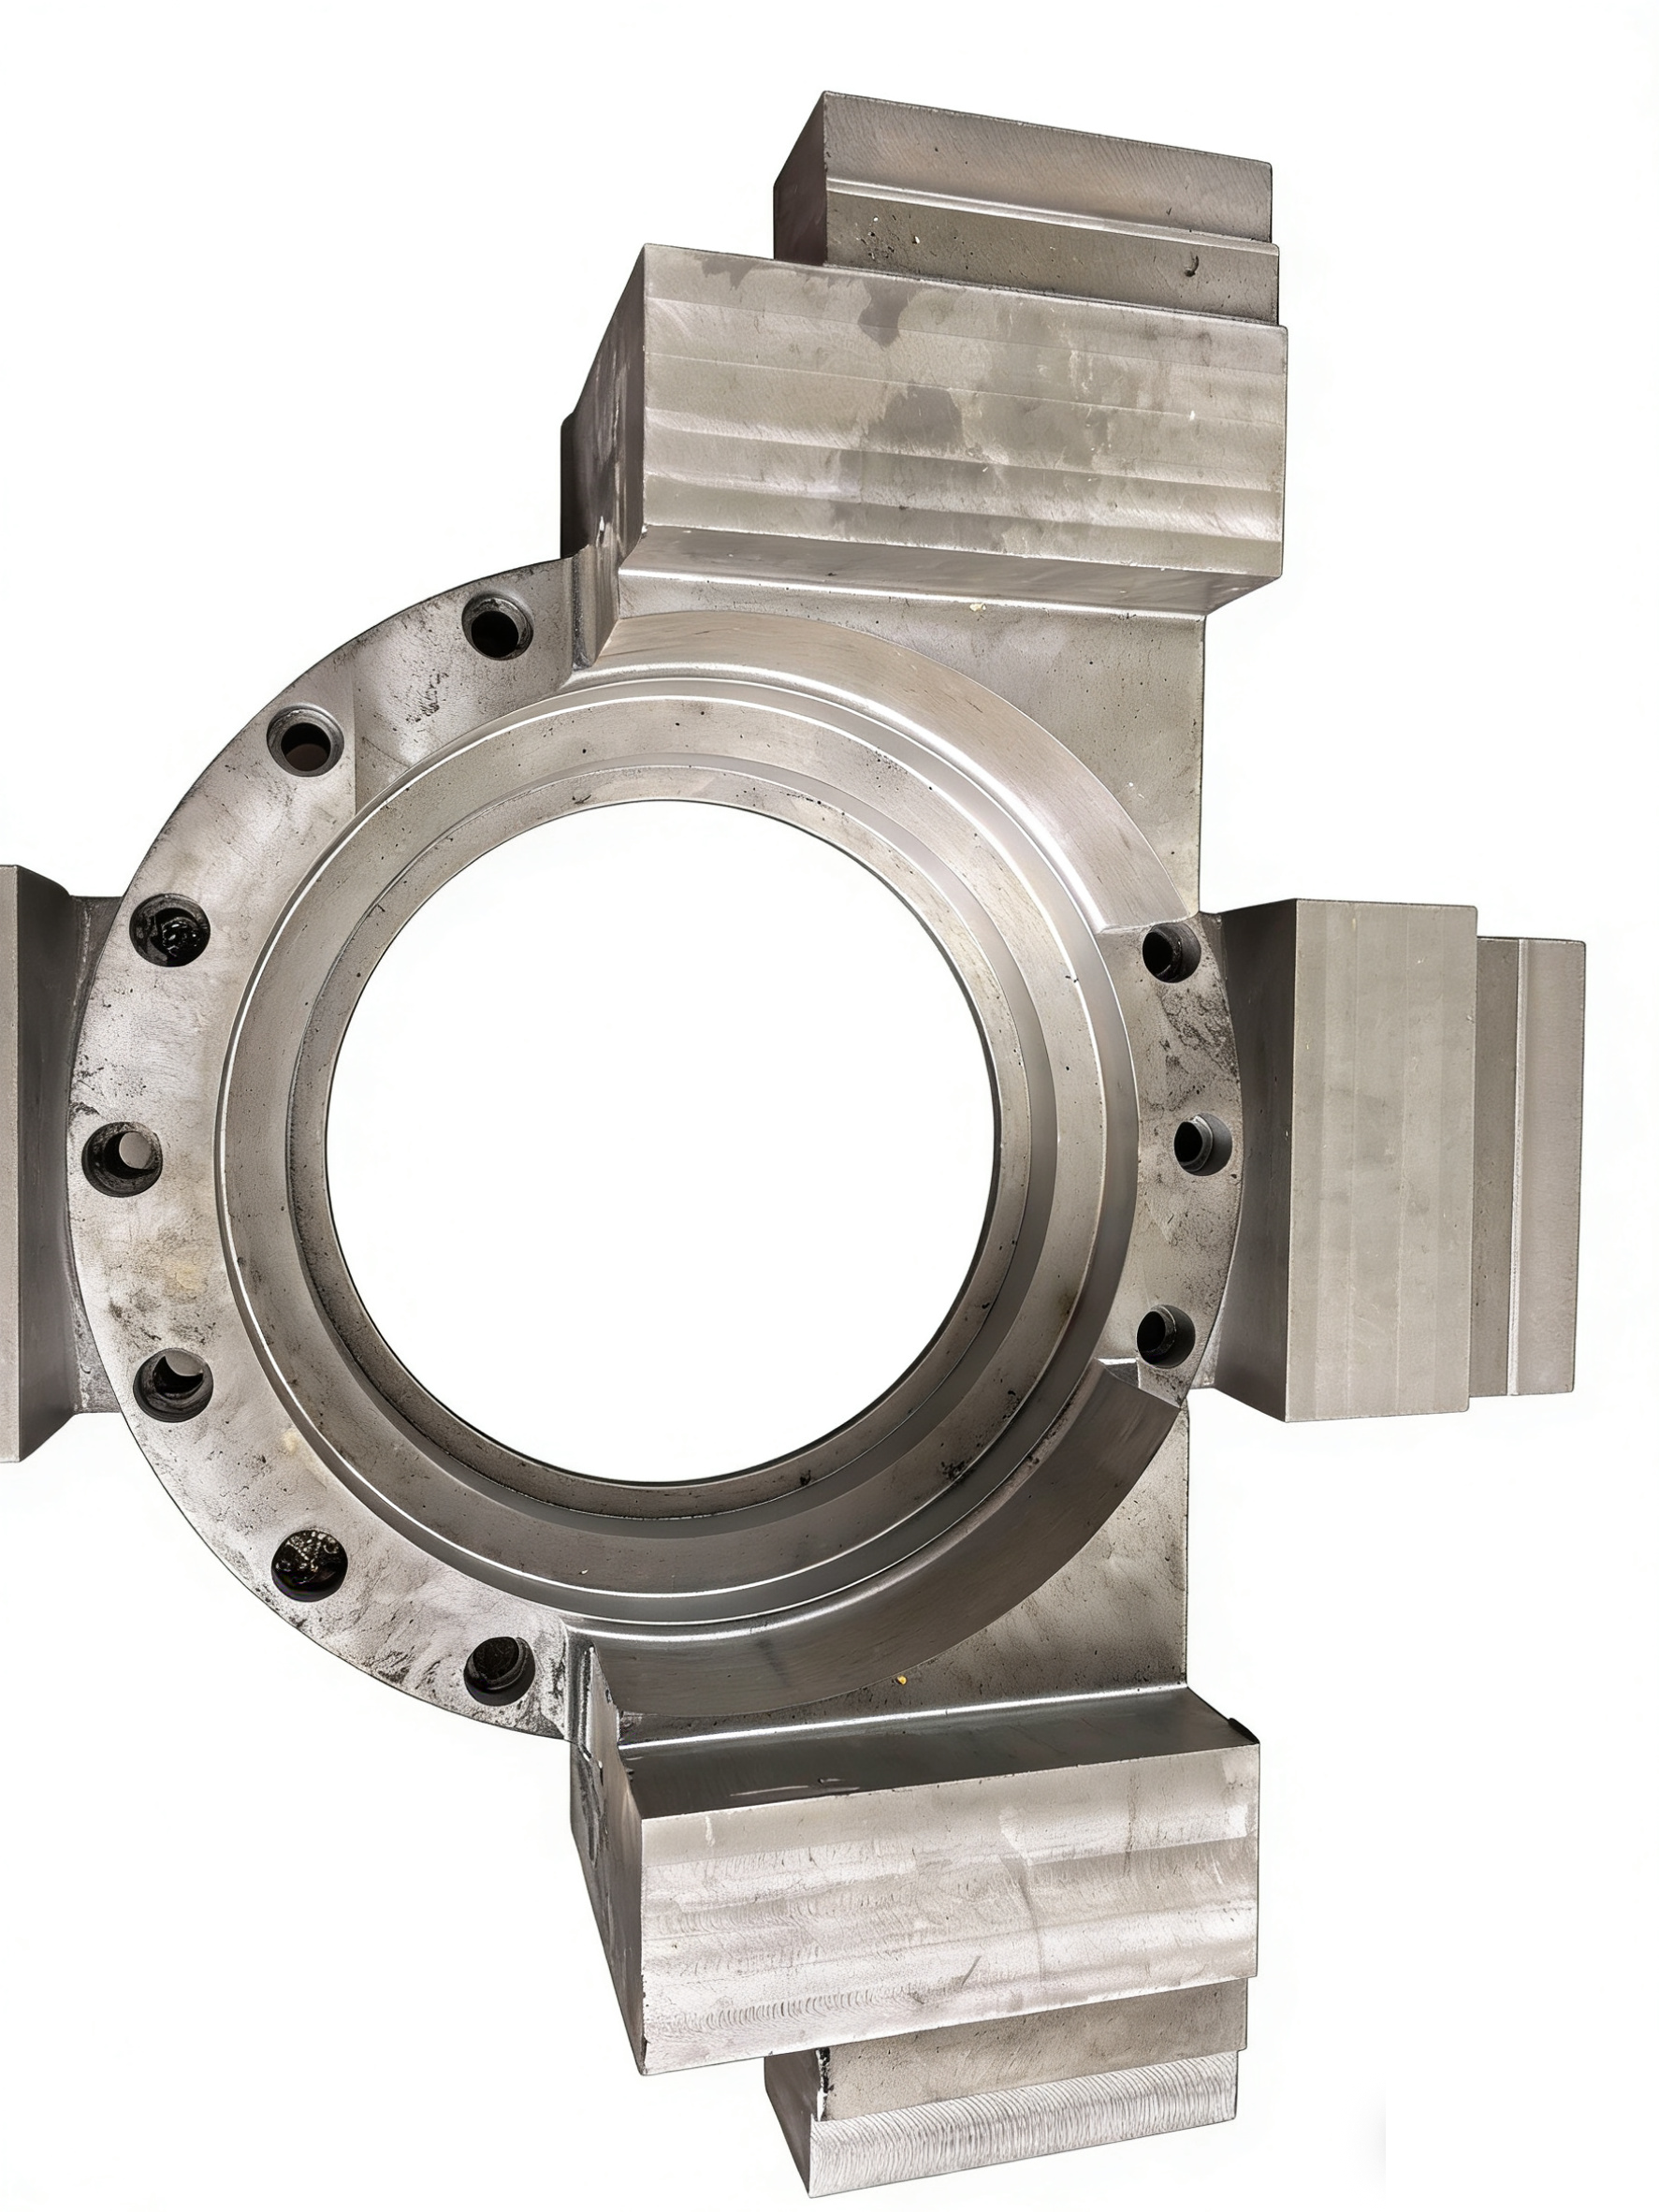
تحليل إنتاج مقرن محرك الصلب المطروق للخدمة الشاقة . يقوم هذا المكون بتوصيل عمود الإدارة بالترس التفاضلي. إنه ينقل عزم الدوران الهائل بينما يمتص اهتزازات مجموعة القيادة. إن الحجم المادي الهائل لمقرن المحرك التجاري يجعل عملية التشكيل على البارد أمرًا مستحيلًا بسبب القيود المفروضة على حمولة الضغط. يتطلب النير أقصى قدر من صلابة الكسر لمنع القص تحت أحمال التسارع المفاجئة. إن التزوير الساخن مطلوب بشكل صارم لتحقيق بنية الحبوب المتساوية وحجم الجزء الضروري. ويلي ذلك تصنيع دقيق باستخدام الحاسب الآلي للخيوط وأغطية المحامل.
تهيمن عملية التشكيل على البارد على قطاع السيارات فيما يتعلق بالمثبتات والدبابيس والأعمدة والتروس ذات الحجم الكبير. إن القدرة على إنتاج الملايين من المكونات المتطابقة عالية القوة بدون هدر مواد وبدون أي تصنيع ثانوي تتوافق تمامًا مع اقتصاديات سلسلة توريد السيارات.
وفي المقابل، تعتمد صناعة الطيران بشكل كبير على الطرق الساخنة. يتم تصنيع المكونات الهيكلية للفضاء الجوي في كثير من الأحيان من سبائك التيتانيوم أو السبائك الفائقة القائمة على النيكل مثل إنكونيل. تمتلك هذه المواد قوة إنتاجية عالية بشكل لا يصدق وتقاوم التشوه حتى في درجات الحرارة المرتفعة. إن محاولة صياغة هذه السبائك الفائقة على البارد أمر مستحيل ماديًا. ويجب أن يتم تشكيلها على الساخن في ظل ظروف حرارية يتم التحكم فيها بدرجة عالية لتحقيق الأشكال الهندسية الديناميكية الهوائية المطلوبة ومقاومة التعب.
إن تحديد نقاط الفشل الشائعة في مرحلة الشراء والمواصفات يمنع حدوث تأخيرات مكلفة في التصنيع ويضمن الامتثال الهيكلي.
يتمثل الخطر الأساسي في تحديد فولاذ عالي الكربون أو عالي السبائك لعملية تزوير على البارد. تفتقر هذه المواد إلى الليونة اللازمة في درجة حرارة الغرفة. ستؤدي محاولة العمل على البارد إلى كسر فوري للجزء أو فشل كارثي في القالب تحت حمل الضغط.
للتخفيف من ذلك، يجب على المهندسين استخدام عمليات التلدين المتوسطة. يؤدي تسخين الجزء بين مراحل الحدادة على البارد إلى استعادة الليونة. وبدلاً من ذلك، قم بتحويل العملية إلى عملية تزوير دافئة. يعمل التشكيل الدافئ تحت عتبة إعادة التبلور ولكن أعلى من درجة حرارة الغرفة (على سبيل المثال، 600 درجة مئوية إلى 800 درجة مئوية للصلب). وهذا يقلل من أحمال الضغط ويحسن اللدونة مع الحفاظ على تفاوتات أكثر إحكامًا من الطرق الساخنة التقليدية.
غالبًا ما تقلل فرق المشتريات من تقدير المهلة الزمنية المطلوبة لتصميم قوالب التشكيل على البارد المعقدة والتحقق من صحتها. نظرًا لأن تدفق المعدن مقيد للغاية في درجة حرارة الغرفة، فإن تصميم أدوات الحدادة على البارد يتطلب تحليلًا شاملاً للعناصر المحدودة (FEA) وإجراء تجارب فيزيائية متعددة لمنع تشقق القالب.
تتطلب استراتيجية التخفيف إشراك الشركاء بشكل كبير خلال مرحلة التصميم للتصنيع (DFM). من خلال محاذاة هندسة الأجزاء مع الإمكانات المحددة لمكبس الحدادة في وقت مبكر من دورة التصميم، يمكن للمهندسين التخلص من أنصاف الأقطار المستحيلة، وتحسين زوايا المسودة، وتقليل المهل الزمنية للتحقق من صحة الأدوات بشكل كبير.
اتبع خطوات سوق دبي المالي المحددة لتقليل المهل الزمنية:
تشغيل تحليل العناصر المحدودة على نموذج CAD الأولي لتحديد مناطق التدفق عالي الضغط.
اضبط زوايا المسودة لضمان الطرد السلس من تجويف القالب.
حدد قالب تشحيم مصمم خصيصًا للسبائك المختارة واضغط على الحمولة.
قم بإجراء تجربة بدنية على مجموعة صغيرة للتحقق من ثبات الأبعاد قبل الإنتاج الكامل.
قم بمراجعة مجموعة المكونات الحالية الخاصة بك لتحديد الأجزاء المصنعة آليًا والتي يمكن تحويلها إلى مطروقات باردة قريبة من الشبكة لتقليل هدر المواد.
قم بتقييم متطلبات تحميل الصدمات للمكونات الهيكلية الخاصة بك لتحديد ما إذا كانت إعادة البلورة المستمرة للطرق الساخن إلزامية للامتثال للسلامة.
قم بإشراك مهندس تعدين خلال مرحلة التصميم للتحقق من أن سبيكة الفولاذ التي اخترتها تمتلك ملف تعريف اللدونة الصحيح لدرجة حرارة الحدادة المقصودة.
قم بإعداد طلب عرض أسعار شامل يتضمن نماذج CAD ثلاثية الأبعاد ومواصفات المواد الدقيقة ومتطلبات التحميل الديناميكي والاستخدام السنوي المقدر لمقارنة تكاليف استهلاك الأدوات بدقة.
ج: يحدث التشكيل على البارد عند درجة حرارة الغرفة أو بالقرب منها، وذلك بالاعتماد على القوة الميكانيكية الخام. يتطلب الحدادة على الساخن تسخين المعدن فوق نقطة إعادة التبلور. بالنسبة للصلب، تتراوح درجة الحرارة عادةً بين 950 درجة مئوية و1250 درجة مئوية. وهذا يسمح للمادة بالتشوه بشكل بلاستيكي دون تصلب الإجهاد.
ج: لا. فقط المعادن ذات الليونة المتأصلة العالية وقوة الخضوع الأولية المنخفضة هي المناسبة للتزوير على البارد. وتشمل الأمثلة الفولاذ منخفض الكربون، وسبائك الألومنيوم، والنحاس. سوف يتشقق الفولاذ عالي الكربون والسبائك الفائقة أو يتحطم إذا تم العمل على البارد دون التلدين المتوسط.
ج: يعمل التشكيل على البارد على زيادة الإنتاجية وقوة الشد بشكل كبير من خلال تصلب الضغط وتشابك التفكك. ومع ذلك، فإن التشكيل الساخن ينتج بنية حبيبية متجانسة ومتساوية المحاور. وهذا يوفر ليونة فائقة، وصلابة للكسر، ومقاومة للصدمات تحت الأحمال الديناميكية.
ج: نعم. تتطلب الأجزاء المزورة على الساخن دائمًا تصنيعًا ثانويًا باستخدام الحاسب الآلي لتحقيق أبعاد التزاوج الحرجة. ويرجع ذلك إلى الانكماش الحراري غير المتوقع أثناء التبريد، وتوليد مقياس السطح، ومتطلبات التشذيب السريع، ونطاقات التسامح المتأصلة الأوسع.
ج: يعمل الطرق الدافئ على تسخين المعدن بدرجة أعلى من درجة حرارة الغرفة ولكن بدرجة أقل تمامًا من عتبة إعادة التبلور. يتم استخدامه كحل وسط هندسي. إنه يقلل من متطلبات حمولة الضغط ويحسن تدفق المواد مع الحفاظ على تفاوتات أكثر إحكامًا للأبعاد مقارنة بالتزوير الساخن.
ج: يتطلب التشكيل على البارد رأس مال أولي ضخمًا للأدوات القوية والمكابس ذات الحمولة العالية. ويتطلب كميات إنتاج عالية لتحقيق عائد على الاستثمار. يستخدم التشكيل على الساخن أدوات أرخص وأحمال ضغط أقل، مما يجعله قابلاً للتكيف مع الأحجام المنخفضة والمكونات الضخمة.
ج: يوفر التشكيل على البارد ما يقرب من 100% من إنتاجية المواد مع عدم وجود وميض ويتجنب استهلاك الطاقة الهائل لأفران التسخين الصناعية. يستهلك التشكيل على الساخن طاقة كبيرة لتسخين الخامات ويولد خردة مواد لا يمكن تجنبها من خلال عملية التشذيب السريع.


