
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-08-26 المنشأ:محرر الموقع


يؤدي فشل المكونات في التطبيقات الصناعية الثقيلة إلى توقف العمل بشكل كارثي، ومخاطر السلامة، وتفاقم الخسائر المالية. يجب على فرق الهندسة والمشتريات الموازنة بين أساليب التصنيع والتعقيد الهندسي والمهل الزمنية مقابل الموثوقية الميكانيكية غير القابلة للتفاوض المطلوبة للبيئات عالية الضغط. عند تقييم السلامة الهيكلية، فإن الجدل بين التزوير والصب يعود في النهاية إلى المحاذاة المعدنية. يتلاعب التشكيل ببنية حبيبات المعدن لتتبع هندسة المكون، مما يخلق قوة اتجاهية فائقة. يذوب الصب ويصب المعدن، مما يؤدي إلى بنية موحدة ولكن أضعف بشكل عام.
وبالانتقال إلى ما هو أبعد من التعريفات الأساسية، يقدم هذا الدليل تقييمًا معدنيًا وتشغيليًا للتزوير مقابل الصب. نحن نوضح بالتفصيل كيف يؤثر التلاعب ببنية الحبوب على قوة الشد، ومقاومة التعب، وطول عمر دورة الحياة بشكل عام. سوف تحصل على البيانات الفنية اللازمة لتحديد عملية التصنيع الصحيحة للمكونات الحاملة الهامة.
القوة الاتجاهية مقابل القوة المتناحية: يعمل التشكيل على محاذاة بنية حبيبات المعدن مع محيط الجزء، مما يوفر قوة اتجاهية فائقة، في حين يوفر الصب قوة موحدة ومتعددة الاتجاهات (متناحية الخواص).
فجوات الأداء القابلة للقياس: عادةً ما تظهر المكونات المصوغة قوة شد أعلى بنسبة تصل إلى 26% وقوة كلال أعلى بنسبة تصل إلى 37% مقارنة بنظيراتها المصبوبة.
التفوق الخاص بالتطبيقات: تتطلب التطبيقات عالية التأثير والأحمال الدورية تزويرًا، بينما تتطلب الأشكال الهندسية الداخلية شديدة التعقيد أو المكونات الكبيرة بشكل استثنائي الصب.
يعد تحديد المتطلبات الميكانيكية الأساسية أمرًا إلزاميًا قبل اختيار عملية التصنيع. القوة ليست مقياسًا عالميًا واحدًا. إنه يمثل كيفية تفاعل مادة معينة تحت أنواع مختلفة من الضغط الميكانيكي. تعتمد معايير النجاح بشكل كامل على البيئة التشغيلية، واتجاه التحميل، وتوقعات دورة الحياة. يجب على المهندسين تقييم القوى المحددة التي سيتحملها المكون يوميًا. يتطلب الجزء المصمم لتحمل وزنًا ثابتًا خصائص معدنية مختلفة عن الجزء الذي يتعرض لاهتزاز مستمر أو تأثيرات مفاجئة.
ونحن نرى هذا باستمرار في البناء الثقيل. يتحمل دبوس دلو الحفار أحمال قص هائلة في كل مرة يقوم فيها المشغل بتجعيد الجرافة. إذا قمت بتحديد طريقة تصنيع خاطئة لهذا الدبوس، فإنه ينقطع، ويسقط الحمل ويغلق الموقع. إن تحديد هذه المعلمات مبكرًا يمنع الإفراط في الهندسة ويزيل خطر الفشل الهيكلي المبكر. عليك أن تعرف بالضبط ما سيفعله الجزء قبل أن تقرر كيفية صنعه.
يتطلب تقييم الحد الأقصى للضغط الذي يمكن أن يتحمله أحد المكونات فهم الفرق بين قوة الشد وقوة الخضوع. تقيس قوة الشد، أو قوة الشد القصوى (UTS)، أقصى قدر من قوة التمدد أو السحب التي تتعامل معها المادة قبل أن تنكسر تمامًا. تمثل قوة الخضوع النقطة الدقيقة التي يصبح فيها تشوه البلاستيك دائمًا. بمجرد أن تتجاوز المادة نقطة الخضوع الخاصة بها، فإنها لن تعود إلى شكلها الأصلي.
في التطبيقات الصناعية الهامة، يعد العمل بالقرب من نقطة الإنتاجية أمرًا خطيرًا. يجب أن تمتلك المكونات قوة إنتاجية عالية للحفاظ على استقرار الأبعاد تحت الأحمال الثقيلة. يعمل التزوير باستمرار على رفع كل من قوة الخضوع والشد عن طريق إزالة الفراغات الداخلية وتحسين البنية البلورية للمعدن. عند ضغط المعدن تحت آلاف الأطنان من الضغط، فإنك تجبر الجزيئات على التقارب معًا. تترجم هذه الكثافة مباشرة إلى نقاط إنتاجية أعلى.
الملكية الميكانيكية | صب 4140 الصلب (نموذجي) | مزورة 4140 الصلب (نموذجي) | دلتا الأداء |
|---|---|---|---|
قوة الشد القصوى (MPa) | 850 | 1080 | +27% |
قوة الخضوع (ميجا باسكال) | 550 | 890 | +61% |
استطالة (٪) | 12% | 18% | +50% |
صلابة التأثير (جول) | 25 | 55 | +120% |
يعد تحليل كيفية نجاة المكونات من دورات الإجهاد المتكررة مع مرور الوقت دون حدوث كسر دقيق عاملاً حاسمًا لرفع الأجهزة مثل الأغلال والتزوير وأجزاء التعليق. يؤدي التحميل الدوري إلى تدمير المكونات بمرور الوقت من خلال التآكل المجهري. قد يتعامل جزء ما بسهولة مع تأثير واحد هائل ولكنه يفشل بعد ألف تأثير أصغر. تقيس مقاومة التعب حد التحمل الدقيق هذا.
يؤدي الإجهاد المتكرر إلى ظهور شقوق مجهرية عند نقاط تركيز الإجهاد. وبمرور الوقت، تنتشر هذه الكسور الصغيرة عبر المادة حتى يحدث فشل كارثي. عمليات التصنيع التي تترك المسامية الداخلية أو هياكل الحبوب غير المستوية تقلل بشدة من مقاومة التعب. تعمل التدفقات السلسة والمستمرة للحبوب كحاجز أمام انتشار التشققات. عندما يحاول شق صغير أن يتشكل في جزء مزورة، فإنه يضرب حدود الحبوب الكثيفة والمتراصفة ويتوقف. تعمل هذه الآلية على إطالة العمر التشغيلي للمكون بشكل كبير تحت الضغط الدوري.
يؤدي الإجهاد الالتوائي إلى التفاف المواد على طول محورها، بينما يدفع إجهاد القص أجزاء مختلفة من المكون في اتجاهين متعاكسين في وقت واحد. تتطلب المكونات مثل أعمدة الكرنك، والمحاور، ومقرن المحرك الفولاذي المشكل للخدمة الشاقة ملفات تعريف قوة اتجاهية محددة لمنع القص الكارثي تحت الحمل الالتوائي الضخم.
عند تطبيق عزم دوران مفاجئ، يجب أن يقاوم هيكل الحبوب الداخلي قوة الالتواء. إذا كانت حبيبات المعدن موجهة بشكل عشوائي، فإن قوى القص ستجد المسار الأقل مقاومة وتمزق المعدن. إن محاذاة تدفق الحبوب بالتوازي مع قوى القص المتوقعة تزيد بشكل كبير من قدرة عزم الدوران للجزء. تعتبر محاذاة الاتجاه هذه بمثابة الدفاع الأساسي ضد القص الميكانيكي المفاجئ في تطبيقات نقل الطاقة. لا يمكنك تكرار هذا الدفاع الاتجاهي باستخدام صب صب.
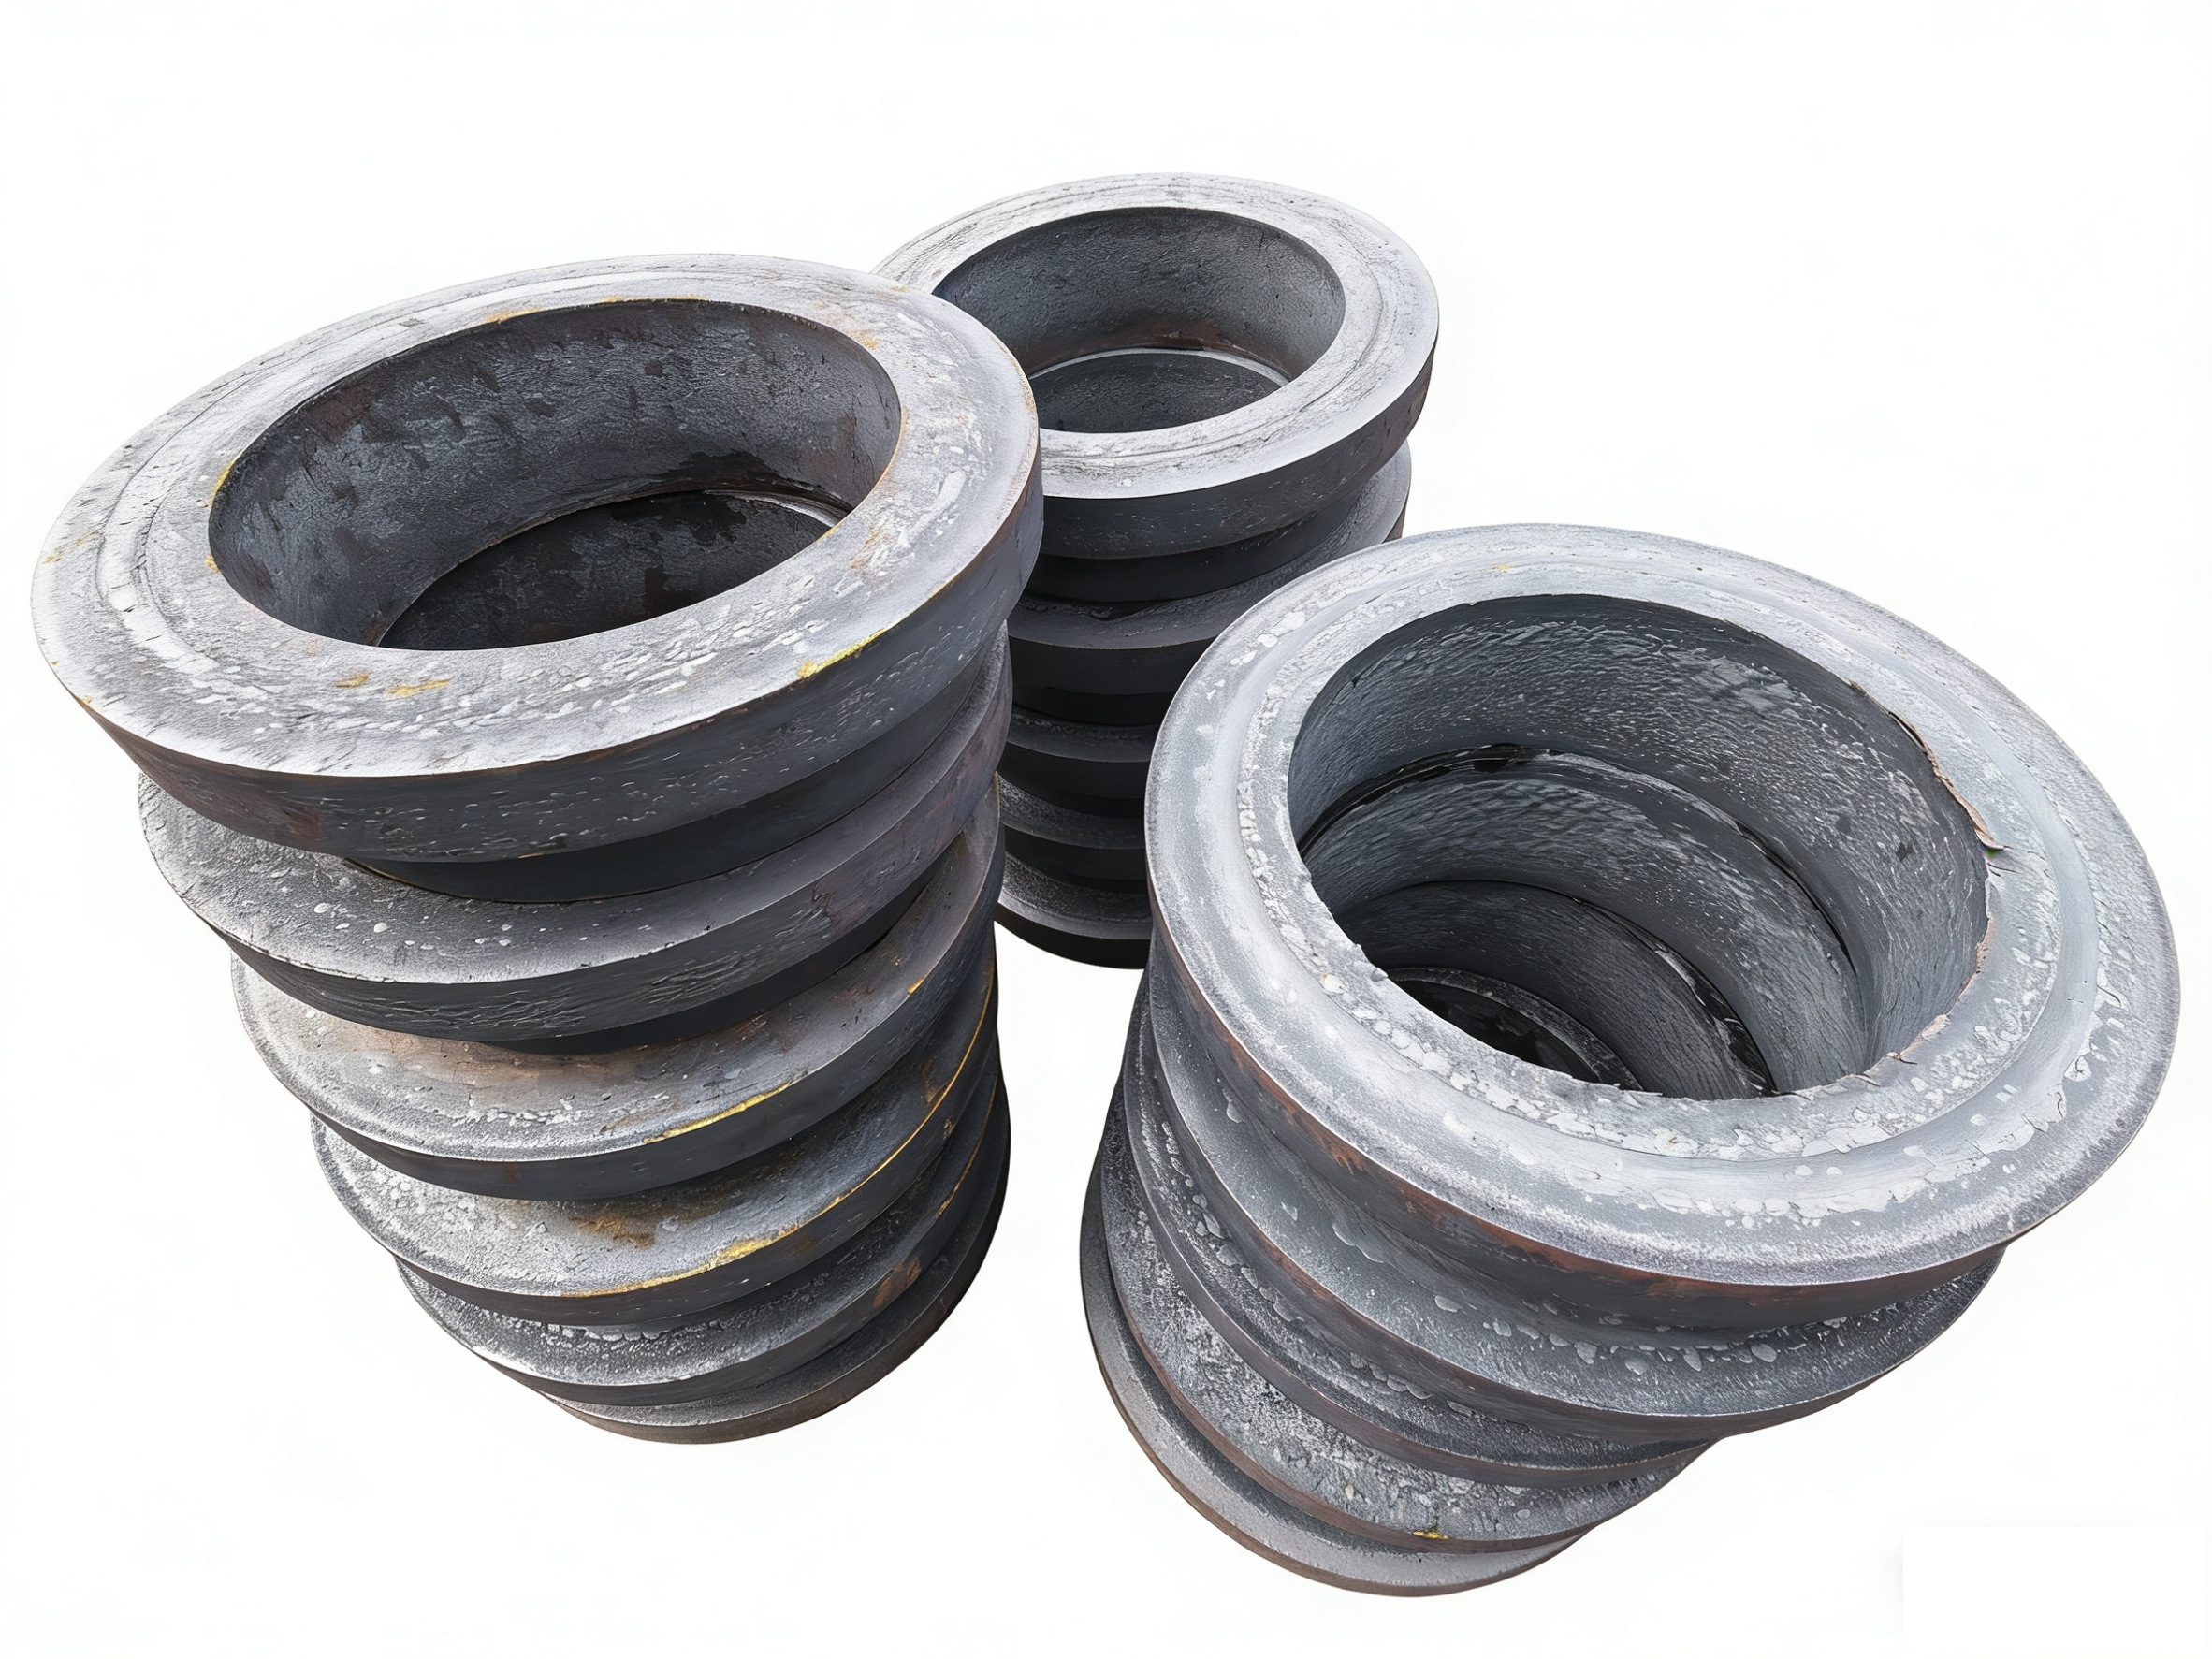
تعمل قوى الضغط الموضعية، المطبقة من خلال الضغط الحراري والميكانيكي، على تشويه المعدن بشكل بلاستيكي وإعادة تنظيم بنية الحبوب أثناء التشوه. عندما يتم تسخين الخام الخام ودقه في القالب، فإن البنية البلورية الداخلية تتمدد وتنحني. يتوافق تدفق الحبوب المستمر هذا بشكل مثالي مع الخطوط الخارجية للجزء. يعمل الضغط الشديد على لحام أي فراغات داخلية مجهرية بشكل فعال، مما يؤدي إلى القضاء على المسامية.
تعتمد عالية الجودة أجزاء الحدادة على هذا التحول المعدني الدقيق لتحقيق أقصى قدر من الكثافة والسلامة الهيكلية. تغير العملية فعليًا كيفية تصرف المعدن. نحن نستخدم مكابس هيدروليكية ضخمة أو مطارق إسقاط لإجبار الفولاذ الساخن على القالب المغلق. ليس للمعدن مكان يذهب إليه سوى الشكل الدقيق للتجويف، آخذًا معه بنيته الحبيبية.
إن تصنيع جزء من مادة صلبة أضعف بطبيعته من عملية التزوير. عندما تقوم بتصنيع أحد المكونات، تقوم أدوات القطع بالتقطيع مباشرة عبر البنية الحبيبية الطبيعية للمعدن. وهذا يترك نهايات الحبوب المكشوفة على السطح، مما يخلق نقاط تركيز إجهاد طبيعية حيث يمكن أن تبدأ الشقوق. ينحني التزوير ويحافظ على بنية الحبوب عن طريق لفها حول الزوايا والخطوط. يوفر هذا التدفق الهيكلي غير المنقطع مقاومة لا مثيل لها للتأثير والتعب.
تسخين الخام: يتم تسخين الفولاذ الخام إلى درجة حرارة تشوه البلاستيك، والتي عادة ما تكون أعلى من 1200 درجة مئوية لسبائك الفولاذ.
التشكيل المسبق: يتم تشكيل البليت تقريبًا لتوزيع الكتلة بشكل صحيح قبل دخول القالب النهائي.
ضغط القالب المغلق: يتم دفع المعدن إلى تجويف القالب النهائي، مما يؤدي إلى محاذاة تدفق الحبوب مع هندسة الجزء.
التشذيب: يتم تشذيب المعدن الزائد (الفلاش) الذي تم ضغطه من القالب.
المعالجة الحرارية: يخضع الجزء للتطبيع والتبريد والتلطيف للحفاظ على الخواص الميكانيكية المطلوبة.
يتضمن الصب صب المعدن المنصهر في قالب والسماح له بالتصلب. عندما يبرد المعدن السائل، تتشكل البلورات وتنمو بشكل عشوائي حتى يصبح الجزء بأكمله صلبًا. ينتج عن اتجاه الحبوب العشوائي هذا قوة أساسية موحدة في جميع أنحاء الجزء. نظرًا لأن الحبيبات لا تصطف في أي اتجاه محدد، فإن المادة تظهر خصائص متناحية. إنه يوفر نفس القوة الميكانيكية بغض النظر عن اتجاه تطبيق القوة.
في حين أن هذا التوحيد مفيد لبعض التطبيقات الثابتة، فإنه يفتقر إلى قدرة الحمل الاتجاهي الأمثل المطلوبة لبيئات الضغط الشديد. تحمل عملية الصب مخاطر معدنية متأصلة. عندما يبرد المعدن المنصهر، فإنه ينكمش. يمكن لعملية التبريد هذه أن تخلق تجاويف انكماش دقيقة داخل الجزء. بالإضافة إلى ذلك، يمكن للغازات المحبوسة في المعدن المنصهر أن تشكل مسامية غازية، مما يترك فقاعات مجهرية داخل الهيكل الصلب.
يمكن أيضًا أن تؤدي الشوائب من مادة القالب أو الشوائب الموجودة في المصهور إلى الإضرار بالمصفوفة المعدنية. تعمل هذه العيوب الداخلية كرافعات للضغط، مما يقلل بشكل كبير من الشد الإجمالي وقوة الخضوع لمكون الصب. إذا اصطدم الحمل بجزء مصبوب في المكان الذي توجد فيه فقاعة غاز مجهرية، فسوف ينكسر الجزء.
الانكماش الجزئي: تتشكل فراغات صغيرة عندما ينكمش المعدن السائل أثناء التبريد، مما يضعف البنية الداخلية.
مسامية الغاز: فقاعات الهيدروجين أو النيتروجين المحاصرة التي تفشل في الهروب قبل أن يتصلب المعدن.
شوائب الرمل: أجزاء من قالب الرمل تنكسر وتصبح مدمجة في الجزء المعدني النهائي.
الدموع الساخنة: الشقوق التي تتشكل أثناء مرحلة التبريد بسبب الانكماش الحراري غير المتساوي عبر الأشكال الهندسية المعقدة.
تثبت البيانات المعدنية باستمرار سبب تفوق المكونات المطروقة على المسبوكات في قوة الشد القصوى. تُظهر الاختبارات المعيارية على الأجهزة الصناعية ميزة قوة شد بنسبة 26% للأجزاء المطروقة مقارنةً بنظيراتها المصبوبة. يسمح غياب الفراغات الداخلية والبنية الحبيبية المكررة للمعدن بالتعامل مع قوى تمدد أعلى بكثير قبل الفشل. إن فجوة الأداء القابلة للقياس هذه تملي اختيار المواد في الصناعات الثقيلة حيث لا يكون الفشل خيارًا.
إن امتدادات حياة التعب أكثر وضوحًا. الأجزاء المطروقة التي تعمل تحت دورات الضغط العالي المستمرة تظهر قوة كلال أعلى بنسبة تصل إلى 37%. تتحمل المكونات مثل أجزاء تزوير الأسطوانات الهيدروليكية المخصصة آلاف دورات الضغط يوميًا. يمنع تدفق الحبوب المستمر تكوّن الشقوق الصغيرة تحت هذا التحميل الدوري المستمر. الأجزاء المصبوبة، مع اتجاهها العشوائي الحبيبي والمسامية الدقيقة المحتملة، تستسلم للتعب بشكل أسرع بكثير في ظل ظروف تشغيل مماثلة.
نحن نختبر هذه الحدود في الميدان. قد يستمر غطاء الأسطوانة الهيدروليكية المصبوبة لمدة 5000 ساعة في حفارة التعدين قبل ظهور الشقوق الشعرية حول فتحات المزلاج. إن الغطاء المطروق في نفس التطبيق يمكن أن يتجاوز 15000 ساعة بسهولة. تتوافق البيانات تمامًا مع الواقع المادي لموقع العمل.
يسمح هيكل الحبوب الأمثل وغياب الفراغات الداخلية في المطروقات للمهندسين بتصميم مكونات أخف وأرق. ونظرًا لأن المعدن أقوى وأكثر كثافة بطبيعته، فإن هناك حاجة إلى مواد أقل لتحقيق سعة الحمولة المطلوبة. يمكن للمهندسين تقليل مساحة المقطع العرضي للجزء دون التضحية بالسلامة أو الأداء. يؤثر هذا التحسين بشكل مباشر على الكفاءة الإجمالية للنظام الميكانيكي.
يؤدي تقليل الوزن إلى خلق فوائد متتالية عبر العديد من الصناعات. في تطبيقات الطيران، تُترجم المكونات الأخف مباشرة إلى توفير الوقود وزيادة سعة الحمولة. في قطاعات السيارات والآلات الثقيلة، يؤدي انخفاض الوزن غير المعلق إلى تحسين التعامل، ويقلل من تآكل المكونات المحيطة، ويقلل من استهلاك الطاقة. يؤدي تعظيم نسبة القوة إلى الوزن من خلال الحدادة إلى توفير كفاءات تشغيلية مركبة على مدار عمر المعدات.
نوع المكون | وزن الزهر (كجم) | الوزن المزورة (كجم) | تخفيض الوزن |
|---|---|---|---|
مفصل التوجيه الثقيل | 45.2 | 36.5 | 19.2% |
العمود المرفقي الصناعي | 120.0 | 98.5 | 17.9% |
ذراع التحكم في التعليق | 18.5 | 14.2 | 23.2% |
جسم صمام خط الأنابيب | 85.0 | 71.0 | 16.4% |
تتطلب التطبيقات التي تتطلب أقصى قدر من الموثوقية تحت التأثير والتآكل العالي والضغط الاتجاهي مكونات مزورة. عندما يعمل جزء ما كحلقة تحميل حرجة في نظام ميكانيكي، فإن التدفق المستمر للحبوب في عملية الحدادة يوفر عامل الأمان الضروري. البيئات عالية الضغط ببساطة لا تتسامح مع التناقضات الداخلية المتأصلة في المواد المصبوبة. يمكنك تحديد عملية التزوير عندما تكون سلامة الإنسان أو التوقف التشغيلي الهائل على المحك.
حالات الاستخدام التي تتطلب سلامة هيكلية عالية وتفاوتات مشددة تعتمد بشكل كبير على تقنيات الحدادة المتقدمة. على سبيل المثال، تم تحديد المطروقات الحلقية المدرفلة غير الملحومة عالية القوة بشكل صارم لمحامل توربينات الرياح ومكونات محرك الفضاء الجوي. تواجه هذه الأجزاء أحمالًا شعاعية ومحورية شديدة. تضمن عملية التشكيل المدرفلة السلسة تدفقًا دائريًا مثاليًا للحبوب، مما يوفر قوة الاتجاه الدقيقة المطلوبة لمنع الفشل الكارثي في ظل قوى الدوران الهائلة.
تشمل التطبيقات الشائعة الأخرى للتزوير فراغات التروس وقضبان التوصيل وخطافات الرفع وتركيبات الضغط العالي. أي مكون يتعرض للضرب، أو يلتوي تحت الحمل، أو يعيق الضغط الشديد يحتاج إلى الكثافة التي لا يمكن أن توفرها إلا مكبس الحدادة.
يظل الصب هو الخيار الأمثل للمكونات التي تتطلب تجاويف داخلية معقدة للغاية. تتميز كتل المحرك، وأجسام الصمامات المعقدة، وأغطية المضخات بسترات تبريد داخلية وممرات سائلة من المستحيل تشكيلها أو باهظة التكلفة. يتفوق صب الرمل وصب الاستثمار في إنشاء هذه الأشكال الهندسية الداخلية المعقدة في خطوة تصنيع واحدة. لا يمكنك ببساطة تشكيل أنبوب مجوف ومتعرج داخل كتلة صلبة من الفولاذ.
غالبًا ما تتطلب المكونات الكبيرة أو الضخمة بشكل استثنائي الصب. عندما يتجاوز جزء ما حدود الحمولة لمكابس الحدادة المتاحة، فإن الصب هو طريقة التصنيع الوحيدة القابلة للتطبيق. تستخدم مراوح السفن الضخمة وقواعد الآلات الصناعية والعقد المعمارية الكبيرة عملية الصب. في هذه التطبيقات، تعوض الكتلة الهائلة للمكون قوة خط الأساس المنخفضة، وتكون القوة الموحدة ومتعددة الاتجاهات للمعدن المصبوب كافية لبيئة التشغيل.
إن مقارنة النفقات الرأسمالية الأولية لتزوير القوالب مقابل أنماط الصب تكشف عن ملامح اقتصادية متميزة. يتطلب التشكيل قوالب فولاذية صلبة مصنعة بدقة وقادرة على تحمل الصدمات الحرارية والميكانيكية الهائلة. تمثل هذه القوالب استثمارًا أوليًا كبيرًا. تعد أنماط الصب، المصنوعة عادة من الخشب أو البلاستيك أو المعادن الأكثر ليونة، أرخص بكثير في الإنتاج. بالنسبة لعمليات الإنتاج ذات الحجم المنخفض أو النماذج الأولية السريعة، يوفر الصب عائقًا أقل أمام الدخول.
إن حساب نقطة التعادل يحدد الجدوى الاقتصادية للتزوير. مع زيادة أحجام الإنتاج، يتم إطفاء التكلفة الأولية المرتفعة لتزوير القوالب على آلاف الأجزاء. تتميز قوالب الحدادة بعمر تشغيلي طويل، وتنتج أجزاء متسقة للغاية مع الحد الأدنى من التدهور. عند الكميات الكبيرة، تنخفض تكلفة الوحدة للجزء المطروق بشكل كبير، مما يجعلها ذات قدرة تنافسية عالية مع الصب، خاصة عند الأخذ في الاعتبار انخفاض الحاجة إلى المعالجة الثانوية.
توفر عملية التشكيل الحديثة بالقالب المغلق إمكانات رائعة على شكل شبكة قريبة. تشكل العملية المعدن قريبًا جدًا من أبعاده النهائية المطلوبة. تقلل هذه الدقة بشكل كبير من كمية المواد الخام المطلوبة لكل جزء. يُترجم انخفاض مدخلات المواد بشكل مباشر إلى انخفاض استهلاك المواد الخام وتقليل التأثير البيئي. تشتري كمية أقل من الفولاذ، وتتخلص من كمية أقل من الفولاذ.
تسلط مقارنة تكاليف المعالجة الثانوية الضوء على ميزة أخرى للتزوير على شكل قريب من الشبكة. غالبًا ما تتطلب المسبوكات تصنيعًا مكثفًا لتحقيق التفاوتات النهائية والتشطيبات السطحية الناعمة. تستهلك هذه المعالجة الثانوية الوقت، وتسرع من تآكل الأداة، وتولد خردة معدنية كبيرة. تتطلب الأجزاء المزورة الحد الأدنى من المعالجة النهائية. يؤثر تقليل وقت الماكينة، وإطالة عمر أداة القطع، وانخفاض معدلات الخردة بشكل كبير على اقتصاديات التصنيع بشكل عام.
عملية التصنيع | هيكل الحبوب | قوة الاتجاه | مخاطر المسامية | أفضل حالة استخدام للتطبيق |
|---|---|---|---|---|
تزوير مغلق | مستمر، ومحاذاة للخطوط | عالية بشكل استثنائي | عمليا صفر | مكونات تحميل دوري عالية التأثير (أعمدة الكرنك، المقرن) |
صب الرمل | عشوائي، الخواص | موحدة ولكن أقل | عالي (يتطلب الاختبار غير الإتلافي) | الأشكال الهندسية الداخلية المعقدة (كتل المحرك، أجسام الصمامات) |
التصنيع من الخام | مستقيم، توقف عن طريق التخفيضات | معتدل | صفر | نماذج أولية منخفضة الحجم، وأشكال بسيطة مخصصة للغاية |
يتطلب التخفيف من مخاطر العيوب الداخلية في المسبوكات الالتزام الصارم ببروتوكولات الاختبارات غير المدمرة. نظرًا لأن عملية الصب تنطوي على مخاطر الانكماش الجزئي ومسامية الغاز، يجب على الشركات المصنعة التحقق من الصلابة الداخلية. تخترق الأشعة السينية الإلزامية (اختبار التصوير الشعاعي) واختبار الموجات فوق الصوتية المعدن للكشف عن الفراغات المخفية. تضيف بروتوكولات الاختبار هذه الوقت والجهد إلى عملية الصب ولكنها بالغة الأهمية للتطبيقات ذات الأهمية القصوى للسلامة. إذا تخطيت الأشعة السينية على خطاف الرافعة المصبوبة، فأنت تراهن بالأرواح.
يحمل التزوير مجموعة خاصة به من مخاطر التنفيذ التي تتطلب تخفيفًا دقيقًا. يمكن أن تتسبب المعالجة الحرارية غير الصحيحة أو تصميم القالب المعيب في حدوث أخطاء في التدفق أو لفات أو تشقق حراري. إذا برد المعدن بسرعة كبيرة أثناء عملية الحدادة، فقد تؤدي الضغوط الداخلية إلى كسر الجزء. يقوم المصنعون بتخفيف هذه المخاطر من خلال التحكم الدقيق في درجة الحرارة، وتشغيل الضغط الآلي، والصيانة الصارمة للقالب. يتم استخدام فحص الجسيمات المغناطيسية (MPI) واختبار اختراق السائل (PT) بشكل روتيني للتحقق من سلامة سطح المطروقات النهائية.
اختبار الموجات فوق الصوتية (UT): يستخدم موجات صوتية عالية التردد للكشف عن العيوب الداخلية. معيار للمطروقات السميكة.
الاختبار الشعاعي (RT): الأشعة السينية للمكون للعثور على المسامية الداخلية. إلزامية للمسبوكات عالية الضغط.
فحص الجسيمات المغناطيسية (MPI): يكتشف الشقوق السطحية والقريبة من السطح في المواد المغناطيسية.
اختبار اختراق السائل (PT): يستخدم الأصباغ الملونة للكشف عن العيوب المجهرية السطحية.
يعد تقييم قدرات البائع خطوة حاسمة في عملية الشراء. يتطلب تقييم الشريك المعدني مراجعة قدرته على التحكم الصارم في درجة الحرارة، وصيانة القالب، وتتبع المواد. يجب أن يُظهر مورد التزوير خبرة معدنية متسقة. تؤثر الاختلافات في أوقات التسخين أو حمولة الضغط بشكل مباشر على الخواص الميكانيكية للجزء النهائي. يجب على فرق المشتريات التحقق من أن المورد يحمل الشهادات الصناعية اللازمة ويحتفظ بمرافق اختبار داخلية قوية.
تتطلب إدارة المهل الزمنية فهم واقع الأدوات المخصصة. يستغرق إنشاء قوالب تزوير من الفولاذ المقوى وقتًا أطول بكثير من إنتاج أنماط صب الرمل السريعة. يجب على الفرق الهندسية أن تأخذ في الاعتبار هذه المهل الزمنية الممتدة في جداول مشاريعهم. في حين أن الصب يسمح بنماذج أولية أسرع، فإن التشكيل يوفر قابلية توسعة واتساقًا فائقين على المدى الطويل بمجرد تشغيل القوالب. أنت تتداول بوقت مقدم من أجل موثوقية طويلة المدى.
استشر مهندسًا متخصصًا في المعادن لإجراء تحليل العناصر المحدودة (FEA) على تصميم المكونات المحددة لديك.
حدد الأحمال الاتجاهية ودورات الكلال الدقيقة التي سيتحملها المكون الخاص بك في الميدان.
اطلب تشغيل نموذج أولي أو تقارير اختبار المواد للتحقق من صحة الخواص الميكانيكية قبل الالتزام بالإنتاج على نطاق واسع.
قم بمراجعة قدرات الاختبار غير المدمر (NDT) وشهادات مراقبة الجودة الخاصة بشريك التصنيع الذي اخترته.
ج: نعم من حيث قوة الشد والتعب. يؤدي التشكيل إلى إزالة الفراغات الداخلية ومحاذاة بنية الحبوب مع محيط الجزء، مما يؤدي إلى مكون أكثر كثافة وأقوى. تحتوي المسبوكات على بنية حبيبية عشوائية وتكون عرضة للمسامية الداخلية، مما يجعلها أضعف بشكل عام تحت الضغط العالي.
ج: يعمل تدفق الحبوب الاتجاهي على محاذاة الهيكل البلوري الداخلي للمعدن مع الشكل الخارجي للجزء. تعمل هذه المحاذاة مثل الحبوب الموجودة في الخشب، مما يوفر أقصى قدر من المقاومة ضد الصدمات والقص والقوى الالتوائية حيث يحتاجها المكون تمامًا.
ج: لا. على الرغم من أن تقنيات الصب المتقدمة والسبائك المحددة يمكن أن تنتج أجزاء قوية جدًا، إلا أنها لا يمكن أن تتطابق مع قوة الشد النهائية لمعادلها المطروق. إن اتجاه الحبوب العشوائي المتأصل وخطر المسامية الدقيقة في المسبوكات يمنعها من الوصول إلى مستويات القوة.
ج: التصنيع من الخام أضعف من التزوير. يتم القطع مباشرة من خلال بنية الحبوب الطبيعية للمعدن، مما يخلق نهايات حبيبية مكشوفة ونقاط تركيز الضغط. ينحني التشكيل ويحافظ على تدفق الحبوب حول محيط الجزء، مما يحافظ على السلامة الهيكلية.
ج: يتطلب التشكيل استثمارات عالية في الأدوات الأولية لقوالب الفولاذ المقسى، مما يجعلها أقل مثالية للكميات المنخفضة. أنماط الصب أرخص وأسرع في الإنتاج. ومع ذلك، عند مستويات الإنتاج العالية، تدوم قوالب الحدادة لفترة أطول وتقلل من احتياجات المعالجة الثانوية.
ج: تتحمل هذه المكونات التحميل الدوري الشديد، والضغط الالتوائي الهائل، وتأثيرات الضغط العالي. يوفر التشكيل تدفق الحبوب المستمر ومقاومة التعب الفائقة المطلوبة لمنع الفشل الكارثي في ظل هذه الظروف التشغيلية القاسية والمتكررة.
ج: يستخدم المهندسون الاختبارات المدمرة، مثل سحب الأجزاء حتى الفشل لقياس قوة الشد القصوى، والاختبارات غير المدمرة (NDT). تشمل طرق NDT الاختبار بالموجات فوق الصوتية والأشعة السينية وفحص الجسيمات المغناطيسية للكشف عن الفراغات الداخلية في المسبوكات والشقوق السطحية في المطروقات.


