
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-02 المنشأ:محرر الموقع


إن التحول نحو السيارات الكهربائية ومعايير الانبعاثات العالمية الأكثر صرامة يجبر مهندسي السيارات على خفض كتلة السيارة بقوة. تعمل مجموعات البطاريات الثقيلة على إضعاف ديناميكيات التعليق ونطاق القيادة، في حين تتطلب محركات الاحتراق الداخلي هياكل هيكل أخف وزنًا لتحقيق الأهداف الإلزامية للاقتصاد في استهلاك الوقود. لا يمكنك التضحية بالسلامة الهيكلية، أو القدرة على تحمل الصدمات، أو أوقات دورة الإنتاج لتحقيق أهداف الوزن هذه. يوفر الصب بالقالب المتقدم طريقة قابلة للتكرار وقابلة للتطوير بدرجة كبيرة لحل هذا الاختناق الهندسي. ومن خلال استبدال الفولاذ الثقيل والحديد الزهر بسبائك الألومنيوم والمغنيسيوم المحسنة، يقوم المصنعون بدمج التجميعات المعقدة ومتعددة الأجزاء في هياكل من قطعة واحدة. يقيّم هذا الدليل مدى نجاح التحول إلى السبائك المصبوبة في تحقيق أهداف خفض الوزن القوية، ويقارن بين ميكانيكا الصب ذات الضغط العالي والضغط المنخفض، ويحدد المعايير الفنية لاختيار شركاء التصنيع القادرين.
يمكن أن يؤدي التحول من الفولاذ التقليدي أو الحديد الزهر إلى صب قوالب الألومنيوم والمغنيسيوم إلى تخفيضات في كتلة المكونات بنسبة 30% إلى 50% مع الحفاظ على قوة الشد المطلوبة.
تعمل تقنيات الصب بالقالب المتقدمة على تحسين الخواص الميكانيكية وخصائص التعب، مما يسمح للمهندسين بتقليل سمك القسم بشكل آمن وإزالة وزن المواد الزائد.
إن اختيار العملية - على وجه التحديد الاختيار بين الصب بالقالب عالي الضغط (HPDC) والصب بالقالب منخفض الضغط (LPDC) - يفرض بشكل مباشر توازن سرعة الإنتاج وحدود المسامية ومقاومة التعب.
يتطلب تحقيق التفاوتات الوظيفية النهائية دمج العمليات الثانوية؛ يضمن استخدام مصبوبات مبيت ناقل الحركة المُشكَّلة باستخدام الحاسب الآلي توجيهًا دقيقًا للسوائل ومحاذاة التروس دون إضافة وزن.
يعد اعتماد مكونات صب قوالب مركبات الطاقة الجديدة المتخصصة أمرًا بالغ الأهمية لتحسين الإدارة الحرارية وتوسيع نطاق البطارية في بنيات السيارات الكهربائية الحديثة.
تعمل هندسة السيارات في ظل أطر تنظيمية صارمة ومعايير أداء متغيرة. تفرض معايير CAFE في أمريكا الشمالية ولوائح الانبعاثات Euro 7 في أوروبا عقوبات صارمة على منصات المركبات التي تفشل في تلبية حدود الكفاءة. وفي الوقت نفسه، يؤدي الاعتماد السريع على تصميمات السيارات الكهربائية إلى فرض عقوبة هائلة على الوزن. تضيف حزم بطاريات الليثيوم أيون القياسية ما بين 400 و700 كيلوغرام إلى وزن السيارة الفارغ. تؤثر هذه الكتلة المضافة بشكل مباشر على ديناميكيات التعليق، وتزيد مسافات الكبح، وتسرع من تآكل الإطارات. للحفاظ على ديناميكيات السيارة المقبولة والوفاء بالمعايير التنظيمية، يجب على المهندسين إزالة الوزن بقوة من الهيكل ومجموعة نقل الحركة والعقد الهيكلية.
العلاقة بين تخفيض الكتلة وأداء السيارة يمكن التنبؤ بها إلى حد كبير. في المركبات التقليدية ذات محركات الاحتراق الداخلي، يؤدي تخفيض الوزن الإجمالي للمركبة بنسبة 10% إلى تحسين الاقتصاد في استهلاك الوقود بنسبة 6% إلى 8%. بالنسبة للسيارات الكهربائية، يُترجم هذا التخفيض في الكتلة مباشرةً إلى نطاق قيادة ممتد وتحسين كفاءة البطارية. تتطلب المركبات الأخف وزنًا طاقة حركية أقل للتسارع وتوليد قصور ذاتي أقل أثناء التباطؤ. يتيح لك ذلك تحديد أنظمة مكابح ومكونات تعليق أصغر حجمًا وأخف وزنًا، مما يخلق تأثيرًا مركبًا حيث يؤدي التوفير الأولي في الوزن إلى تمكين التخفيضات الثانوية في الوزن عبر المنصة بأكملها.
يتطلب استبدال المواد القديمة ببدائل خفيفة الوزن تلبية معايير هندسية صارمة. لا يمكنك التركيز ببساطة على الحد من الكتلة؛ يجب أن تتطابق الأجزاء الجديدة مع أداء المكونات الأصلية أو تتجاوزها. يقوم المهندسون بتقييم المواد البديلة بناءً على عدة عوامل حاسمة:
مقاومة التعب: يجب أن تتحمل المكونات مثل مفاصل التعليق الملايين من دورات الحمل الدورية دون الإصابة بكسور دقيقة.
الموصلية الحرارية: يجب أن تعمل كتل المحرك وأغطية البطاريات على تبديد الحرارة بسرعة مع مقاومة التشوه الحراري تحت الأحمال الثقيلة.
تخميد NVH: يجب أن تمتص العقد الهيكلية الضوضاء والاهتزاز والقسوة للحفاظ على راحة المقصورة.
ثبات الأبعاد: يجب أن تحتفظ الأجزاء بشكلها الدقيق وقدرتها على التحمل على مدار سنوات من التعرض للتقلبات الشديدة في درجات الحرارة وحطام الطريق.
تفشل طرق التصنيع التقليدية في تلبية هذه المتطلبات الحديثة بكفاءة. تعتبر التجميعات الفولاذية المختومة متعددة الأجزاء ثقيلة بطبيعتها وتتطلب عمليات لحام آلية كثيفة العمالة. يقدم كل لحام نقطي نقطة فشل محتملة، ويخلق مناطق محلية متأثرة بالحرارة تعمل على تغيير بنية حبيبات الفولاذ، ويضيف تباين الأبعاد إلى التجميع النهائي. تسمح تقنيات الصب المتقدمة بدمج العشرات من المكونات المختومة في هيكل واحد محسّن. يؤدي ذلك إلى التخلص من نقاط التعب المرتبطة باللحام، وتشديد التفاوتات الشاملة للأبعاد، وتقليل أثر خط التجميع بشكل كبير.
إن اختيار عملية الصب الصحيحة يحدد البنية الداخلية للمعدن، والحد الأدنى لسمك الجدار الذي يمكن تحقيقه، ووجود مسامية الغاز. يجب على المهندسين موازنة أوقات دورة الإنتاج مع المتطلبات الهيكلية عند تحديد طريقة الصب للمكونات خفيفة الوزن.
يقوم قالب الصب بالضغط العالي (HPDC) بحقن المعدن المنصهر في تجويف القالب الفولاذي المتصلب بسرعات وضغوط عالية للغاية. تتم عملية الحقن على ثلاث مراحل متميزة: طلقة بطيئة لتحريك المعدن عبر فتحة الصب، وحقنة سريعة لملء التجويف بالمللي ثانية، ومرحلة التكثيف التي تطبق ضغطًا هائلاً (يتجاوز غالبًا 100 ميجاباسكال) لتغذية الانكماش عندما يتصلب المعدن. تحقق هذه العملية أوقات دورات سريعة وتصب أقسامًا رقيقة للغاية من الجدران، غالبًا ما يصل سمكها إلى 2.0 مم اعتمادًا على السبيكة. يؤدي التصلب السريع ضد جدران القالب الباردة إلى إنشاء طبقة خارجية دقيقة الحبيبات تظهر خواص ميكانيكية ممتازة. تعمل تقنيات HPDC المتقدمة، بما في ذلك الصب بمساعدة الفراغ، على إخلاء الهواء من تجويف القالب قبل اللقطة. وهذا يقلل من انحباس الغاز، مما يسمح للمهندسين بتقليل سمك القسم بشكل أكبر لتحقيق أقصى قدر من التوفير في الوزن.
تعمل عملية الصب بالضغط المنخفض (LPDC) على مبدأ مختلف تمامًا. يستخدم غازًا منخفض الضغط (عادةً أقل من 1 بار) لدفع المعدن المنصهر ببطء إلى الأعلى من خلال أنبوب صاعد إلى تجويف القالب. تقلل عملية التعبئة البطيئة والمتحكم بها من الاضطراب وتمنع انحباس أغشية الهواء والأكسيد. تنتج LPDC مكونات ذات مسامية داخلية منخفضة بشكل استثنائي وسلامة هيكلية عالية. في حين أن أوقات الدورات أبطأ من HPDC، فإن LPDC مناسب جدًا لمكونات الهيكل ذات الجدران السميكة الحاملة، وأذرع التحكم في التعليق، والعجلات التي تتطلب معالجة حرارية T6 لاحقة لتحقيق أقصى قوة إنتاج.
ميزة العملية | صب القوالب بالضغط العالي (HPDC) | صب القالب بالضغط المنخفض (LPDC) |
|---|---|---|
سرعة الحقن والضغط | سرعة عالية، ضغط مرتفع (يصل إلى 100+ ميجا باسكال) | سرعة منخفضة، ضغط منخفض (عادةً أقل من 1 بار) |
الحد الأدنى لسماكة الجدار | ممتاز للجدران الرقيقة (1.5 مم - 2.5 مم) | أكثر ملاءمة للأقسام الأكثر سمكًا (> 3.0 مم) |
المسامية الداخلية | ارتفاع خطر انحباس الغاز (ما لم يتم مساعدة الفراغ) | مسامية منخفضة للغاية بسبب التعبئة المتحكم فيها وغير المضطربة |
قابلية المعالجة الحرارية | بشكل عام لا ينصح به (خطر حدوث تقرحات) | مناسب جدًا للمعالجات الحرارية T6 |
تطبيقات السيارات النموذجية | علب ناقل الحركة وكتل المحرك والأقواس | مكونات التعليق والعجلات والعقد الهيكلية |
تحدد نسبة الكثافة إلى القوة للسبائك المحددة الوزن الأساسي للمكون النهائي. تهيمن سبائك الألومنيوم، وخاصة سلسلة A380 وA356، على قطاع السيارات نظرًا لتوازنها الأمثل بين قابلية الصب والقوة الميكانيكية ومقاومة التآكل. يحتوي A380 على مستويات أعلى من السيليكون، مما يزيد من السيولة أثناء مرحلة الحقن، مما يجعله مثاليًا للأشكال الهندسية المعقدة. يتيح استخدام أجزاء صب القوالب المصنوعة من الألومنيوم المخصص للمهندسين استبدال مكونات الحديد الزهر الثقيلة مع الحفاظ على التوصيل الحراري الممتاز. وهذا يجعل الألومنيوم هو المعيار الصناعي لكتل المحركات ورؤوس الأسطوانات والمبادلات الحرارية.
يوفر المغنيسيوم إمكانية أكبر لإنقاص الوزن. ويتميز بكثافة أقل بحوالي 33% من الألومنيوم و75% أقل من الفولاذ. يتم تحديد سبائك المغنيسيوم، مثل AM60 وAZ91D، بشكل متكرر للتطبيقات الداخلية خفيفة الوزن للغاية حيث يكون التعرض للتآكل في حده الأدنى. تشمل التطبيقات الشائعة تجهيزات عجلة القيادة، وإطارات المقاعد، والعوارض المتقاطعة في السيارة. تسمح السيولة العالية للمغنيسيوم المنصهر بصب أشكال كبيرة ومعقدة بجدران رقيقة بشكل لا يصدق. ومع ذلك، يتطلب المغنيسيوم إجراءات صهر ومعالجة متخصصة على أرضية المسبك لمنع الأكسدة.
على الرغم من أن سبائك الزنك أكثر كثافة من كل من الألومنيوم والمغنيسيوم، إلا أنها لا تزال تلعب دورًا استراتيجيًا في تخفيف وزن السيارات. يتمتع الزنك بقدرة صب فائقة، مما يسمح بتكوينه بتفاوتات مشددة بشكل استثنائي وجدران رقيقة جدًا لا يمكن للمعادن الأخرى تحقيقها دون تمزق. بالنسبة للمكونات عالية الدقة الموجودة أسفل غطاء المحرك، مثل أغلفة أجهزة الاستشعار، وبكرات ضام حزام الأمان، ووحدات توجيه السوائل المعقدة، غالبًا ما تؤدي القدرة على صب أجزاء ذات شكل شبكي بأقل حجم من المواد إلى تقليل الوزن الصافي مقارنةً بالألمنيوم الأكبر حجمًا أو بدائل الفولاذ المُشكَّل آليًا.
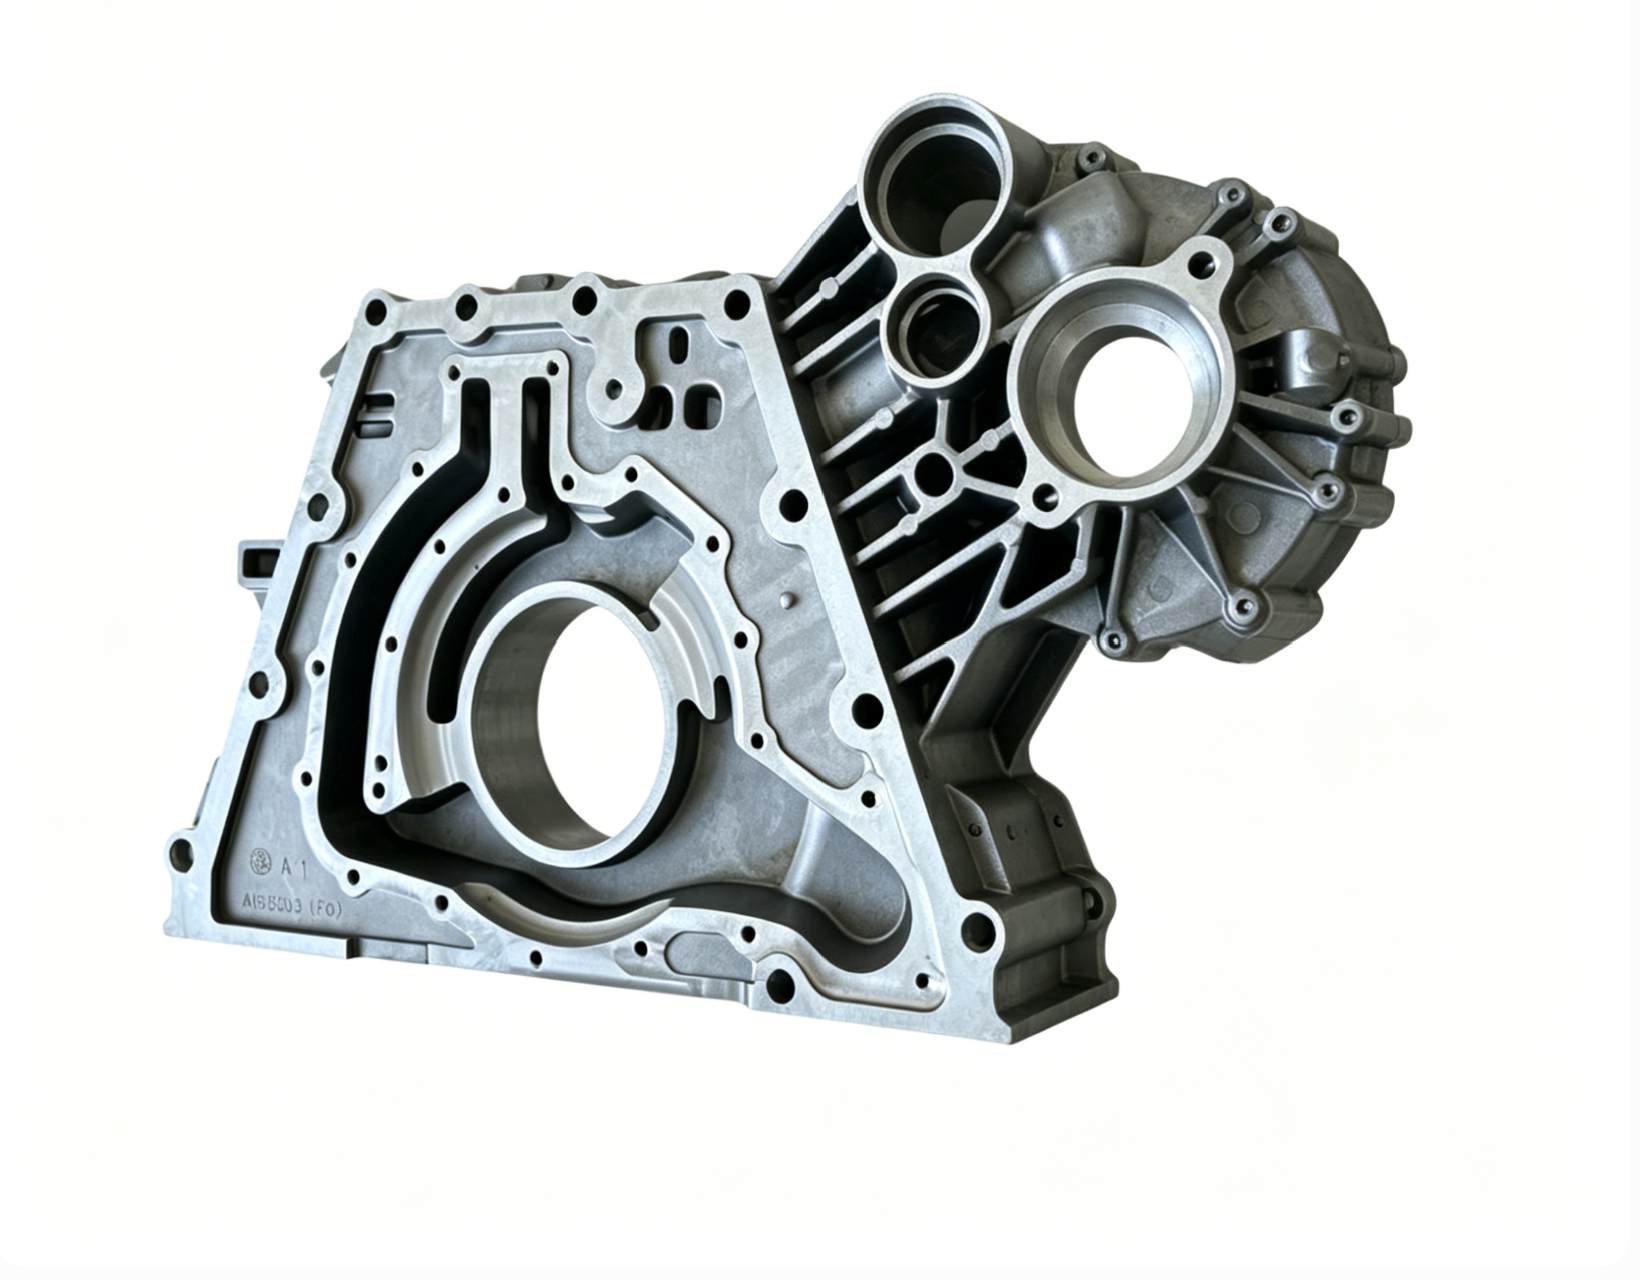
يؤدي التحول إلى السبائك المصبوبة خفيفة الوزن إلى تحقيق أهم النتائج عند تطبيقها على مجموعات كبيرة ومعقدة أو مكونات مجموعة نقل الحركة الثقيلة. ومن خلال تحليل أنظمة فرعية محددة للمركبة، تحدد الفرق الهندسية المناطق التي يوفر فيها استبدال المواد وتجميع الأجزاء أعلى تأثير لتقليل الكتلة.
يمثل التحول التاريخي من الحديد الزهر إلى الألومنيوم في كتل المحرك أول موجة رئيسية من الوزن الخفيف للسيارات. واليوم، يمتد هذا التحسين عبر نظام الدفع بأكمله. تعمل الدقة المتأصلة في عملية الصب على تقليل غلاف المادة الأولي، مما يقلل من كمية المعدن الخام المطلوب لتشكيل الهيكل الأساسي. ومع ذلك، تتطلب مكونات مجموعة نقل الحركة تركيبات دقيقة للمحامل، وأسطح توافق مسطحة تمامًا، وقنوات سائلة مانعة للتسرب.
هذا هو المكان الذي يصبح فيه تكامل الآلات الثانوية أمرًا بالغ الأهمية. يضمن تحديد مسبوكات مبيت ناقل الحركة المُشكَّل باستخدام الحاسب الآلي أن هيكل الألومنيوم خفيف الوزن يلبي متطلبات الأبعاد الدقيقة لعلب التروس الحديثة متعددة السرعات. ينشئ صب الشكل القريب من الشبكة الأشكال الهندسية الداخلية المعقدة وقنوات توجيه السوائل. تعمل الآلات CNC المستهدفة - باستخدام المطاحن متعددة المحاور وقضبان الثقب الدقيقة - على تحقيق التفاوتات النهائية الصارمة المطلوبة لمحاذاة التروس وسلامة الختم. يعتمد الميكانيكيون على هياكل مرجعية محددة مصبوبة مباشرة في الهيكل لضمان الحفاظ على تفاوتات الموضع الحقيقية عبر الجزء بأكمله. يوفر هذا النهج المدمج مكونًا قويًا وعالي الأداء لمجموعة نقل الحركة بجزء صغير من وزن مجموعات الحديد الزهر القديمة.
تتضمن استراتيجيات إنقاص الوزن الأكثر عدوانية حاليًا تنفيذ عمليات الصب الضخمة أو الصب الضخم. تستخدم فلسفة التصنيع هذه آلات صب القوالب عالية الضغط الضخمة، والتي غالبًا ما تتجاوز 6000 إلى 9000 طن من قوة التثبيت، لصب الإطارات الفرعية للمركبة بالكامل كقطعة واحدة من الألومنيوم. يمكن لصب جيجا خلفي واحد أن يحل محل ما يزيد عن 70 قطعة فولاذية مختومة وأقواس ومثبتات.
نتائج توحيد الهيكل عميقة. ينخفض وزن التجميع بشكل كبير بسبب إزالة الحواف الفولاذية المتداخلة والمواد اللاصقة الهيكلية الثقيلة. تعمل العقدة المصبوبة ذات القطعة الواحدة على التخلص من العشرات من اللحامات النقطية واللحامات التماسية، مما يؤدي إلى إزالة نقاط فشل الكلال المحتملة وتحسين الصلابة الالتوائية الشاملة لمنصة السيارة. يعمل هذا الدمج على تبسيط خط التصنيع بشكل كبير، مما يقلل من أثر ورشة الهياكل وتبسيط الخدمات اللوجستية لسلسلة التوريد. يمكن للمهندسين تحسين سمك جدار الصب في مناطق محددة عالية الضغط مع تقليل المناطق غير الحاملة، مما يزيد من كفاءة المواد.
تمثل هندسة المركبات الكهربائية تحديات حرارية وهيكلية فريدة تتطلب حلول صب متخصصة. يعد اعتماد مكونات الصب بالقالب لمركبات الطاقة الجديدة أمرًا بالغ الأهمية لإدارة درجات حرارة البطارية وحماية الأجهزة الإلكترونية ذات الجهد العالي. تنتقل حاويات البطاريات بشكل متزايد من تصنيع الفولاذ الثقيل إلى تجميعات الألمنيوم المبثوق والمصبوب. توفر هذه العبوات المصبوبة الحماية اللازمة من التصادم لخلايا البطارية مع دمج قنوات التبريد المعقدة مباشرة في هيكل الأرضية.
كما تستفيد مبيتات الجزء الثابت ووحدات الإدارة الحرارية المتكاملة بشكل كبير من صب الألومنيوم. تولد المحركات الكهربائية حرارة كبيرة في ظل التسارع الشديد، وتوفر الأغطية المصنوعة من الألومنيوم المصبوب التوصيل الحراري المطلوب لتبديد تلك الحرارة بكفاءة. يمكن صب السترات المائية مباشرة في مبيت المحرك باستخدام قلوب رملية متخصصة أو آليات انزلاق في القالب. ومن خلال تخفيف وزن مكونات السيارة الكهربائية المحددة هذه، يقوم المهندسون بتعويض كتلة حزمة البطارية بشكل مباشر. يؤدي ذلك إلى تحسين مقاييس كثافة الطاقة الإجمالية للمركبة، ويقلل الحمل على نظام التعليق، ويوسع في النهاية نطاق القيادة الوظيفي للمركبة.
يتطلب الانتقال من التصنيع التقليدي إلى الصب بكميات كبيرة تقييمًا شاملاً لقابلية التوسع في الإنتاج والالتزام الصارم بمعايير جودة السيارات. يجب أن تدعم عملية التصنيع كميات إنتاج عالية دون المساس بجودة الأجزاء أو دقة الأبعاد بمرور الوقت.
تم تصميم القوالب والقوالب الفولاذية الصلبة المستخدمة في HPDC لتحقيق أقصى قدر من المتانة. يمكن لقالب HPDC المصمم جيدًا، والمصنوع من الفولاذ عالي الجودة للأدوات H13 والذي تتم صيانته بشكل صحيح باستخدام أنظمة الإدارة الحرارية، إنتاج مئات الآلاف من الطلقات قبل الحاجة إلى تجديد كبير. تتيح أوقات الدورة السريعة لعملية الصب للمصنعين تلبية جداول الإنتاج الصارمة التي قد تكون مستحيلة باستخدام طرق التصنيع الأبطأ. تعمل المغارف الآلية، واستخراج الأجزاء الآلية، وأنظمة الرش الأوتوماتيكية على زيادة كفاءة الدورة وضمان ظروف حرارية متسقة داخل تجويف القالب.
تم تحسين قابلية التوسع في عملية الصب بشكل كبير من خلال دمج الأجزاء. عندما يحل مكون مصبوب واحد محل مجموعة ملحومة متعددة الأجزاء، فإن الشركة المصنعة تلغي الحاجة إلى قوالب ختم متعددة، وتركيبات لحام، ومحطات تجميع. يؤدي هذا التخفيض في متطلبات التجميع النهائية إلى تبسيط عملية التصنيع، ويقلل من مخاطر توقف الخطوط، ويقلل من التعقيد اللوجستي العام. يمكنك إدارة رقم جزء واحد بدلاً من خمسين. إن الكفاءة المكتسبة من خلال الدمج تجعل من عملية صب القوالب حلاً قابلاً للتطوير بدرجة كبيرة لمنصات المركبات العالمية.
لا يمكن أن يؤثر وزن السيارة الخفيف على السلامة أو الموثوقية. يجب أن تستوفي المكونات الهيكلية ومبيتات مجموعة نقل الحركة معايير الصناعة الصارمة فيما يتعلق بمقاومة الصدمات وعمر الكلال. يجب على مصنعي المعدات الأصلية أن يتعاونوا مع المسابك التي تحافظ على أنظمة إدارة الجودة الصارمة، كما يتضح من شهادة IATF 16949. تضمن هذه الشهادة التزام المورد بالعمليات الموحدة للوقاية من العيوب والتحسين المستمر وإدارة سلسلة التوريد.
يتطلب التحقق من السلامة الداخلية للمسبوكات خفيفة الوزن منهجيات اختبار غير مدمرة (NDT) متقدمة. نظرًا لأن المسامية الداخلية يمكن أن تؤثر على قوة الشد للمكونات ذات الجدران الرقيقة، تستخدم المسابك الأشعة السينية الصناعية والتصوير المقطعي المحوسب (CT) لفحص الأجزاء قبل مغادرة المنشأة. يوفر المسح المقطعي المحوسب رؤية ثلاثية الأبعاد للبنية الداخلية للمصبوب، مما يسمح لمهندسي الجودة باكتشاف فراغات الانكماش المجهرية أو جيوب الغاز وصولاً إلى دقة ميكرون محددة. إذا تم اكتشاف فراغ في مسار التحميل الحرج، فسيتم إلغاء الجزء. تتم الموافقة فقط على الأجزاء التي تجتاز بروتوكولات NDT الصارمة هذه للدمج في هيكل السيارة.
في حين أن فوائد الصب خفيف الوزن واضحة، فإن التحول ينطوي على مخاطر هندسية وسلسلة توريد محددة. إن تحديد هذه العوائق في وقت مبكر من دورة تطوير السيارة يسمح للفرق الهندسية بتنفيذ استراتيجيات تخفيف فعالة وضمان الإطلاق السلس.
إن الخطر الفني الأكثر أهمية في صب القوالب بالضغط العالي هو تكوين الغاز المحصور ومسامية الانكماش. عندما يتم حقن المعدن المنصهر في قالب بسرعات عالية، يمكن للتدفق المضطرب أن يحبس الهواء داخل التجويف. وعندما يبرد المعدن وينكمش، تتشكل فراغات مجهرية. في الأجزاء الهيكلية الحاملة، تعمل هذه المسامية كمكثف للإجهاد، مما يقلل بشكل كبير من الخواص الميكانيكية وعمر الكلال للمكون خفيف الوزن.
وللتخفيف من هذه المخاطر، يحدد المهندسون تقنيات صب متقدمة وبروتوكولات محاكاة صارمة. يوصى بشدة بالصب بالقالب بمساعدة الفراغ للعقد الهيكلية. يستخدم هذا النظام صمامات تفريغ وكتل تبريد لإخلاء تجويف القالب قبل الحقن، مما يقلل بشكل كبير من انحباس الغاز. أثناء مرحلة التصميم للتصنيع (DFM)، يستخدم المهندسون برامج محاكاة التدفق والحرارة المتقدمة لنمذجة عملية الحقن. وهذا يسمح لهم بتحسين مواقع البوابة، ووضع قنوات التبريد، وتصميمات الفائض قبل قطع أي فولاذ للأدوات. بالنسبة للعقد الهيكلية الأكثر أهمية، يمكن تحديد تقنيات الصب بالضغط أو الصب شبه الصلب لإزالة المسامية تمامًا عن طريق تطبيق ضغط هائل أثناء مرحلة التصلب.
ينطوي إنتاج المسبوكات المعقدة كبيرة الحجم على مخاطر كبيرة في سلسلة التوريد. يمكن أن يؤدي الاعتماد على المسابك أحادية المصدر في عمليات صب الجيجا المهمة إلى خلق اختناقات في الإنتاج. تؤدي سلاسل التوريد المجزأة - حيث تتم عملية الصب في إحدى المنشآت ويتم إجراء الآلات الدقيقة في منشأة أخرى - إلى زيادة التعقيد اللوجستي، وتمديد المهل الزمنية، وتعقيد مساءلة مراقبة الجودة. إذا فشلت عملية الصب الآلية في فحص الأبعاد، فقد يلوم ورشة الماكينات المسبك على تغيير مسند الإسناد، بينما يلوم المسبك ورشة الماكينات على انحراف التركيبات.
للتخفيف من تعقيدات تحديد المصادر، يقوم مصنعو المعدات الأصلية بوضع قائمة مختصرة للموردين من المستوى الأول الذين يقدمون خدمات تصنيع متكاملة رأسياً. يدير الشريك المتكامل رأسيًا العملية بأكملها تحت سقف واحد، ويجمع بين تصميم الأدوات الداخلية وإنتاج المسبوكات والتصنيع الدقيق باستخدام الحاسب الآلي. ويضمن هذا النهج الموحد رقابة صارمة على الجودة بدءًا من سبيكة الألومنيوم الخام وحتى التسامح النهائي المُشكَّل آليًا. فهو يقلل من تأخيرات النقل ويوفر نقطة واحدة للمساءلة عن المكون النهائي، مما يؤدي إلى تبسيط عملية الشراء والتحقق بشكل كبير.
يظل تكامل صب قوالب السيارات هو المسار الأكثر قابلية للتطبيق والقابلية للتطوير لمصنعي المعدات الأصلية لتحقيق أهداف صارمة لخفض وزن السيارة. ومن خلال الانتقال من المعادن القديمة الثقيلة إلى سبائك الألومنيوم والمغنيسيوم المحسنة، يعمل المهندسون على تحسين الاقتصاد في استهلاك الوقود بشكل كبير في محرك ICE وتعويض كتلة مجموعات بطاريات السيارات الكهربائية دون التضحية بالأداء الهيكلي أو القدرة على تحمل الصدمات.
عند تقييم شركاء الصب لمنصات المركبات القادمة، قم بإعطاء الأولوية للمسابك التي تثبت خبرتها المؤكدة في اختيار السبائك المتقدمة، وتقنيات تخفيف المسامية، وتحسين سمك القسم، وقدرات المعالجة الثانوية المتكاملة. يوفر الشريك القادر التوجيه الفني اللازم لدفع حدود التصميم خفيف الوزن.
لبدء استراتيجية ناجحة لتخفيف الوزن، قم بتنفيذ الخطوات التالية التالية:
قم بإجراء تدقيق شامل لتوحيد الأجزاء على التجميعات القديمة الحالية لتحديد الفرص الفورية لاستبدال الأجزاء المتعددة.
اطلب مراجعة تفصيلية للتصميم القابل للتصنيع (DFM) لمنصات الهيكل ومجموعة نقل الحركة القادمة لتحسين سمك الجدار ومواقع البوابة.
تقييم بدائل السبائك المتقدمة، ومقارنة قوة الخضوع والتوصيل الحراري لمختلف درجات الألومنيوم والمغنيسيوم مع متطلبات خط الأساس.
قم بمراجعة شركاء سلسلة التوريد المحتملين لقدرات التكامل الرأسي، مع التأكد من أنهم يمتلكون معدات صب عالية الحمولة ومراكز تصنيع CNC دقيقة.
ج: إن استبدال المكونات التقليدية المصنوعة من الحديد الزهر أو الفولاذ المختوم بصب الألومنيوم بالقالب يؤدي عادةً إلى تقليل الكتلة بنسبة 30% إلى 50%. يعتمد التوفير الدقيق في الوزن على السبيكة المحددة المختارة، ومدى تعقيد الجزء، والقدرة على تحسين سمك الجدار من خلال تقنيات الصب المتقدمة.
ج: يؤدي تقليل سمك القسم إلى خفض كتلة المكون بشكل مباشر، مما يؤدي إلى تحسين كفاءة استهلاك الوقود في السيارة بشكل عام ونطاق السيارة الكهربائية. يتم الحفاظ على السلامة الهيكلية من خلال استخدام تقنيات الصب بالقالب عالية الضغط المتقدمة التي تخلق طبقة خارجية كثيفة ودقيقة الحبيبات، مما يضمن أن الجدران الرقيقة لا تزال تلبي مواصفات قوة الشد والخضوع المطلوبة.
ج: يسمح الصب بالقالب عالي الضغط بدمج أجزاء فولاذية مختومة متعددة في هيكل ألومنيوم واحد ومعقد. يؤدي هذا إلى التخلص من الشفاه المتداخلة الثقيلة ونقاط اللحام، مما يقلل الوزن الإجمالي، ويشدد تفاوتات الأبعاد، ويبسط عملية التجميع النهائية بشكل كبير.
ج: لا يتم عمومًا لحام أو معالجة المسبوكات القياسية ذات الضغط العالي بالحرارة بسبب مسامية الغاز الداخلية، والتي تتوسع وتسبب تقرحات عند درجات حرارة عالية. ومع ذلك، فإن الأجزاء المنتجة باستخدام HPDC بمساعدة الفراغ أو الصب بالقالب منخفض الضغط تظهر الحد الأدنى من المسامية ويمكن لحامها بنجاح وإخضاعها للمعالجات الحرارية T6.
ج: ينتج الصب بالقالب أجزاء شبه شبكية ذات تشطيبات سطحية أكثر سلاسة وجدران أرق من الصب الرملي، مما يؤدي إلى مكون أساسي أخف. تضمن التصنيع باستخدام الحاسب الآلي (CNC) اللاحقة تفاوتات الأبعاد الضيقة المطلوبة لمحاذاة التروس الدقيقة، وتركيبات المحامل، وتوجيه السوائل المانعة للتسرب التي لا يمكن لصب الرمل تحقيقها بمفردها.
ج: توفر مكونات الألمنيوم المصبوب، مثل حاويات البطاريات وأغطية الجزء الثابت، توصيلًا حراريًا ممتازًا. إنها تبدد الحرارة الشديدة الناتجة عن البطاريات عالية الجهد والمحركات الكهربائية بكفاءة، وتحافظ على درجات حرارة التشغيل المثالية، وتحمي الأجهزة الإلكترونية الحساسة، وفي نهاية المطاف توسع نطاق القيادة الوظيفي للسيارة.


