
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-30 المنشأ:محرر الموقع


يواجه مصنعو السيارات ضغوطًا لا هوادة فيها لتقليل وزن السيارة ونفقات الإنتاج دون المساس بالسلامة الهيكلية أو معايير السلامة. غالبًا ما تلجأ فرق المشتريات والهندسة إلى عمليات التصنيع المألوفة، مما يؤدي إلى توقعات غير متوازنة للتكلفة. يتطلب تقييم ختم المعدن مقابل الصب النظر إلى ما هو أبعد من نفقات الوحدة الخام لفهم استهلاك الأدوات والعمليات الثانوية واختيار المواد وإمكانية دمج الأجزاء. يوفر هذا الدليل تحليلاً شاملاً لنفقات دورة الحياة، ومقارنة الحقائق المالية لكلتا العمليتين لمساعدة المشترين الفنيين على تحديد مسار التصنيع الأكثر فعالية من حيث التكلفة لتطبيقات محددة للسيارات. نقوم بتقييم المتطلبات الميكانيكية لهياكل المركبات الحديثة، بدءًا من حاويات بطاريات السيارات الكهربائية وحتى عقد الشاسيه الهيكلية. يؤدي اختيار طريقة التصنيع الخاطئة إلى قفل خط الإنتاج الخاص بك في دورات غير فعالة، ومعدلات خردة عالية، وتصنيع ثانوي مفرط. ومن خلال تحليل عوامل التكلفة الدقيقة، يمكنك الحصول على إطار عمل واضح لاختيار الموردين. ويضمن ذلك توافق متطلباتك الهندسية بشكل مثالي مع ميزانية المشتريات الخاصة بك، مما يمنع عمليات إعادة التصميم المكلفة في منتصف المشروع واختناقات سلسلة التوريد.
الأدوات مقابل ديناميكيات تكلفة الوحدة: يوفر الختم بشكل عام تكاليف أدوات أولية أقل للهندسة البسيطة ثنائية الأبعاد، بينما يتطلب الصب بالقالب استثمارًا مقدمًا أعلى ولكنه يحقق تكاليف وحدة أقل للمكونات المعقدة ثلاثية الأبعاد.
توحيد الأجزاء: غالبًا ما يؤدي الصب بالقالب إلى تقليل تكاليف التجميع الإجمالية من خلال الجمع بين مكونات مختومة متعددة في جزء مصبوب واحد.
تأثير العمليات الثانوية: تعتمد التكلفة الحقيقية لأي من الطريقتين بشكل كبير على متطلبات ما بعد المعالجة، مثل التصنيع باستخدام الحاسب الآلي أو تشطيب السطح.
تعادل الحجم: ترتبط الجدوى المالية لكل عملية بشكل صارم بحجم الإنتاج؛ يعد التحليل الدقيق للتعادل أمرًا إلزاميًا لاتخاذ قرارات الشراء.
يتطلب تقييم أساليب التصنيع النظر في دورة حياة الإنتاج بأكملها. تمثل الأدوات الأولية قطعة واحدة فقط من اللغز. يؤثر اختيار المواد وتعقيد التصميم بشكل كبير على أرقامك النهائية. تحدد أوقات الدورة عدد الأجزاء التي تنتجها في كل وردية عمل. تعمل الدورات الأسرع على تخفيف النفقات العامة الثابتة عبر المزيد من الوحدات. تتزايد نفقات العمالة بسرعة إذا كانت العمليات تتطلب تدخلاً يدويًا أو تجميعًا معقدًا. تؤثر معدلات الخردة بشكل مباشر على استخدام المواد ومتطلبات شراء المواد الخام. غالبًا ما تملي المعالجة الثانوية التكلفة النهائية لكل جزء. يعد تقييم العمليات المستندة فقط على عروض الأسعار لكل جزء أمرًا خطيرًا. يجب أن تأخذ في الاعتبار صيانة الأدوات على المدى الطويل والعمر المتوقع للأداة. يلعب عمل التجميع أيضًا دورًا كبيرًا في الحسابات النهائية. قد يتطلب الجزء الفردي الأرخص تكلفة لحام أو تثبيت باهظ الثمن. في المتجر، نقوم بتتبع أسعار الماكينة بالساعة، واستهلاك الطاقة، وأجور المشغلين. يتطلب ذوبان الألومنيوم مدخلات طاقة هائلة مقارنة بتشغيل مكبس ميكانيكي. ومع ذلك، تتطلب المكبس أنظمة تغذية مستمرة للملفات وإزالة الخردة. يجب عليك حساب مساحة الأرضية، والمعدات المساعدة، وجداول الصيانة لكل نوع من أنواع الماكينات.
حدد متطلباتك الهندسية الأساسية قبل مقارنة التكاليف. تملي القوة الهيكلية اختيارات المواد والحد الأدنى من سمك الجدار. تؤدي حدود الوزن إلى الحاجة إلى سبائك أخف أو مقاييس صفائح معدنية أرق. تعتبر الموصلية الحرارية ضرورية لكتل المحرك ومرفقات البطارية. تحدد تفاوتات الأبعاد ما إذا كانت المعالجة الثانوية ضرورية للغاية. حدد القيود المالية الخاصة بك في وقت مبكر من دورة حياة المشروع. تحدد حدود الإنفاق الرأسمالي ما يمكنك إنفاقه على الأدوات مقدمًا. توجه أهداف النفقات التشغيلية أهداف إنتاج الوحدة الخاصة بك. إن تحقيق التوازن بين هذه القيود يضمن وجود استراتيجية تصنيع قابلة للتطبيق. يجب عليك مواءمة احتياجاتك الهندسية مع ميزانية المشتريات الخاصة بك. ويؤدي الفشل في تحديد هذه المعايير إلى عمليات إعادة تصميم مكلفة في منتصف المشروع. نحن ننظر إلى قوة الخضوع، وقوة الشد، وخصائص الاستطالة. تتطلب هياكل التصادم استطالة عالية لامتصاص طاقة الاصطدام. تحتاج الأقواس فقط إلى قوة إنتاجية كافية لتثبيت أحد المكونات في مكانه تحت الاهتزاز. يمكنك مطابقة العملية مع الواقع الميكانيكي للجزء.
تتطلب قوالب الفولاذ المتصلبة رأس مال مقدمًا كبيرًا. يحدد تعقيد التجويف الاستثمار النهائي للأدوات. تتطلب الأشكال الهندسية المعقدة تصميمات قوالب معقدة، ونوى منزلقة، وأنظمة دبوس القاذف. وهذا يدفع التكاليف الأولية إلى أعلى من القوالب الأبسط ذات التجويف الواحد. يعد عمر الأدوات عاملاً حاسماً في الحسابات المالية طويلة المدى. يؤدي التعب الحراري في النهاية إلى تدهور أسطح القالب بسبب دورات الحرارة الشديدة. تتطلب عمليات الإنتاج بكميات كبيرة إجراء صيانة دورية واستبدال القالب في نهاية المطاف. تضمن ميزانية إصلاح الأدوات الإنتاج دون انقطاع وتمنع اختناقات سلسلة التوريد. إن استهلاك هذه النفقات الأولية المرتفعة عبر ملايين الأجزاء يجعل العملية قابلة للتطبيق. تنخفض تكلفة الأدوات لكل جزء بشكل كبير مع زيادة الحجم. نقوم بتصنيع هذه القوالب من فولاذ الأدوات H13 الفاخر. تخضع لمعالجة حرارية صارمة لتحمل الصدمة الحرارية للمعدن المنصهر. يتعين عليك أيضًا تصميم وتصنيع قنوات معقدة لتبريد المياه داخل قوالب القالب. الإدارة الحرارية المناسبة تمنع اللحام وفحص الحرارة على سطح التجويف.
يؤدي حقن المعدن المنصهر تحت ضغط عالٍ إلى تمكين أوقات الدورات السريعة. تعمل هذه السرعة على تقليل نفقات العمالة بشكل كبير على نطاق واسع. يؤدي الاستخراج الآلي والتبريد والتشذيب إلى تقليل التدخل اليدوي. يعد استخدام المواد في هذه العملية عالي الكفاءة مقارنة بطرق الطرح. يمكن إعادة تدوير العدائين، والسبرينغ، والفلاش بسهولة داخل الشركة. إن إمكانية إعادة التدوير هذه تعوض نفقات المواد الخام بشكل كبير. يؤدي الإنتاج عالي السرعة إلى إنشاء نسبة حساب وحدة مواتية للغاية. تتفوق قوالب صب السيارات عندما يبرر حجم الإنتاج الإعداد الشامل. تعمل هذه العملية على تقليل هدر المواد مع زيادة الإنتاج في الساعة إلى الحد الأقصى. نحسب وزن اللقطة مقابل وزن الجزء الفعلي. غالبًا ما يزن البسكويت والعدائين والفائض نفس وزن الجزء نفسه. تقوم بإذابة هذا المعدن الزائد، وحقنه، وتقطيعه، ثم رميه مرة أخرى في الفرن. تعد تكلفة الطاقة لإعادة الصهر أحد العوامل، لكنك لا تفقد المواد الخام.
تعتمد مبادرات تخفيف الوزن الحديثة في السيارات بشكل كبير على سبائك الألومنيوم. لا يمكن إنكار فوائد هذه المادة من حيث التكلفة إلى الوزن بالنسبة لهندسة المركبات الحديثة. تحقق المركبات الأخف وزنًا كفاءة أفضل في استهلاك الوقود ونطاقًا ممتدًا للبطارية الكهربائية. تعمل تركيبات الألومنيوم المخصصة على موازنة نفقات المواد الخام مع الاحتياجات الميكانيكية المحددة. توفر هذه السبائك تبديدًا فائقًا للحرارة لمكونات السيارة الكهربائية وأجزاء المحرك. يتطلب إنتاج أجزاء صب قوالب الألومنيوم المخصصة للسيارات إدارة حرارية دقيقة. يتم تعويض نفقات المواد الأولية بسهولة من خلال مكاسب أداء السيارة. يحدد المهندسون خلطات دقيقة من السبائك لتلبية معايير السلامة الصارمة عند التصادم. تعمل إضافات السيليكون والنحاس على تحسين قابلية الصب وقوة الجزء النهائي. نقوم في كثير من الأحيان بتشغيل A380 للمكونات الهيكلية العامة وA356 عندما نحتاج إلى ليونة أعلى. تعمل تقنية مساعدة التفريغ على سحب الهواء من التجويف قبل الحقن. وهذا يقلل من المسامية الداخلية ويسمح بأجزاء رقيقة من الجدار، مما يؤدي إلى انخفاض وزن الجزء بشكل أكبر.
تنقسم قوالب الختم إلى مستويات استثمارية متميزة بناءً على التعقيد. تمثل قوالب التقطيع البسيطة ذات المحطة الواحدة أدنى نقطة دخول. هذه مناسبة للملفات الشخصية المسطحة والأساسية. تتطلب القوالب المركبة استثمارًا معتدلًا لعمليات القطع والتشكيل المشتركة. تتطلب القوالب التقدمية متعددة المراحل أعلى رأس مال مقدم في فئة الختم. يرتبط عدد عمليات القالب ارتباطًا مباشرًا بنفقات الأدوات. تزيد كل محطة إضافية من الهندسة والتصنيع والتجميع المطلوبة. تحدث زيادات هائلة في الأدوات الأولية مع تصميمات الأجزاء المعقدة ومتعددة الانحناءات. ومع ذلك، تظل هذه الاستثمارات بشكل عام أقل من قوالب الحقن المتصلبة المستخدمة في المعدن المنصهر. يوفر الختم حاجزًا أقل أمام دخول الإنتاج متوسط الحجم. يتكون القالب التدريجي من أحذية فولاذية ثقيلة، ومثاقب أرضية دقيقة، وكتل قوالب، ومزيلات محملة بنابض. يجب عليك تصميم دبابيس تجريبية لمحاذاة الشريط المعدني بشكل مثالي أثناء تقدمه من محطة إلى أخرى.
تعمل مكابس الختم بسرعات قصوى، وغالبًا ما تكمل مئات الضربات في الدقيقة. تعمل التغذية المستمرة للملف على تقليل نفقات العمالة وساعات عمل الماكينة. تنتج كل ضربة جزءًا شبه مكتمل، مما يزيد من الإنتاجية إلى الحد الأقصى. توفر التقنيات المتخصصة مثل الختم الآلي رباعي الشرائح مزايا فريدة. يقلل الختم متعدد الشرائح من تكاليف الأدوات لمكونات محددة ومعقدة. تستفيد مقاطع السيارات والأقواس والمحطات الكهربائية بشكل كبير من هذه الطريقة. إنه يقلل من هدر المواد مقارنة بتخطيطات الختم التدريجي التقليدية. تجعل هذه الكفاءات عملية الختم ذات قدرة تنافسية عالية على الأشكال الهندسية ذات الحجم الكبير والموحدة. يؤدي معدل الإنتاج السريع إلى تخفيف النفقات العامة بسرعة لا تصدق. يمكنك تحميل ملف ضخم من الفولاذ أو الألومنيوم على آلة فك اللف، وتغذيته من خلال جهاز تمليس الشعر، وتشغيله مباشرة في المكبس. الآلة تعمل بشكل مستمر . أنت تتوقف فقط لتغيير الملفات أو إجراء الصيانة الروتينية للقالب.
تولد قطع الصفائح المعدنية خردة لا يمكن تجنبها أثناء عملية التقطيع. تخطيط الجزء على الشريط المعدني يحدد إنتاجية المواد. يؤدي التعشيش السيئ إلى إهدار مواد كبيرة وارتفاع النفقات لكل وحدة. تؤثر معدلات الخردة بشكل مباشر على القدرة المالية النهائية للجزء. يواجه الختم قيودًا شديدة مع سماكة الجدار المتغيرة. لا يمكنك ختم جزء يتطلب رؤوس تثبيت سميكة وزعانف تبريد رفيعة. غالبًا ما تتطلب الأشكال الهندسية ثلاثية الأبعاد المعقدة عمليات ختم متعددة أو توصيلًا ثانويًا. يؤدي الرسم العميق إلى تمدد المادة، مما يعرضها للتمزق والترقق والضعف الهيكلي. يمكن لهذه القيود تعويض التوفير الأولي في الأدوات إذا كان التصميم قسريًا. يتم وضع خردة الهيكل العظمي المتبقية بعد تفريغ الأجزاء في سلة المهملات. يمكنك بيعه مرة أخرى إلى جهة إعادة التدوير، ولكن بجزء صغير من سعر الملف الأصلي. تحدد قابلية تشكيل المواد مدى إحكام ثني المعدن دون تكسير نصف القطر الخارجي.
قارن تكلفة ختم ولحام ثلاثة أقواس منفصلة. الآن قارن ذلك بإلقاء مكون واحد موحد. يؤدي توحيد الأجزاء إلى التخلص من عمالة التجميع والمواد الاستهلاكية واللحام وأجهزة التثبيت. يتطلب اللحام تركيبات إضافية وعمالة ماهرة وفحوصات صارمة للجودة. تضيف أدوات التثبيت وزنًا غير ضروري وتوفر نقاط فشل ميكانيكية محتملة. إن صب جزء معقد واحد يقلل من هذه النفقات النهائية تمامًا. يعمل المكون الموحد على تحسين الصلابة الهيكلية والموثوقية على المدى الطويل. غالبًا ما يتم تبرير الاستثمار الأعلى في الأدوات من خلال التوفير الهائل في التجميع. يجب على فرق المشتريات حساب إجمالي التكلفة المجمعة، وليس فقط سعر القطعة الفردية. نرى هذا باستمرار مع حوامل المحرك وعقد التعليق. يتطلب التجميع المختوم خلايا لحام MIG روبوتية، وتركيبات لحام مخصصة، واختبار اللحام المدمر. تسقط عقدة مصبوبة واحدة مباشرة على خط التجميع، مما يؤدي إلى التخلص من ثلاثة مكونات فرعية وعشرات اللحامات.
يعد حساب نقطة التعادل أمرًا ضروريًا للاختيار الدقيق للعملية. هذا هو حجم الإنتاج حيث يتم تعويض تكاليف الأدوات المرتفعة. في نهاية المطاف، تتجاوز مصاريف الوحدة المنخفضة النفقات الرأسمالية الأولية. تفضل سيناريوهات الحجم المنخفضة إلى المتوسطة الختم أو طرق التصنيع البديلة. عند إنتاج عمليات تشغيل محدودة، عادةً ما يفوز الإنفاق الرأسمالي المنخفض بالحجة المالية. تؤدي عمليات التشغيل ذات الحجم الكبير إلى تحويل الميزة بشكل كبير إلى حقن المعدن المنصهر. يمنع التنبؤ الدقيق حدوث اختلالات مكلفة في استراتيجية التصنيع الخاصة بك. قم دائمًا بتخطيط حجم الإنتاج المتوقع الخاص بك مقابل جداول استهلاك الأدوات. نقطة التعادل الخاطئة تدمر ربحية المشروع. تأخذ إجمالي تكلفة الأدوات وتقسمها على فترة الإنتاج المتوقعة. أضف ذلك إلى سعر القطعة. إذا كنت تحتاج فقط إلى عشرين ألف جزء، فإن القالب التدريجي يكون منطقيًا. إذا كنت بحاجة إلى مليوني قطعة على مدى خمس سنوات، فإن قالب الحقن الثقيل يدفع تكاليفه في السنة الأولى.
مقياس التقييم | صب قوالب السيارات | ختم المعادن |
|---|---|---|
الاستثمار الأولي للأدوات | عالية (قوالب فولاذية صلبة معقدة) | منخفض إلى متوسط (يعتمد على المراحل التقدمية) |
تكلفة الوحدة (حجم كبير) | منخفض جدًا | منخفض جدًا |
التعقيد الهندسي | ممتاز (سمك الجدار المتغير، والميزات الداخلية) | محدود (سمك موحد، ملفات تعريف ثنائية الأبعاد في الغالب) |
إمكانية توحيد الأجزاء | عالي (يجمع أجزاء متعددة في جزء واحد) | منخفض (غالبًا ما يتطلب لحام/تثبيت ثانوي) |
إنتاجية المواد والنفايات | إنتاجية عالية (يتم إعادة تدوير المجاري/الأشجار داخل الشركة) | العائد المعتدل (خردة الهيكل العظمي التي لا يمكن تجنبها) |
تؤثر عمليات التشطيب بشكل كبير على حساب الجزء النهائي. توفر الصفائح المعدنية المختومة سطحًا طبيعيًا وناعمًا مباشرة من الملف. غالبًا ما تتطلب الأجزاء المصبوبة علاجات ثانوية للوفاء بالمعايير التجميلية الصارمة. يزيل السفع بالخردق الوميض ويسوي نسيج السطح. تعمل اللمسات النهائية الاهتزازية على تنعيم الحواف الخشنة وتحسين المظهر الجمالي بشكل عام. يوفر الطلاء أو طلاء المسحوق مقاومة التآكل اللازمة والجاذبية البصرية. تضيف هذه العمليات الثانوية العمالة والوقت إلى إجمالي نفقات الإنتاج. يتطلب تحقيق المسبوكات الدقيقة للسيارات ذات الأسطح الملساء مراعاة خطوات التشطيب المحددة هذه. يجب عليك وضع ميزانية لهذه العمليات خلال مرحلة عرض الأسعار الأولي. نقوم بتحميل آلاف الأجزاء في أحواض اهتزازية ضخمة مملوءة بوسائط سيراميكية. تقوم الوسائط بتنظيف الأجزاء وإزالة النتوءات الحادة التي خلفتها مكبس القطع. إنها تضيف وقت الدورة، ولكنها توفر جزءًا جاهزًا للتجميع النهائي أو الطلاء.
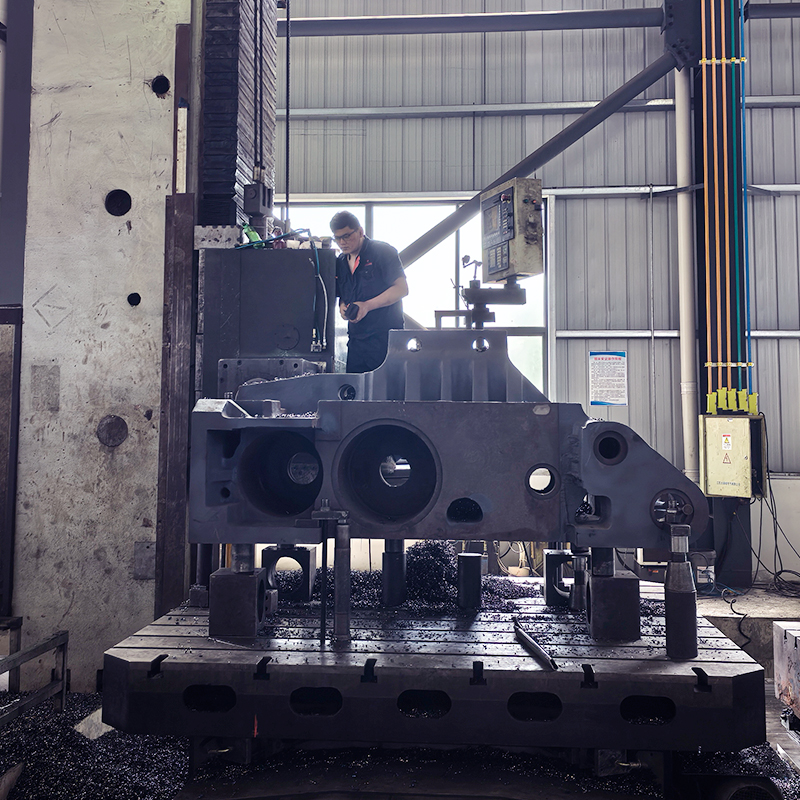
غالبًا ما تملي التفاوتات الصارمة المعالجة الإلزامية بعد العملية. وهذا يضيف وقت الدورة، ونفقات التثبيت، والعمالة إلى حساب الوحدة. يجب أن تكون أسطح التزاوج الحرجة مسطحة تمامًا ودقيقة الأبعاد. تُعد مصبوبات مبيت ناقل الحركة المُشكَّلة باستخدام الحاسب الآلي بمثابة مثال رئيسي على هذا المطلب. تتطلب مجلات المحامل الداخلية وأوجه التثبيت أبعادًا دقيقة. تؤثر نفقات المعالجة الثانوية بشكل كبير على الحساب المالي النهائي للمكون. يعد تقليل الميزات الآلية أثناء مرحلة التصميم أمرًا بالغ الأهمية للتحكم في التكلفة. تصميم قابلية التصنيع يقلل الاعتماد على عمليات الطرح الثانوية باهظة الثمن. نقوم بتصميم تركيبات هيدروليكية مخصصة لتثبيت المسبوكات الخام داخل مراكز التصنيع الأفقية. تواجه طواحين CNC منصات التثبيت وتقوم بالحفر والنقر على الثقوب الملولبة. تضيف كل دقيقة يتم وضعها في ماكينة CNC تكلفة مباشرة إلى المحصلة النهائية.
تختلف العيوب الشائعة بشكل كبير بين عمليتي التصنيع. يعاني حقن المعدن المنصهر من المسامية الداخلية والإغلاق البارد. يواجه الختم تحديات مع مادة الزنبرك، والترقق المفرط، وتمزيق الحواف. تؤثر معدلات العيوب بشكل مباشر على نفقات الخردة وعائد المواد الإجمالي. مطلوب إجراء اختبارات غير مدمرة للمكونات الهيكلية الهامة للسيارات. يكتشف الفحص بالأشعة السينية المسامية الداخلية في الأجزاء المصبوبة ذات الجدران السميكة. تضيف إجراءات مراقبة الجودة الصارمة هذه إلى النفقات التشغيلية. يؤدي تخفيف العيوب في وقت مبكر من الإنتاج إلى توفير رأس مال كبير ويمنع عمليات الاسترجاع. معلمات التحكم القوية في العمليات غير قابلة للتفاوض بالنسبة لموردي السيارات. نقوم بتقسيم الأجزاء على الأرض وفحصها تحت المجهر. نحن نستخدم آلات قياس الإحداثيات للتحقق من الأبعاد الهندسية والتسامح. إذا فشل عامل ضغط الختم في تشحيم الملف بشكل صحيح، فإن القالب سوف يتجمد، وسوف تمزق المعدن.
تمثل المهل الزمنية للأدوات تكلفة فرصة كبيرة لإطلاق المركبات الجديدة. عادةً ما يستغرق تصنيع القوالب والتحقق من صحتها وقتًا أطول بكثير من ختم القوالب. تعمل الآلات المعقدة للتجويف ومعالجة EDM والمعالجات الحرارية على تمديد الجدول الزمني. تتطلب مراحل التحقق من الصحة تكرارات متعددة لأخذ العينات لتحقيق أبعاد مثالية. تعمل النماذج الأولية السريعة على تخفيف المخاطر أثناء مرحلة التحقق الحرجة. تسمح الأدوات الناعمة بإجراء الاختبار المادي قبل الالتزام بقوالب إنتاج الفولاذ الصلب. تمنع هذه الاستراتيجيات إعادة صياغة الأدوات المكلفة وتأخير الإنتاج الكارثي. يعد أخذ المهل الزمنية في جدول إطلاق المنتج الخاص بك أمرًا ضروريًا لتحقيق النجاح. نحن نجري عملية موافقة كاملة على جزء الإنتاج قبل شحن أي حجم إنتاج. عليك أن تثبت أن العملية مستقرة وقادرة على العمل بالسعر المعروض. يؤدي الإسراع في بناء الأداة دائمًا إلى ضعف جودة الأجزاء وكسر القوالب على الأرض.
قم بإجراء مراجعة صارمة لتصميم قابلية التصنيع مع فريقك الهندسي لتحديد فرص دمج الأجزاء.
اطلب عروض أسعار تفصيلية من الموردين تفصل بوضوح بين استهلاك الأدوات ونفقات الوحدة الخام.
احسب نقطة التعادل في الحجم بالضبط قبل تخصيص رأس المال لأي من عمليتي التصنيع.
قم بتقييم جميع احتياجات المعالجة الثانوية وتشطيب الأسطح لضمان التنبؤ الدقيق بنفقات دورة الحياة.
قم بتقييم قيود المهلة الزمنية لمشروعك لتحديد ما إذا كان تصنيع القالب يناسب الجدول الزمني لإطلاق سيارتك.
ج: تتطلب قوالب الختم عمومًا استثمارًا أوليًا أقل، خاصة بالنسبة لملفات التعريف البسيطة ثنائية الأبعاد. تتطلب قوالب حقن الفولاذ المتصلب نفقات رأسمالية أولية أعلى بكثير بسبب المعالجة المعقدة للتجويف وخطوط المياه والمتطلبات الحرارية. يعتمد الاختلاف الدقيق بشكل كبير على تعقيد الجزء وحجمه وعدد المحطات التقدمية المطلوبة.
ج: تقوم القوالب المركبة بإجراء عمليات قطع أو ثني متعددة في ضربة واحدة في محطة واحدة، مما يجعلها مثالية للأجزاء المسطحة والمعقدة إلى حد ما. تعمل القوالب التقدمية على تحريك الشريط المعدني عبر محطات متسلسلة متعددة. وهذا يجعلها مثالية للأشكال الهندسية المعقدة ذات الحجم الكبير التي تتطلب تشكيلًا تدريجيًا وثقبًا وتقطيعًا.
ج: تختلف نقطة التعادل بناءً على مدى تعقيد الأجزاء وإمكانية الدمج. وبشكل عام، فإن عمليات الإنتاج ذات الحجم الكبير التي تتجاوز مئات الآلاف من الوحدات تبرر الاستثمار الأولي العالي في الأدوات. تحقق العملية ذلك من خلال خفض النفقات لكل وحدة بشكل كبير، وأوقات دورات أسرع، وتقليل عمالة التجميع النهائية.
ج: لا. تتطلب مكونات المحرك عادةً سُمكًا متغيرًا للجدار، وقنوات تبريد داخلية معقدة، وصلابة هيكلية هائلة. يقتصر الختم على سماكة الصفائح المعدنية الموحدة. ولا يمكنها تكرار الأشكال الهندسية المعقدة ثلاثية الأبعاد، أو أذرع التثبيت السميكة، أو الكتلة الحرارية المطلوبة لكتل المحرك أو أغلفة ناقل الحركة.
ج: تضيف المعالجة الثانوية العمالة ووقت الماكينة ونفقات التثبيت إلى الوحدة الأساسية. إذا كان الجزء يتطلب طحن CNC واسع النطاق لتحقيق تفاوتات صارمة على الأسطح المتزاوجة أو مجلات المحامل، فقد تتجاوز هذه العمليات الثانوية في بعض الأحيان نفقات الصب الأولية. يعد تقليل الميزات الآلية أمرًا بالغ الأهمية.
ج: توفر عملية الصب عمومًا استخدامًا أفضل للمواد نظرًا لأنه يمكن صهر المجاري والزوائد والفلاش وإعادة تدويرها داخل الشركة على الفور. يؤدي الختم إلى إنشاء قطع من الصفائح المعدنية وخردة هيكلية لا يمكن تجنبها. يجب عليك بيع هذه الخردة إلى القائمين بإعادة التدوير بقيمة مستهلكة، مما يؤدي إلى ارتفاع صافي هدر المواد.


