
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-10-07 المنشأ:محرر الموقع


إن المخاطر المالية والمخاطر المتعلقة بالسمعة الناجمة عن توقف الإنتاج أو سحب المنتج بسبب عيوب الصب في قطاع السيارات تعتبر كارثية. يعد اختيار شريك التصنيع المناسب قرارًا فنيًا عالي المخاطر، وليس مجرد عملية شراء. تطالب العديد من المسابك بقدرات على مستوى السيارات ولكنها تفتقر إلى ضوابط العمليات الصارمة، والبنية التحتية الثانوية للتصنيع، وأنظمة إدارة الجودة المطلوبة لتقديم الأشكال الهندسية المعقدة باستمرار على نطاق واسع. يتطلب تجاوز مقارنات أسعار القطع وجود إطار تقييم منهجي. يشرح هذا الدليل المعايير الهندسية والجودة والتشغيلية الهامة اللازمة للتدقيق ووضع قائمة مختصرة لشريك تصنيع موثوق به. نحن نركز على حقائق الإنتاج بكميات كبيرة على مستوى الأرض، بدءًا من قدرات الخلايا الآلية وحتى بروتوكولات النظافة التقنية الصارمة، مما يضمن لك الشراكة مع منشأة قادرة على تحقيق أهداف صارمة خالية من العيوب.
الامتثال غير قابل للتفاوض: يجب على المورد القادر على الاستمرار إثبات الامتثال الناضج لمعيار IATF 16949 وسجل حافل من تنفيذ PPAP (عملية الموافقة على جزء الإنتاج) الذي لا تشوبه شائبة.
أهمية العمليات الثانوية: غالبًا ما يتم إثبات القدرات الحقيقية في عمليات ما بعد الصب، مثل التصنيع باستخدام الحاسب الآلي عالي التسامح، واختبار التسرب الآلي، وبروتوكولات النظافة الفنية الصارمة.
استقلالية الأدوات تقلل المخاطر: يوفر الموردون الذين يتمتعون بقدرات تصميم الأدوات الداخلية والصيانة والإصلاح التنبؤي مرونة أعلى بكثير في سلسلة التوريد وخفض التكاليف على المدى الطويل.
قيمة محرك سوق دبي المالي والنماذج الأولية: يعد الدعم الهندسي في المرحلة المبكرة وتحليل تدفق القالب أمرًا بالغ الأهمية لتحسين الأشكال الهندسية المخصصة قبل الالتزام بالأدوات الصلبة.
غالبًا ما تكافح فرق المشتريات للتمييز بين المسابك التجارية العامة والمرافق الحقيقية المخصصة للسيارات. معيار النجاح هو القدرة على التعامل مع المكونات ذات الحجم الكبير والضغط العالي مع الاتساق المطلق. يجب أن تستهدف عمليات الإنتاج الخالية من العيوب. تعتمد المسابك العامة بشكل كبير على التدخلات اليدوية والفحص البصري. تعتمد مرافق فئة السيارات على التحكم في العمليات الإحصائية، والأتمتة الصارمة، والوقاية الاستباقية من العيوب. يبدأ التقييم دائمًا على أرضية المسبك.
تملي البنية التحتية المادية للمسبك سقفه الفني. يجب عليك تقييم نطاق قوى القفل المتوفرة على الأرض. تضمن الآلات التي تتراوح من 400T إلى 4000T+ التوافق مع أحجام الأجزاء المحددة. تتطلب الأقواس الصغيرة وأغطية أجهزة الاستشعار آلات ذات حمولة أقل وأوقات دورات سريعة. تتطلب المكونات الهيكلية الكبيرة مثل حاويات البطاريات أو علب ناقل الحركة قوى قفل هائلة لمنع وميض القالب تحت ضغوط الحقن العالية. تسمح مجموعة الماكينات المتنوعة للمورد بالتعامل مع مجموعة المكونات الخاصة بك بالكامل دون إجبار الأجزاء على الضغط على مكابس ذات حجم غير مناسب.
الأتمتة هي عدو الاختلاف. ابحث عن خلايا الصب المؤتمتة بالكامل بدلاً من الآلات المستقلة. يجب أن تشتمل هذه الخلايا على أنظمة مغرفة أوتوماتيكية لضمان صب حجم معدني ثابت لكل طلقة. يمنع الاستخراج الآلي تشويه الأجزاء أثناء القذف، وهو أمر شائع عندما يقوم المشغلون بنزع الأجزاء يدويًا من القالب. تضمن مشعبات تشحيم القالب الآلي تبريدًا موحدًا وتطبيقًا متسقًا لعامل التحرير عبر تصميمات القالب المعقدة. تعمل محطات التبريد المتكاملة على تثبيت الهيكل المعدني مباشرة بعد الصب. تضمن هذه الخطوات الآلية اتساق وقت الدورة وتقليل الأخطاء البشرية بشكل كبير.
تقوم المسابك المتقدمة أيضًا بدمج التصوير الحراري بالأشعة تحت الحمراء في خلاياها الآلية. تقوم الكاميرات الحرارية بمسح وجه القالب بعد كل طلقة للتحقق من التوزيع الموحد لدرجة الحرارة. في حالة انسداد خط التبريد وسخونة جزء من القالب بشكل كبير، يقوم النظام تلقائيًا بإيقاف الإنتاج قبل صب الأجزاء المعيبة. هذا المستوى من التحكم في العمليات يفصل الموردين من الدرجة الأولى عن البقية.
تتطلب تطبيقات السيارات خصائص معدنية محددة. يجب عليك تقييم تجربة المورد مع سبائك معينة للسيارات. يتطلب إنتاج أجزاء صب قوالب الألومنيوم المخصصة للسيارات معرفة عميقة بعلوم المواد. تملي كيمياء السبيكة الأداء النهائي للمكون.
قم بمراجعة مراقبة جودة الذوبان بدقة. تؤدي جودة الذوبان الرديئة إلى فشل جزء كارثي في الميدان. التحقيق في عمليات التفريغ الخاصة بهم. يؤدي التفريغ الدوار باستخدام غاز الأرجون أو غاز النيتروجين إلى إزالة الهيدروجين المذاب من الألومنيوم المنصهر. وهذا يمنع تشكل مسامية الغاز أثناء التصلب. التحقق من استخدامهم لتحليل المطياف. ويجب عليهم التحقق من التركيب الكيميائي لكل دفعة من الذوبان قبل البدء في عملية الصب. يجب تطبيق بروتوكولات إدارة الخبث بشكل صارم لمنع شوائب الأكسيد الصلب من الدخول إلى الجزء النهائي، الأمر الذي سيؤدي لاحقًا إلى تدمير أدوات القطع أثناء التصنيع باستخدام الحاسب الآلي.
سبائك الألومنيوم | السيليكون (سي)٪ | النحاس (النحاس) % | الخصائص الرئيسية | تطبيقات السيارات النموذجية |
|---|---|---|---|---|
ايه 380 (ADC12) | 7.5 - 9.5 | 3.0 - 4.0 | سيولة ممتازة، وتصنيع جيد، وقوة قياسية. | الأقواس، والمبيتات الإلكترونية، وأغطية توليد القوة العامة. |
أ356 | 6.5 - 7.5 | <0.2 | استطالة عالية، قابلة للمعالجة بالحرارة (T6)، مقاومة ممتازة للتصادمات. | مكونات التعليق، الإطارات الفرعية، مفاصل التوجيه. |
السي10 ملغ | 9.0 - 11.0 | <0.05 | الموصلية الحرارية العالية، ومقاومة التآكل ممتازة. | المشتتات الحرارية، وألواح التبريد للبطارية، وأغطية العاكس. |
A383 (ADC10) | 9.5 - 11.5 | 2.0 - 3.0 | حشوة قوالب فائقة الجودة للجدران الرقيقة، ومقاومة عالية للتمزق الساخن. | أجسام الصمامات المعقدة، وأضلاعها الهيكلية رقيقة الجدران. |
التصميم من أجل التصنيع (DFM) هو المكان الذي يثبت فيه المورد قيمته الهندسية. تقييم قدرتهم على توفير تدفق العفن المتقدم والتحليل الحراري. تتيح برامج مثل MAGMASOFT أو Flow-3D للمهندسين محاكاة عملية الحقن قبل قطع أي فولاذ. يمكنهم التنبؤ بانحباس الهواء، ومسامية الانكماش، والإغلاق البارد من خلال تحليل سرعة الواجهة المعدنية وأنماط التصلب. يؤدي التخلص من هذه العيوب أثناء مرحلة التصميم إلى توفير أشهر من تعديلات الأدوات ويمنع تأخير الإطلاق.
التحقق من قدراتهم في النماذج الأولية السريعة. تتحقق النماذج الأولية من صحة الشكل والملاءمة والوظيفة قبل الإنتاج بكميات كبيرة. يجب على الموردين تقديم نماذج أولية مُشكَّلة باستخدام الحاسب الآلي من الألومنيوم الخام لاختبار تصاريح التجميع. قد يقدمون أيضًا صب الرمل أو صب القوالب بالضغط المنخفض للاختبار الوظيفي في المرحلة المبكرة. يؤدي هذا التحقق المبكر إلى تخفيف المخاطر قبل تخصيص رأس مال كبير لقوالب إنتاج الفولاذ المتصلب.
خلال مرحلة سوق دبي المالي، يجب على المورد التراجع عن تصميمك بشكل فعال. وينبغي عليهم اقتراح تعديلات على سمك الجدار لضمان التبريد الموحد. يجب أن يوصوا بتعديلات زاوية المسودة لمنع طرد القذف. يجب عليهم تحديد المناطق التي يمكن أن يؤدي فيها الحفر إلى تقليل وزن المادة دون التضحية بالسلامة الهيكلية. إن المورد الذي يقبل ببساطة تصميمًا معيبًا دون تقديم تعليقات سوق دبي المالي يمثل مسؤولية كبيرة.
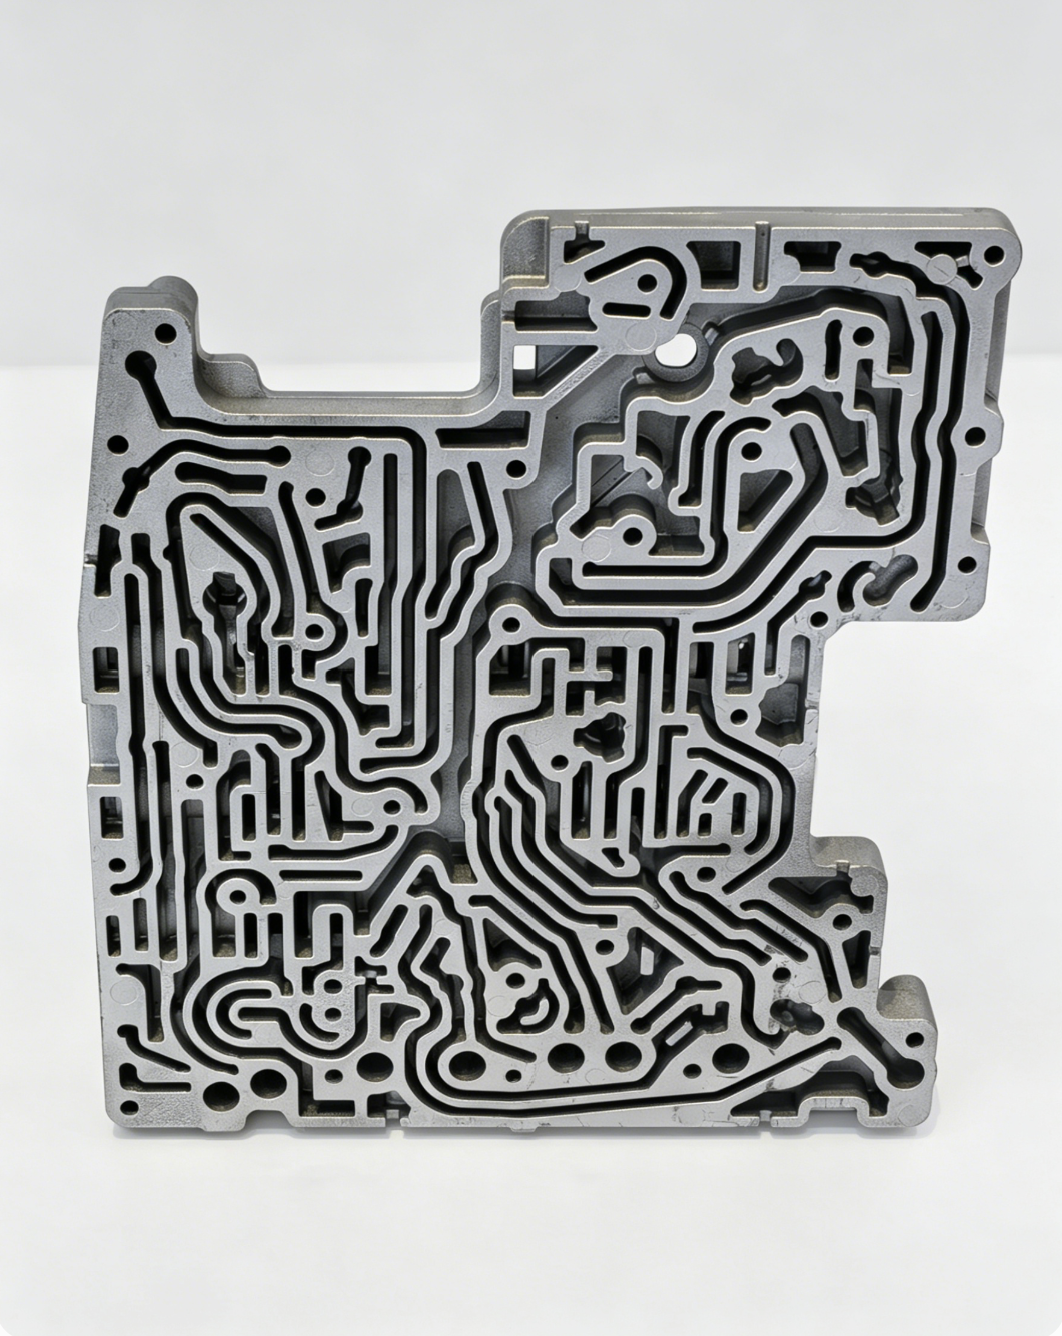
تتطلب مكونات السيارات المختلفة أساليب صب وتصنيع مختلفة. يتجلى السقف الفني للمورد من خلال تعامله مع الأجزاء الصعبة تاريخياً. يجب عليك تقييم حلولهم المحددة لديناميكيات الموائع، والتفاوتات الصارمة، ونظافة النظام. القدرات العامة لا تترجم إلى متطلبات السيارات المعقدة.
تمثل مكونات التعامل مع السوائل تحديات تصنيعية فريدة من نوعها. يتطلب تصنيع غلاف مضخة زيت محرك السيارة إحكامًا مطلقًا للتسرب. السلامة الداخلية إلزامية للحفاظ على الضغط الهيدروليكي. تخلق المسامية الدقيقة في جدار الصب مسارات تسرب. تؤدي مسارات التسرب هذه إلى انخفاض الضغط وفقدان السوائل وفي النهاية فشل المحرك بشكل كارثي.
قم بمراجعة استخدام المورد لتقنية الصب بالقالب الفراغي. تعمل أنظمة التفريغ العالي على إخلاء الهواء من تجويف القالب قبل أجزاء من الثانية فقط من حقن المعدن. وهذا يقلل بشكل كبير من انحباس الغاز ويخلق بنية داخلية عالية الكثافة. تقييم استخدامهم للدبابيس الضغط. تطبق دبابيس الضغط ضغطًا هيدروليكيًا موضعيًا على أقسام الجدار السميكة أثناء منطقة التصلب الطرية. يؤدي ذلك إلى تغذية معدن إضافي في منطقة الانكماش، مما يؤدي إلى القضاء تمامًا على مسامية الانكماش.
طلب دليل على الفحص بالأشعة السينية في الوقت الحقيقي. يجب على المشغلين فحص الهياكل الداخلية على تردد محدد لأخذ العينات. علاوة على ذلك، يجب أن يكون لديهم بروتوكولات اختبار التسرب الآلي. يجب دمج اختبار ضغط الاضمحلال أو اختبار تسرب الهيليوم مباشرة في خط الإنتاج لضمان التحقق بنسبة 100% من كل مبيت مضخة قبل شحنها.
تتطلب أجزاء مجموعة نقل الحركة دقة متناهية. يتضمن إنتاج مصبوبات مبيت ناقل الحركة المُشكَّل باستخدام الحاسب الآلي هندسة داخلية معقدة. تتطلب هذه الأجزاء أبعادًا وتسامحًا هندسيًا محكمًا للغاية (GD&T). يجب أن تتم محاذاة تجاويف المحمل وأسطح التزاوج وفتحات المسامير بشكل مثالي. يؤدي عدم المحاذاة إلى تآكل الترس مبكرًا، والاهتزاز الشديد، وفشل ناقل الحركة بالكامل.
تقييم التكامل بين المسبك وورشة الآلات. يؤدي الانتقال السلس من الصب إلى التصنيع إلى تقليل الأضرار الناجمة عن التعامل مع المنتجات والتأخير اللوجستي. هل يستخدم المورد مراكز تصنيع CNC ذات 4 أو 5 محاور داخل الشركة؟ تعمل الآلات متعددة المحاور على تقليل إعدادات التثبيت. تعمل المعالجة أحادية الإعداد على تقليل التراص المسموح به بشكل كبير، مما يضمن بقاء جميع الميزات المهمة متحدة المركز ومتوازية مع بعضها البعض بشكل مثالي.
قم بمراجعة قدرات CMM (آلة قياس الإحداثيات). يجب عليهم استخدام القياس أثناء العملية مباشرة على ماكينة CNC لاكتشاف تآكل الأداة مبكرًا. يجب مراقبة بيانات التحكم في العمليات الإحصائية (SPC) بشكل نشط لجميع الأبعاد المهمة. إذا بدأ قطر تجويف المحمل في الاتجاه نحو حد التحكم العلوي، فيجب على المشغل ضبط إزاحة الأداة قبل إنتاج الجزء المعيب.
تعتبر أنظمة السوائل ومجموعة نقل الحركة الحديثة حساسة للغاية للتلوث بالجسيمات. يمكن أن تتسبب رقائق المعالجة المتبقية أو الوميض المصبوب أو الوسائط الكاشطة في حدوث أعطال كارثية. يمكن لشريحة ألومنيوم مجهرية واحدة أن تؤدي إلى تشويش بكرة جسم صمام ناقل الحركة، مما يجعل السيارة غير صالحة للعمل. يجب عليك التحقق من التزام المورد بمعايير النظافة الفنية الصارمة.
تحقق من امتثالها لمعايير النظافة VDA 19.3 أو ISO 16232. يجب أن يمتلكوا خطوط تنظيف بالموجات فوق الصوتية مخصصة. تستخدم هذه الخطوط الغسيل والشطف والتجفيف بالفراغ متعدد المراحل لإزالة الجزيئات المجهرية من الأروقة الداخلية العميقة. تعد مرافق التفتيش في غرف الأبحاث ضرورية لاستخراج وقياس تلوث الجسيمات بدقة.
الاستخلاص: يتم مسح المكون بمذيب متخصص تحت ضغط متحكم فيه لطرد الجزيئات من الممرات الداخلية.
الترشيح: يتم تمرير المذيب عبر مرشح غشائي دقيق لالتقاط جميع الحطام المعدني وغير المعدني.
التحليل: يتم تحليل الغشاء تحت المجهر الآلي لحساب وتصنيف الجزيئات حسب حجم الصناديق (على سبيل المثال، 100-200 ميكرون، 200-400 ميكرون).
إعداد التقارير: يتم إنشاء تقرير تفصيلي عن النظافة لإثبات الامتثال لمواصفات الحد الأقصى المسموح به لحجم الجسيمات ووزنها من قبل الشركة المصنعة للمعدات الأصلية.
تقييم قدراتهم على التشطيب السطحي. إنها تحتاج إلى عمليات مُدارة بإحكام فيما يتعلق بالسفع بالخردق أو الأكسدة أو الطلاء الإلكتروني. يجب أن تستوفي هذه المعالجات المعايير الصارمة لمقاومة تآكل السيارات، والتي تتطلب غالبًا مئات الساعات من التحقق من صحة اختبار رش الملح.
يجب أن ينتقل نظام إدارة الجودة (QMS) الخاص بالمورد من التفتيش التفاعلي إلى الوقاية الاستباقية من العيوب. من المستحيل فحص الجودة في جزء ما في نهاية السطر. يجب أن يتم تصميم الجودة في العملية منذ البداية. يحدد نظام إدارة الجودة كيفية تعامل المورد مع التغييرات، وتنفيذ التصحيحات، ودفع التحسين المستمر عبر المنشأة بأكملها.
التحقق من شهادة IATF 16949 النشطة. هذا هو خط الأساس المطلق لتوريد السيارات. ومع ذلك، فإن الشهادة المعلقة على جدار الردهة ليست كافية. يجب عليك مراجعة كفاءتهم الفعلية في أدوات AIAG الأساسية على أرض المتجر. وتشمل هذه APQP (التخطيط المتقدم لجودة المنتج)، وFMEA (تحليل وضع الفشل وتأثيراته)، وMSA (تحليل نظام القياس)، وSPC (التحكم في العمليات الإحصائية)، وPPAP (عملية الموافقة على جزء الإنتاج).
ابحث عن وثائق FMEA الحية. لا ينبغي أن تكون FMEA بمثابة أوراق ثابتة تم إنشاؤها فقط لاجتياز عملية التدقيق. ويجب أن تكون وثيقة عمل ديناميكية يتم تحديثها فورًا بعد كل حالة عدم مطابقة داخلية أو شكوى من العميل. يجب أن يفهم المشغلون الموجودون على الأرض الخصائص الهامة المحددة في خطة التحكم. يجب أن يكون تنفيذ PPAP خاليًا من العيوب، وأن يُظهر مؤشر قدرة العملية (Cpk) على الأقل 1.33 أو 1.67 قبل التصريح بالإنتاج الضخم.
عندما يحدث خلل في الميدان، فإن الاحتواء السريع أمر بالغ الأهمية للحد من المسؤولية. تقييم تنفيذ التتبع على المستوى الجزئي. يستخدم الموردون المتقدمون رموز DataMatrix أو QR المحفورة بالليزر في كل عملية صب. ترتبط هذه الرموز مباشرة ببيانات اللقطات المحددة المخزنة في الخادم المركزي. يمكنك تتبع دفعة السبائك الدقيقة، ومشغل الآلة، وضغط الحقن، ودرجة حرارة القالب، وإزاحات التصنيع باستخدام الحاسب الآلي لهذا الجزء المحدد.
مراجعة إجراءات الاحتواء الخاصة بهم. إذا تم اكتشاف عدم المطابقة، ما مدى سرعة عزل المخزون المشتبه فيه؟ تقييم منهجية حل المشكلات بتقنية 8D. ويجب عليهم تحديد السبب الجذري الحقيقي باستخدام تقنيات مثل مخططات "لماذا" الخمسة أو مخططات "إيشيكاوا"، وليس فقط معالجة الأعراض السطحية. يجب أن تتضمن الإجراءات التصحيحية تغييرات دائمة في العملية، مثل تحديث منطق PLC على آلة الصب، أو تعديل هندسة القالب، أو تثبيت أجهزة استشعار الوخز على خط التجميع.
يفرض مصنعو المعدات الأصلية (OEMs) بشكل متزايد تخفيضات في البصمة الكربونية عبر سلاسل التوريد الخاصة بهم. يجب عليك تقييم المبادرات البيئية للمورد. أصبح الامتثال البيئي والاجتماعي والحوكمة (ESG) سريعًا معيارًا صارمًا للمصادر. تعتبر المسابك تقليديًا عمليات كثيفة الاستهلاك للطاقة. يجب أن تظهر المرافق الحديثة التزامًا واضحًا بالاستدامة.
ابحث عن استخدام سبائك الألومنيوم الثانوية المعاد تدويرها حيثما تسمح المتطلبات الهيكلية بذلك. تقييم البنية التحتية ذوبانها. تعمل أفران الصهر الموفرة للطاقة والمزودة بشعلات متجددة على تقليل استهلاك الغاز الطبيعي بشكل كبير. تعمل أنظمة تبريد المياه ذات الحلقة المغلقة على تقليل تصريف مياه الصرف الصحي وتقليل استهلاك المياه بشكل عام. يعمل الموردون على تقليل بصمتهم الكربونية بشكل نشط مما يوفر استمرارية طويلة المدى في مشهد تنظيمي متغير ويساعدونك على تحقيق أهداف الاستدامة الخاصة بشركتك.
القالب هو قلب عملية الصب. يؤدي ضعف البنية التحتية للأدوات إلى فشل الأداة مبكرًا. فهو يسبب انحراف الأبعاد، والوميض المفرط، وتأخيرات شديدة في الإنتاج. تضمن الشراكة مع المتكامل تمامًا مورد قوالب صب السيارات التعامل مع الأدوات باعتبارها أحد الأصول المهمة، وليست سلعة يمكن التخلص منها.
تقوم العديد من المسابك بالاستعانة بمصادر خارجية لصنع الأدوات الخاصة بها إلى متاجر خارجية لتقليل النفقات العامة. وهذا يقدم مخاطر تنفيذ هائلة. عندما ينكسر القالب أثناء عملية إنتاج كبيرة الحجم، تتطلب الأدوات الخارجية شحن الكتلة الفولاذية الضخمة عبر المدينة أو عبر البلاد. وينتج عن هذا أيام أو أسابيع من التوقف عن العمل، مما يهدد خط التجميع الخاص بك.
يقدم الموردون الذين لديهم غرف أدوات داخلية مزايا مميزة. ينفذون التغييرات الهندسية بشكل أسرع. أنها توفر الصيانة الوقائية الفورية. تعمل إمكانيات الإصلاح السريع على تقليل وقت التوقف عن العمل بشكل كبير. إذا انكسر دبوس أساسي، أو احتاجت البوابة إلى تعديل، أو توقف دبوس القاذف، يقوم صانعو الأدوات الداخليون بمعالجته في نفس التحول بالضبط. ويضمن هذا الاستقلال مرونة سلسلة التوريد ويضمن تدفق الأجزاء دون انقطاع.
يتحلل فولاذ الأداة بمرور الوقت. يؤدي الحقن المتكرر للألمنيوم المنصهر بسرعات عالية ودرجات حرارة شديدة إلى إجهاد حراري شديد. ويتجلى ذلك في فحص الحرارة (التكسير الجزئي) على سطح القالب، والذي ينتقل إلى الجزء المصبوب كأوردة مرتفعة. قم بتقييم كيفية قيام المورد بتتبع عمر الأداة. ويجب عليهم مراقبة الأعداد الدقيقة للطلقات لكل قالب إدخال وشريحة ودبوس أساسي باستخدام عدادات آلية مرتبطة بنظام تخطيط موارد المؤسسات (ERP).
ابحث عن جداول صيانة تنبؤية صارمة. يجب إزالة القوالب من الآلة على فترات زمنية محددة لتخفيف الضغط. تعمل إعادة نيترة السطح على استعادة الصلابة وتمنع الألومنيوم المنصهر من اللحام بالفولاذ. يجب استبدال الإدخالات عالية التآكل قبل أن تفشل بشكل كارثي. يضمن برنامج الصيانة الاستباقي وصول الأداة إلى عمرها الافتراضي المضمون. فهو يضمن بقاء جودة الجزء متسقة تمامًا من اللقطة الأولى إلى اللقطة رقم مائة ألف.
إجراءات الصيانة | الفاصل الزمني النموذجي لعدد اللقطات | غاية |
|---|---|---|
الفحص البصري والتنظيف | كل التحول | قم بإزالة تراكمات الألومنيوم، وتحقق من عدم وجود دبابيس قاذف مكسورة، وتحقق من تدفق خط التبريد. |
فحص تلميع وتشحيم بسيط | 5000 - 10000 طلقة | قم بمعالجة اللحام البسيط، وتأكد من أن الشرائح المتحركة تعمل بسلاسة دون إزعاج. |
تخفيف التوتر | 20.000 - 30.000 طلقة | قم بالمعالجة الحرارية للقالب لتخفيف الضغوط الحرارية الداخلية وتأخير فحص الحرارة. |
إعادة نيترة | 40.000 - 50.000 طلقة | استعادة صلابة السطح لمنع اللحام الشديد والتآكل عند البوابات. |
أدخل الاستبدال | 80.000 - 100.000+ طلقة | استبدل المسامير الأساسية شديدة التآكل وإدراج البوابة التي فقدت تحمل الأبعاد. |
قم بتجميع حزمة RFQ الشاملة بما في ذلك ملفات الخطوات ثلاثية الأبعاد والرسومات ثنائية الأبعاد مع وسائل شرح GD&T المهمة ومتطلبات النظافة الفنية المحددة.
حدد موعدًا لإجراء تدقيق فني في الموقع مع المسابك المدرجة في القائمة المختصرة لفحص خلايا الصب الآلية الخاصة بهم فعليًا ومراجعة وثائق FMEA الحية الخاصة بهم.
اطلب أدلة موثقة على امتثال VDA 19.3 أو ISO 16232 للنظافة من مشاريع توليد القوة الكبيرة السابقة للسيارات.
اطلب جدولًا تفصيليًا لصيانة الأدوات يوضح إجراءات تخفيف الضغط وأدخل فترات الاستبدال بناءً على عدد اللقطات الدقيقة.
ج: الشهادة الأساسية هي IATF 16949. يعتمد هذا المعيار على ISO 9001 ولكنه يضيف متطلبات صارمة خاصة بالسيارات. ويفرض استخدام أدوات AIAG الأساسية مثل APQP وFMEA وPPAP. يضمن الامتثال أن يركز المورد على منع العيوب وتقليل التباين والتحسين المستمر في سلسلة التوريد.
ج: يستخدم الموردون أنظمة صب القوالب ذات الفراغ العالي لإخلاء الهواء من القالب قبل الحقن. أنها تستخدم دبابيس الضغط لتطبيق الضغط الموضعي أثناء التصلب، والقضاء على مسامية الانكماش. علاوة على ذلك، يقومون بالتحقق من صحة الهيكل الداخلي باستخدام الفحص بالأشعة السينية في الوقت الفعلي ودمج اختبار تسرب ضغط الاضمحلال الآلي بنسبة 100% في خط الإنتاج.
ج: يستخدم تصميم قابلية التصنيع (DFM) برنامج محاكاة تدفق القالب للتنبؤ بعيوب الصب قبل قطع الأدوات. ومن خلال تحسين سُمك الجدار ومواقع البوابات وقنوات التبريد مبكرًا، يلغي المهندسون الحاجة إلى تعديلات القالب المادية المكلفة والمستهلكة للوقت. يؤدي ذلك إلى تسريع الجدول الزمني للإطلاق وتقليل معدلات الخردة.
ج: توفر الآلات CNC الداخلية مسؤولية أحادية المصدر. فهو يزيل المخاطر اللوجستية ومعالجة الأضرار المرتبطة بشحن المسبوكات الخام إلى متجر ماكينات تابع لجهة خارجية. علاوة على ذلك، فإن استخدام الماكينات ذات 4 أو 5 محاور داخل الشركة يسمح بالتصنيع المفرد، مما يقلل بشكل كبير من التراص المسموح به ويضمن الامتثال الصارم للـ GD&T.
ج: تحدد هذه المعايير الحدود المقبولة للتلوث بالجسيمات على الأجزاء المصنعة. يتطلب الامتثال خطوط غسيل بالموجات فوق الصوتية المتخصصة، وبيئات غرف الأبحاث، والتحليل المجهري. وهذا يضمن عدم وجود أي رقائق تصنيع متبقية أو فلاش مصبوب، مما قد يتسبب في حدوث أعطال كارثية في أنظمة السوائل الحساسة أو مجموعة نقل الحركة.
ج: تعمل عملية صب القالب الفراغي على إزالة الهواء من تجويف القالب، مما يمنع انحباس الغاز أثناء الحقن عالي السرعة للألمنيوم المنصهر. وينتج عن ذلك بنية داخلية عالية الكثافة وخالية من المسامية. تسمح السلامة المعدنية المحسنة بمعالجة المكونات الهيكلية بالحرارة أو اللحام دون حدوث تقرحات، مما يضمن أقصى قدر من القدرة على التحمل والقوة.


