
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-08-12 المنشأ:محرر الموقع


يتطلب تصنيع السيارات بكميات كبيرة توازنًا صارمًا بين أوقات الدورات السريعة والأهداف الصارمة لخفض الوزن والسلامة الهيكلية التي لا هوادة فيها. يؤدي سوء فهم القيود الفيزيائية، والكيمياء المعدنية، والديناميكيات الحرارية لعملية الصب بالقالب إلى مراجعات التصميم المكلفة، وفشل الأدوات المبكر، ومعدلات المسامية غير المقبولة، وتأخر إطلاق الإنتاج. بالانتقال إلى ما هو أبعد من التعريفات الأساسية، يكسر هذا الدليل الآليات الدقيقة لصب قوالب السيارات . نحن ندرس حقائق السلوك المادي تحت ضغط شديد والمعايير الفنية المطلوبة لتقييم شركاء التصنيع. سوف تتعلم كيفية التخفيف من مخاطر الإنتاج، وإدارة التعب الحراري على قوالب الفولاذ المتصلبة، وتحديد العمليات الثانوية الصحيحة للتفاوتات الصارمة. ومن خلال فهم هذه القيود الميكانيكية الأساسية، يمكن للفرق الهندسية تصميم المكونات التي تنجو من دورة الحقن وتعمل بشكل موثوق في الميدان.
تعتمد قوالب صب السيارات على حقن السبائك المنصهرة عند ضغوط شديدة (10-175 ميجا باسكال) لتحقيق التصلب السريع، مما يجعلها صالحة فقط للإنتاج بكميات كبيرة حيث يمكن إطفاء تكاليف الأدوات.
إن اختيار المواد وكيمياء الذوبان يفرضان حدود العملية؛ يوفر الألومنيوم أفضل نسبة قوة إلى وزن للمكونات الهيكلية، بينما يوفر الزنك إمكانات فائقة للجدران الرقيقة وعمرًا افتراضيًا للأداة.
غالبًا ما يتطلب تحقيق التفاوتات المشددة عمليات ثانوية؛ يتطلب تقييم المورد تقييم قدرات التصنيع باستخدام الحاسب الآلي المتكاملة، وخلايا الصب الآلية، وقدرات التحقق من الجودة (CMM، والأشعة السينية).
المسامية هي خطر متأصل في الصب بالضغط العالي (HPDC)؛ يتطلب الشراء الناجح فحص قدرات المورد في مجال الصب الفراغي، وخبرة تصميم البوابات، وقدرة حمولة الماكينة.
ولتقييم قدرة المورد على إنتاج أشكال هندسية معقدة، يجب على الفرق الهندسية فهم القيود المادية. تملي دورات الحقن عالي الضغط متطلبات محددة للآلات. التفاعل بين المعدن المنصهر والفولاذ المتصلب يحدد النجاح النهائي لعملية الإنتاج. لا يمكنك تصميم جزء ما دون معرفة كيفية قيام الآلة بدفع المعدن فعليًا إلى التجويف.
تخدم عمليات الغرفة الباردة والغرفة الساخنة تطبيقات سيارات مختلفة تمامًا. يتطلب الألومنيوم أنظمة غرفة باردة بسبب نقطة انصهاره العالية. يتم غمر المعدن المنصهر في غلاف بارد قبل الحقن. يعمل الزنك بشكل مثالي في آلات الغرفة الساخنة حيث تكون آلية الحقن مغمورة مباشرة في المصهور. تعمل سرعة اللقطة والضغط على ملء تجاويف القالب المعقدة قبل حدوث التصلب المبكر للمعادن. يجب أن يتسارع المكبس على الفور لدفع المعدن عبر نظام البوابات.
تنقسم دورة الحقن إلى ثلاث مراحل متميزة. أولاً، تقوم مرحلة الإطلاق البطيء بدفع المعدن عبر فتحة الصب لمنع انحباس الهواء. ثانيًا، تقوم مرحلة الإطلاق السريع بدفع المعدن إلى داخل التجويف بسرعات تتجاوز 40 مترًا في الثانية. أخيرًا، تطبق مرحلة التكثيف ضغطًا هائلاً للضغط على المعدن المتصلب، مما يؤدي إلى تغذية فراغات الانكماش. تؤثر حسابات وقت الدورة بشكل مباشر على قابلية التوسع في الإنتاج. تعمل الدورات الأسرع على تقليل الحمل الحراري على سطح القالب. تصبح المغرفة والاستخراج الآلي ضرورية للحفاظ على سرعات دورة ثابتة. تؤدي الاختلافات في زمن الدورة إلى تعطيل التوازن الحراري للقالب، مما يؤدي إلى انحراف الأبعاد.
مرحلة الحقن | سرعة المكبس | الوظيفة الأساسية | خطر إذا تم تعيينه بشكل غير صحيح |
|---|---|---|---|
لقطة بطيئة (المرحلة 1) | 0.1 - 0.5 م/ث | حرك المعدن عبر فتحة الصب، واجمع الذوبان | انحباس الهواء الشديد في كم الطلقة |
اللقطة السريعة (المرحلة الثانية) | 2.0 - 8.0 م/ث | املأ التجويف قبل أن يتجمد المعدن | إغلاق بارد، تعبئة غير مكتملة، علامات التدفق |
التكثيف (المرحلة 3) | ثابت (الضغط العالي) | ضغط المعدن لتغذية الانكماش | مسامية انكماش داخلي، بنية ضعيفة |
إن مطابقة حجم الجزء والمنطقة المتوقعة مع سعة الضغط يضمن الصب المناسب. تعمل الأقواس الصغيرة بكفاءة على الآلات التي يبلغ وزنها 400 طن. تتطلب العقد الهيكلية الضخمة مكابس بسعة 6000 طن. تحدد المنطقة المتوقعة من الصب قوة التثبيت المطلوبة. تؤدي قوة القفل غير الكافية إلى فصل القالب أثناء مرحلة التكثيف. يؤدي هذا الفشل الجسدي إلى حدوث وميض مفرط على طول خط الفراق. كما أنه يخلق أخطاء شديدة في الأبعاد وأجزاء مرفوضة.
يقوم المهندسون بحساب ضغط الحقن مضروبًا في المساحة المتوقعة لتحديد الحد الأدنى للحمولة. تتم إضافة عوامل السلامة لحساب ارتفاع الضغط. إن تشغيل القالب على آلة صغيرة الحجم يضمن تآكل الأداة مبكرًا ومشاكل الجودة المستمرة. يجب عليك التحقق من أن شريك التصنيع الخاص بك لديه حمولة الماكينة الدقيقة المطلوبة للمكون المحدد الخاص بك.
حمولة الآلة | تطبيق السيارات النموذجي | أقصى مساحة متوقعة (تقريبًا) |
|---|---|---|
400 - 600 طن | أقواس الاستشعار، وعلب المضخة الصغيرة | 100 - 150 بوصة مربعة |
800 - 1200 طن | أغطية ناقل الحركة، أوعية الزيت | 200 - 300 بوصة مربعة |
1600 - 2500 طن | كتل المحرك، حالات ناقل الحركة | 400 - 600 بوصة مربعة |
4000+ طن (جيجا للضغط) | الهياكل السفلية الخلفية، وصواني البطارية | 1000+ بوصة مربعة |
تحافظ أنظمة التحكم في درجة حرارة القالب على ثبات الأبعاد. تنظم خطوط الماء والزيت معدلات التبريد في جميع أنحاء القالب. الإدارة الحرارية المناسبة تمنع النقاط الساخنة الموضعية التي تسبب فراغات الانكماش. تتطلب جودة الذوبان والكيمياء رقابة صارمة على أرضية المسبك. يعمل التفريغ قبل الحقن على إزالة الهيدروجين المذاب من الألومنيوم السائل. يؤدي التدفق وإزالة الخبث إلى منع شوائب الأكسيد في القالب النهائي.
تتعرض قوالب الفولاذ H13 المقواة لإجهاد حراري شديد بمرور الوقت. يؤدي هذا التسخين والتبريد المستمر إلى فحص الحرارة على سطح التجويف. فحص الحرارة يترك الأوردة المرتفعة على الجزء المصبوب. إن فهم آلية التآكل هذه يملي جداول الصيانة التنبؤية وإدراج البدائل. إذا تجاهل المورد الإدارة الحرارية، فسوف يفشل القالب قبل الأوان، مما يوقف خط الإنتاج الخاص بك.
اختيار السبيكة المناسبة ينطوي على مقايضة صارمة. أنت توازن بين الخصائص الميكانيكية وقابلية الصب وحجم الجزء وطول عمر الأدوات. يحدد المعدن المحدد نوع الماكينة المطلوبة وخطوات ما بعد المعالجة. لا يمكنك إجبار سبيكة عالية القوة على الدخول في هندسة ذات جدران رقيقة دون توقع عيوب تصنيعية خطيرة.
يهيمن الألومنيوم على قطاع السيارات فيما يتعلق بكتل المحركات والعقد الهيكلية. إنه يوفر نسبة قوة إلى وزن استثنائية ومقاومة طبيعية للتآكل. تعمل طائرة A380 كمعيار صناعي لمكونات السيارات العامة. إنه يوفر قابلية ممتازة للصب وضيق الضغط. يوفر A356 ليونة أعلى لأجزاء التعليق والهيكل المهمة. ومع ذلك، الألومنيوم لديه نقطة انصهار عالية. تسبب هذه الخاصية تآكلًا شديدًا للأدوات مقارنةً بالمعادن الأكثر ليونة.
يقوم الألومنيوم المنصهر في الواقع باللحم على سطح القالب الفولاذي في حالة فشل عوامل الإطلاق. تصبح الصيانة المتكررة للقالب إلزامية عند تشغيل مكونات الألومنيوم كبيرة الحجم. يجب على المهندسين تصميم أجزاء ذات سماكة جدار موحدة لمنع معدلات التبريد غير المتساوية. المقاطع السميكة في صب الألومنيوم ستسحب حتما المعدن المنصهر من المقاطع الرقيقة، مما يخلق فراغات داخلية.
يقود المغنيسيوم مبادرات الوزن الخفيف للغاية عبر صناعة السيارات. يستخدمه المصنعون لعجلات القيادة وإطارات المقاعد وأغطية صناديق النقل. يتطلب صب المغنيسيوم بروتوكولات أمان متخصصة بسبب مخاطر القابلية للاشتعال الشديدة. تمنع الغازات المغطاة مثل سداسي فلوريد الكبريت المغنيسيوم المنصهر من الأكسدة. يتدفق المغنيسيوم بشكل جيد للغاية، مما يسمح بجدران أرق من الألومنيوم.
يوفر الزنك قابلية صب فائقة للمكونات المعقدة ذات الجدران الرقيقة الصغيرة إلى المتوسطة. إنه يسبب تأثيرًا بسيطًا على تآكل القالب، مما يسمح للأدوات بالاستمرار لأكثر من مليون طلقة. يجب على المهندسين أن يوازنوا بين دقة الزنك وكثافته العالية. تزن مكونات الزنك أكثر بكثير من أجزاء الألومنيوم المتماثلة. تقصر عقوبة الوزن هذه الزنك على المكونات الوظيفية الأصغر مثل أغلفة القفل وأقواس الاستشعار.
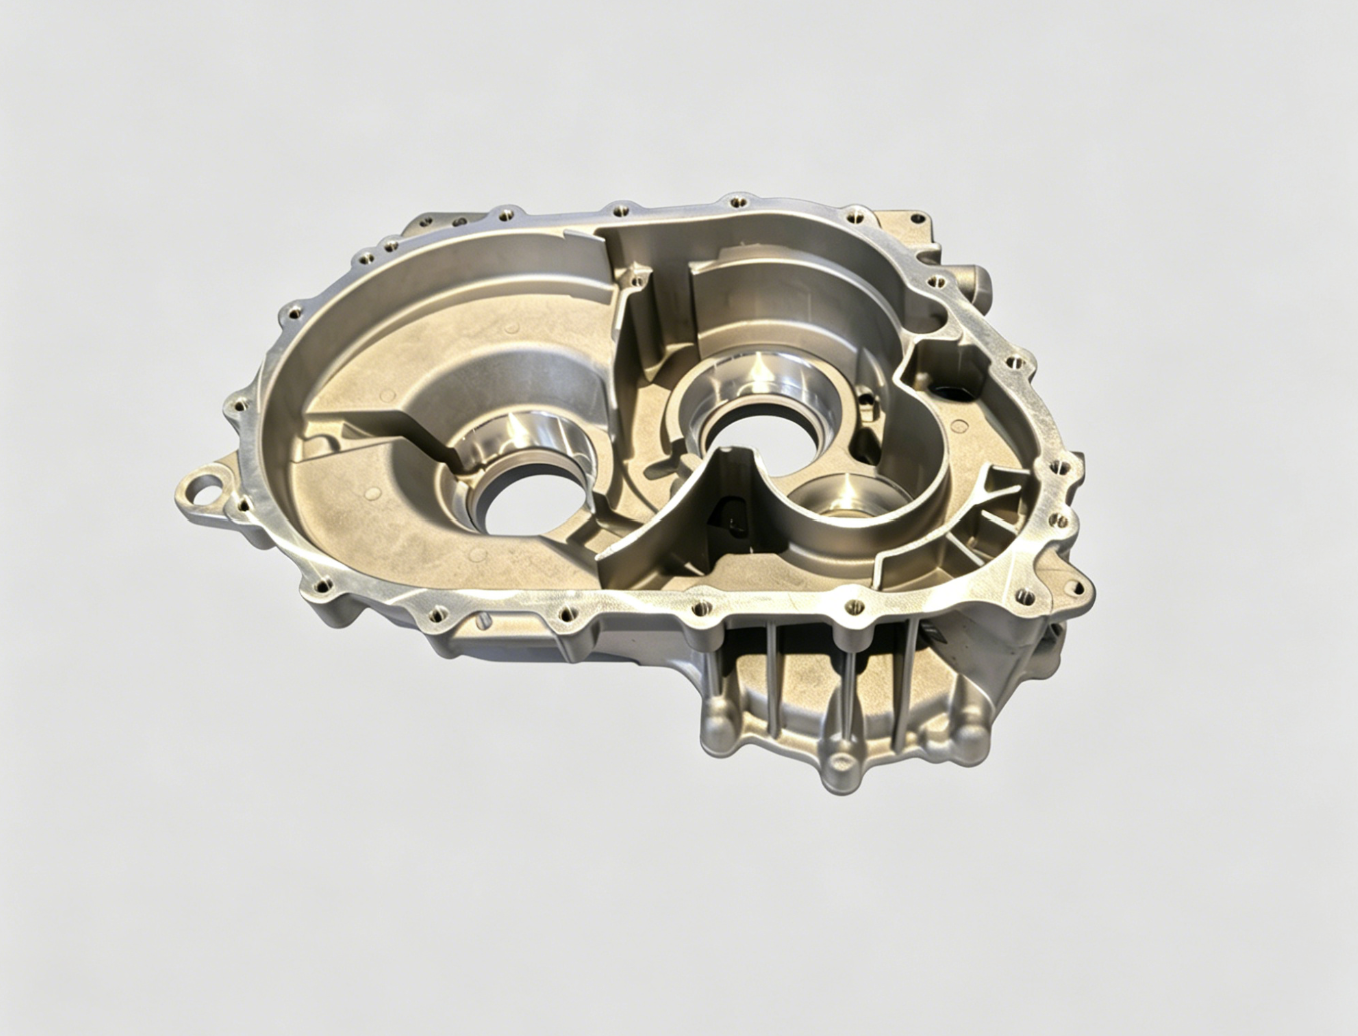
نادرًا ما تلبي المسبوكات الخام التفاوتات النهائية لتجميع السيارات على الفور. إنها تتطلب تشطيبًا ثانويًا وتصنيعًا دقيقًا ومعالجة لاحقة يتم التحكم فيها. توفر عملية الصب الشكل القريب من الشبكة، بينما توفر المعالجة الآلية الأبعاد الدقيقة النهائية. إن الاعتماد فقط على تفاوتات المصبوب لأسطح التزاوج الحرجة سيؤدي إلى فشل التجميع.
تحقق العمليات الثانوية التفاوتات الدقيقة المطلوبة لمحاذاة تروس ناقل الحركة. تتطلب محامل التحمل تركيزًا دقيقًا وعموديًا صارمًا. إنتاج يتطلب يجب على الموردين فهرسة المصبوبات المعقدة دون التسبب في تشوه الإجهاد. تقوم تركيبات شواهد القبور الموجودة في مراكز المعالجة الأفقية بمعالجة العديد من المساكن في وقت واحد. يجب أن تظل السلامة الهيكلية سليمة أثناء إزالة المواد الثقيلة. مصبوبات مبيت ناقل الحركة المُشكَّل باستخدام الحاسب الآلي عملية تثبيت متقدمة.
يتبع إعداد المعالجة لهذه العلب تسلسلًا صارمًا للحفاظ على مراجع الإسناد:
قم بإنشاء المسند الأساسي عن طريق طحن وجه التثبيت الرئيسي بشكل مسطح.
قم بحفر ثقوب الدبوس وتثبيتها لتأمين الصب للعمليات اللاحقة.
تتحمل بشكل خشن مجلات المحمل الرئيسية لإزالة الجلد المصبوب وتخفيف الضغط الداخلي.
قم بإجراء عمليات الثقب النهائية باستخدام أدوات الماس متعدد البلورات (PCD) لتحقيق تركيز محكم.
اضغط على جميع خيوط التثبيت باستخدام الصنابير الملفوفة لمنع تلوث الرقائق داخل الهيكل.
تم تحسين مسارات الأدوات لمنع الثرثرة في الأقسام ذات الجدران الرقيقة. يتطلب الانتقال من الصب الخام إلى السكن النهائي تكاملًا سلسًا بين المسبك وورشة الآلات.
تحمل مكونات معالجة السوائل متطلبات صارمة لضيق الضغط. تصميم قابل للتصنيع (DFM) يمنع مسارات التسرب والفراغات الداخلية. يتجنب الصب الفعال لمضخة زيت محرك السيارة انخفاض الضغط. يقوم المهندسون بتحسين سماكة الجدار والبوابات لضمان تدفق المواد الصلبة في جميع أنحاء الهيكل. يتطلب تجويف الدوران تسطيحًا استثنائيًا وتشطيبًا سطحيًا.
أي مسامية في مناطق الختم تؤدي إلى تسرب السوائل بشكل فوري. غالبًا ما يكون الصب بمساعدة الفراغ ضروريًا للتخلص من الغاز المحبوس في هذه الأقسام ذات الجدران السميكة. يقوم التشريب بعد الصب بإغلاق أي مسامية دقيقة قبل التجميع النهائي. أثناء التشريب، يتم وضع العلب في غرفة مفرغة، ويتم سحب راتينج متخصص إلى المسام المجهرية. يعالج الراتنج، مما يجعل الصب محكم الضغط تمامًا.
يؤثر تشطيب سطح القالب بشكل مباشر على المنتج النهائي. يعمل الرش الآلي لعامل التحرير وسرعات الحقن التي يتم التحكم فيها على تقليل عيوب السطح. تمنع عناصر التحكم هذه الإغلاق البارد وعلامات التدفق والتقرحات. يتضمن تسليم المسبوكات الدقيقة للسيارات ذات الأسطح الملساء حقائق محددة بعد المعالجة. يزيل السفع بالخردق الوميض البسيط ويخلق ملمسًا موحدًا غير لامع.
يعمل التشطيب الاهتزازي على تنعيم الحواف الحادة وإعداد السطح للطلاء. يلبي إعداد الطلاء متطلبات مستحضرات التجميل دون تغيير الأبعاد الحرجة. تعمل تقنيات التقنيع على حماية أسطح الختم المُشكَّلة أثناء التفجير الكاشطة. تملي خشونة السطح النهائية (Ra) نجاح الحشيات والأختام اللاحقة. إذا كان السطح خشنًا جدًا، فلن تتمكن الحشيات من الغلق. إذا كانت ناعمة جدًا، فقد تفشل بعض المواد اللاصقة في الارتباط بشكل صحيح.
إن التمييز بين متجر صب السلع الأساسية والشريك في مجال السيارات أمر مهم. أنت بحاجة إلى مصنع قادر على الدقة المتكررة. يدمج المورد المناسب التكنولوجيا المتقدمة مع أنظمة مراقبة الجودة الصارمة. يجب عليك مراجعة منشأتهم للتحقق من ادعاءاتهم الفنية.
إن عملية الصب بالضغط العالي ذات المسامية الصفرية هي أسطورة. يبقى التركيز على المسامية الخاضعة للرقابة وغير الحرجة. يحبس HPDC القياسي الهواء داخل التجويف أثناء مرحلة الحقن عالي السرعة. تعمل عملية الصب بالقالب بمساعدة الفراغ على إخلاء الهواء من التجويف قبل المللي ثانية فقط من الحقن. تقلل هذه العملية بشكل كبير من مسامية الغاز في الأجزاء الهيكلية. كما أنه يتيح المعالجات الحرارية اللازمة بعد الصب.
بدون نظام فراغ، يتوسع الغاز المحبوس أثناء المعالجة الحرارية، مما يسبب ظهور بثور على السطح. يجب صيانة كتل التفريغ وفتحات التبريد بدقة لضمان إخلاء الهواء بشكل مناسب في كل طلقة. تتبع عملية التفريغ تسلسلًا دقيقًا:
يتم إغلاق القالب وتأمينه تحت حمولة الماكينة الكاملة.
يفتح صمام التفريغ، ويسحب الهواء من التجويف والكم المطلق.
يتقدم المكبس، ويدفع المعدن المنصهر إلى القالب الذي تم إخلاؤه.
تعمل فتحة التبريد على تجميد المعدن على الفور، مما يمنعه من دخول مضخة التفريغ.
يصلب الجزء تحت ضغط تكثيف عالي.
تقوم الروبوتات بقيادة السيارات بكميات كبيرة. إنها تضمن المغرفة المتسقة، وتزييت القالب، واستخراج الأجزاء. تعمل الأتمتة على تقليل تباين وقت الدورة بشكل كبير. فهو يقلل من الأخطاء البشرية في الإدارة الحرارية ويحافظ على إيقاعات الإنتاج الثابتة. تعمل أدوات نهاية الذراع (EOAT) على إزالة المصبوبات الساخنة بعناية دون إحداث تشويه.
تضغط القطع الآلية على المجاري وتتدفق مباشرة بعد الاستخراج. يمنع هذا التدفق المستمر حدوث اختناقات في أرضية المسبك. تضمن الخلية المؤتمتة بالكامل أن اللقطة رقم 10000 تتطابق مع الملف الحراري الدقيق لللقطة رقم 10. تؤدي العمليات اليدوية إلى حدوث تقلبات حرارية تدمر استقرار الأبعاد.
تمثل قوالب الفولاذ المتصلبة نفقات رأسمالية كبيرة مقدمًا. يستهلك هذا الاستثمار أكثر من 100000 وحدة تشغيل. إن تقييم برامج صيانة قوالب الموردين يضمن النجاح على المدى الطويل. ابحث عن جداول الصيانة التنبؤية، وإصلاحات اللحام المتخصصة، واستبدال الإدخالات الإستراتيجية. تتآكل المسامير الأساسية بسرعة وتتطلب تبديلًا متكررًا.
يجب أن تخضع كتلة القالب نفسها لعلاجات تخفيف الضغط بشكل دوري. تمنع الإدارة السليمة لدورة الحياة حدوث فشل ذريع للأداة في منتصف الإنتاج. تشير غرفة الأدوات المخصصة داخل منشأة الصب إلى التزام المورد بالإنتاج دون انقطاع. يجب أن يكون لديهم القدرة على استبدال إدخالات الماكينة داخل الشركة لتقليل وقت التوقف عن العمل.
تعمل معايير جمعية أمريكا الشمالية لصب القوالب (NADCA) على توجيه التفاوتات الدقيقة. تطبيق هذه المعايير مباشرة على متطلبات إنتاج السيارات. تميز NADCA بين التفاوتات القياسية والدقة بناءً على هندسة الأجزاء. تتحقق آلات قياس الإحداثيات الداخلية (CMM) من الأبعاد الدقيقة. تضمن مراقبة العملية في الوقت الفعلي أن كل دفعة تلبي المواصفات الصارمة للسيارات.
يتتبع التحكم في العمليات الإحصائية (SPC) انحراف الأبعاد بمرور الوقت. تسمح هذه البيانات للمهندسين بضبط معلمات العملية قبل أن تخرج الأجزاء عن نطاق التسامح. الاعتماد على الفرجار اليدوي غير كافٍ لمتطلبات السيارات الحديثة. يجب أن يقدم المورد تقارير CMM تفصيلية تحدد بيانات المسند الهامة للمكون الخاص بك.
توجد أوضاع فشل شائعة في صب قوالب السيارات. يجب عليك تصميمها خلال مرحلة سوق دبي المالي. إن حل المشكلات بشكل تفاعلي على أرضية المسبك يهدر الوقت والمواد. توقع العيوب وتصميم الأدوات اللازمة لمنعها.
يؤدي فصل القالب تحت الضغط إلى حدوث وميض. يقدم التشذيب اليدوي التباين، بينما يضمن التشذيب الآلي الاتساق. يحدث الانكماش بشكل طبيعي عندما يتصلب المعدن المنصهر ويبرد. يتنبأ برنامج محاكاة تدفق القالب مثل MAGMASOFT بتدفق المعادن بدقة. يستخدم المهندسون هذه البيانات خلال مرحلة التصميم. تعمل على تحسين أنظمة البوابات وتخفيف مخاطر الالتواء قبل قطع الفولاذ.
تحدد المحاكاة المقاطع الثقيلة المعزولة المعرضة لفراغات الانكماش. إن إضافة خطوط التبريد أو دبابيس الضغط تستهدف بشكل مباشر مناطق المشاكل هذه. زوايا السحب المناسبة تمنع الأجزاء من الالتصاق والتزييف أثناء الطرد. إذا كان الجزء يفتقر إلى تيار كافٍ، فإن دبابيس القاذف سوف تثقب خلال الصب أو تشوهه بشكل لا يمكن إصلاحه.
نوع العيب | المظهر البصري | السبب الجذري | الإجراء التصحيحي |
|---|---|---|---|
مسامية الغاز | فراغات داخلية مستديرة وناعمة | الهواء محصور أثناء التصوير السريع | تنفيذ صب الفراغ، وضبط التنفيس |
انكماش المسامية | فراغات داخلية خشنة وغير منتظمة | عزل المقاطع الثقيلة تبريداً أخيرًا | إضافة دبابيس الضغط، وإعادة تصميم سمك الجدار |
يغلق الباردة | ظهور خطوط أو تشققات واضحة على السطح | تجميد المعادن قبل ملء التجويف | زيادة سرعة الحقن، ورفع درجة حرارة القالب |
لحام | تمسك المعدن بالموت، وتمزق سطح الجزء | عدم كفاية التشحيم، والبقع الساخنة | ضبط فوهات الرش، وزيادة تبريد المياه |
تتطلب مكونات السلامة المهمة إجراء فحص بالأشعة السينية والمسح المقطعي المحوسب. تكتشف هذه الطرق الشوائب المخفية تحت السطح والمسامية المفرطة. ضع حدود واضحة للجودة المقبولة (AQL) في وقت مبكر من المشروع. حدد بالضبط حجم وموقع المسامية المسموح بها. الانتهاء من متطلبات عملية الموافقة على أجزاء الإنتاج (PPAP) قبل بدء الإنتاج الضخم.
يجب أن تصاحب شهادات المواد كل دفعة من السبائك. الاختبارات التدميرية، مثل اختبارات سحب الشد، تتحقق من الخواص الميكانيكية للمعدن المصبوب. يمنع برنامج ضمان الجودة القوي المصبوبات المعيبة من الوصول إلى خط التجميع. تتطلب عملية التحقق من صحة PPAP الالتزام الصارم بالوثائق:
سجلات التصميم والرسومات المتضخمة.
مخططات تدفق العملية ترسم مسار التصنيع بأكمله.
وضع فشل العملية وتحليل التأثيرات (PFMEA).
خطة التحكم التي توضح بالتفصيل ترددات وطرق التفتيش.
تحليل نظام القياس (MSA) ودراسات Gage R&R.
دراسات قدرة العملية الأولية (Cpk).
يظل صب قوالب السيارات هو الطريقة الأكثر فعالية لإنتاج الأجزاء المعدنية المعقدة ذات الحجم الكبير. يتطلب النجاح إدارة صارمة لاستثمارات الأدوات، وكيمياء الذوبان، وعمليات سوق دبي المالي. تعمل الآلات الدقيقة والخلايا الآلية على تحويل المعدن الخام إلى مكونات مهمة للسيارات.
ابدأ مراجعة شاملة لسوق دبي المالي مع شركاء التصنيع المختارين باستخدام بيانات محاكاة تدفق القالب.
اطلب ضمانات موثقة لعمر الأدوات بناءً على اختيارات محددة من السبائك وجداول الصيانة التنبؤية.
تحقق من أن قدرات حمولة الماكينة تتوافق تمامًا مع حجم الجزء الخاص بك، والمنطقة المتوقعة، وقوة القفل المطلوبة.
حدد معايير قبول المسامية الصارمة ومتطلبات NDT في مواصفات التصنيع الأولية الخاصة بك.
ج: يتراوح عمر الأدوات عادة من 50.000 إلى 100.000 طلقة. يعتمد هذا التباين بشكل كبير على تعقيد الأجزاء، وسبائك الألومنيوم المحددة المختارة، وصرامة برنامج صيانة القالب. تتآكل السبائك القوية الفولاذ H13 بشكل أسرع، مما يتطلب صيانة تنبؤية وإدراج بدائل للحفاظ على دقة الأبعاد.
ج: يقوم الصب بالضغط العالي بحقن المعدن المنصهر بسرعات وضغوط شديدة (10-175 ميجا باسكال). وهذا يسمح بسرعات دورة سريعة وقدرات جدار أرق بكثير مقارنة بالصب بالجاذبية. في حين أن تكاليف الأدوات أعلى، فإن معدل الإنتاج السريع يجعلها مثالية لتشغيل السيارات بكميات كبيرة.
ج: تشير حمولة الماكينة إلى قوة التثبيت المطبقة لإبقاء نصف القالب مغلقًا. تمنع قوة القفل الكافية فصل القالب تحت ضغوط الحقن الشديدة. يحدد هذا المقياس الحد الأقصى للمساحة المتوقعة وحجم الجزء الذي يمكن لجهاز معين أن يلقيه بنجاح دون إنشاء وميض مفرط.
ج: غالبًا ما تنفجر المسبوكات القياسية ذات الضغط العالي أثناء المعالجة الحرارية بسبب تمدد الغاز المحبوس. لإجراء المعالجات الحرارية T6 بأمان، يجب على الشركات المصنعة استخدام أنظمة الصب بالقالب الفراغي. يؤدي هذا إلى إخلاء الهواء من تجويف القالب قبل الحقن، مما يقلل من مسامية الغاز ويمنع حدوث تقرحات هيكلية.
ج: تنبع المسامية في المقام الأول من انحباس الغاز أثناء حقن المعادن عالي السرعة وضعف تفريغ الغازات المنصهرة. يؤدي الانكماش أثناء عملية التصلب السريع أيضًا إلى خلق فراغات داخلية. يساعد التصميم المناسب للبوابات، والمساعدة الفراغية، والإدارة الحرارية المحسنة على التحكم في هذه العيوب الكامنة وتقليلها.
ج: في حين أن الصب بالقالب ينتج أشكالًا قريبة من الشبكة، فإن أسطح التزاوج الحرجة وتجويف المحمل تتطلب دقة أكبر. يعتمد المصنعون على التصنيع باستخدام الحاسب الآلي الثانوي لتحقيق التفاوتات الدقيقة الدقيقة اللازمة لمحاذاة التروس بشكل صحيح، والسلامة الهيكلية، وختم السوائل في علب ناقل الحركة الحديثة.
ج: يعتمد الحد الأدنى لسمك الجدار على السبيكة وهندسة الأجزاء. يمكن لمكونات الزنك تحقيق جدران رقيقة تصل إلى 1.0 مم. تتطلب الأجزاء الهيكلية المصنوعة من الألومنيوم عادةً ما لا يقل عن 2.0 مم إلى 3.0 مم لضمان التدفق المعدني المناسب، ومنع الإغلاق البارد، والحفاظ على السلامة الهيكلية اللازمة.


