
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-23 المنشأ:محرر الموقع


يتطلب تحديد مصادر الأساس الهيكلي للمعدات الصناعية تخطيطًا دقيقًا. يمكن أن يؤدي سوء حساب النفقات للمكونات الصلبة واسعة النطاق إلى عرقلة مشاريع التصنيع. إن وضع ميزانية لهذه الأجزاء الضخمة يتجاوز بكثير معدل المواد البسيط لكل رطل. يجب أن تأخذ فرق المشتريات والهندسة في الاعتبار الأدوات الأولية، والمعادن المعقدة، والمعالجات الحرارية، والتصنيع الدقيق للأظرف الكبيرة. غالبًا ما يؤدي الاعتماد فقط على وزن المواد الخام لتقدير نفقات المشروع إلى تجاوزات حادة في الميزانية في وقت متأخر من دورة الإنتاج. يشرح هذا الدليل محركات التكلفة الحقيقية للمسبوكات المخصصة، بدءًا من إنشاء النموذج الأولي وحتى التشطيب الدقيق النهائي. نحن نقدم إطارًا واقعيًا لتقييم عروض أسعار المسبك، وفهم الفروق الشديدة في الأسعار، وتخفيف مخاطر الشراء الخفية قبل صب أول أونصة من المعدن المنصهر.
الأدوات هي العقبة الأساسية في المقدمة: يتطلب صنع النماذج للمسبوكات الكبيرة رأس مال أولي كبير، مما يجعل استهلاك الحجم واستراتيجيات النماذج الأولية عوامل حاسمة في تكلفة كل قطعة.
تحدد المواد التسعير الأساسي: يحدد الاختيار بين الحديد الزهر الرمادي، والحديد المرن، والصب المعدني، والصلب تكلفة المواد الخام الأساسية، ولكنه يؤثر بشكل كبير على نفقات التصنيع النهائية.
يؤدي التشطيب إلى التكاليف النهائية: غالبًا ما يكلف تحقيق التفاوتات المطلوبة لسبائك الأدوات الآلية عالية الدقة نفس تكلفة عملية الصب الخام نفسها أو أكثر منها نظرًا لمعدات CNC كبيرة الحجم المتخصصة المطلوبة.
يمكن أن يفوق التعقيد الحجم: قد تؤدي المكونات الأصغر حجمًا والمعقدة للغاية في بعض الأحيان إلى تكبد تكاليف تصنيع أعلى من الأسِرَّة الهيكلية الضخمة بسبب التركيبات المعقدة ومتطلبات التسامح على مستوى الميكرون.
المسائل اللوجستية المخفية: تضيف عمليات الشحن والمناولة والاختبارات غير المدمرة (NDT) والعلاجات الحرارية لتخفيف الضغط بشكل روتيني ما بين 15 إلى 30% إلى التكلفة النهائية للمسبوكات الثقيلة.
أول عقبة مالية رئيسية في أي مشروع صب هي إنشاء النموذج. ترتبط المادة المختارة للنموذج ارتباطًا مباشرًا بحجم الإنتاج المتوقع والمتانة المطلوبة. توفر الأنماط الخشبية، المصنوعة عادةً من الصنوبر أو الماهوجني، تكلفة دخول أقل. تستخدمها المسابك في عمليات التشغيل ذات الحجم المنخفض أو القواعد الهيكلية الضخمة لمرة واحدة. ومع ذلك، فإن الخشب يتحلل مع مرور الوقت. يمتص الرطوبة من رمل المسبك ويفقد دقة الأبعاد. بالنسبة لأحجام الإنتاج المتوسطة، توفر أنماط اليوريثان أو البوليمر عالي التحمل مقاومة أفضل للتآكل.
عندما يصل الإنتاج إلى كميات كبيرة، تتطلب المسابك ألواح تطابق وصناديق أساسية من الألومنيوم مُشكَّلة آليًا. تتطلب أدوات الألمنيوم رأس مال مقدمًا كبيرًا. ومع ذلك، فهو يتحمل الآلاف من دورات التشكيل دون أن يتحلل. تعمل هذه المتانة في النهاية على تقليل تكلفة الجزء الواحد على مدى فترة إنتاج طويلة. يؤدي تعقيد الأنماط إلى زيادة التكاليف الأولية بشكل كبير. يتطلب الهيكل البسيط الذي يشبه الكتلة تقنيات التشكيل الأساسية. في المقابل، تتطلب المكونات ذات التجاويف العميقة أو قنوات التبريد الداخلية أو التجاويف المجوفة المعقدة قلوبًا رملية معقدة. يتطلب كل نواة أدوات الصندوق الأساسية المخصصة لها. إن العمالة المتضمنة في الخلط والخبز والإعداد والتنفيس داخل القالب الرئيسي تضيف عمالة كبيرة إلى كل عملية صب.
تختلف تكاليف النماذج الأولية أيضًا بشكل كبير بناءً على المنهجية المختارة. تسمح النماذج الأولية السريعة باستخدام قوالب الرمل المطبوعة ثلاثية الأبعاد للمهندسين بتجاوز إنشاء الأنماط المادية بالكامل. تعمل تقنية نفث المادة على طباعة القالب والنوى مباشرة من ملف CAD. في حين أن تكلفة الوحدة من قالب الرمل المطبوع ثلاثي الأبعاد أعلى من قالب الرمل القياسي، إلا أنها تظل جزءًا صغيرًا من تكلفة قطع أدوات الألومنيوم الدائمة. وهذا يجعلها استراتيجية مثالية للتحقق من صحة التصميم أو إنتاج قالب إثبات للمفهوم لمرة واحدة قبل تخصيص رأس مال كبير لأدوات الإنتاج الدائمة.
مادة النمط | رأس المال المقدم | المتانة / العمر | أفضل تطبيق |
|---|---|---|---|
الخشب (الصنوبر/الماهوجني) | قليل | منخفض (يتحلل مع الرطوبة) | نماذج أولية لمرة واحدة، وصب فردي ضخم |
يوريتان / بوليمر | واسطة | متوسط (يقاوم التآكل الرملي) | تشغيل الإنتاج القصير إلى المتوسط |
الألومنيوم المشكل | عالي | عالية (آلاف الدورات) | إنتاج كبير الحجم ومتعدد السنوات |
رمل مطبوع ثلاثي الأبعاد (بدون نمط) | لا شيء (تكلفة عالية لكل وحدة) | N/A (قالب يستخدم مرة واحدة) | النماذج الأولية السريعة والنوى الداخلية المعقدة |
يحدد اختيار المواد الخام التكلفة الأساسية ولكنه يحدد أيضًا أداء المكون النهائي وقابليته للتصنيع. يظل الحديد الزهر الرمادي هو المعيار الصناعي لقواعد الماكينات الهيكلية نظرًا لخصائصه الاستثنائية في تخميد الاهتزاز. يعمل هيكل رقائق الجرافيت داخل الحديد الرمادي على تبديد الطاقة الحركية بشكل طبيعي. وهذا يمنع الثرثرة أثناء عمليات المعالجة الثقيلة. كما أنه من السهل نسبيًا تصنيعه، مما يجعل التكاليف النهائية قابلة للتحكم. عند تحديد مصادر مصبوبات الأدوات الآلية ، غالبًا ما يوفر الحديد الرمادي أفضل توازن بين التكلفة والأداء.
يوفر الحديد المرن، الذي يتميز ببنيته الجرافيتية العقدية، قوة شد ومقاومة للصدمات أعلى بكثير. ومع ذلك، فإن عملية التلقيح المتخصصة المطلوبة لإنتاج حديد الدكتايل تزيد من تكلفة المادة الأساسية. علاوة على ذلك، يعتبر حديد الدكتايل أكثر صرامة على أدوات القطع. يؤدي هذا إلى إبطاء معدلات التغذية وزيادة نفقات المعالجة على أرضية الورشة.
تقدم المواد البديلة مثل جرانيت الإيبوكسي، والتي يشار إليها غالبًا باسم صب المعادن، نسبة مختلفة من التكلفة إلى الأداء. تجمع المسبوكات المعدنية بين الركام الحجري المسحوق مع مادة رابطة إيبوكسي. إنها توفر تخميدًا فائقًا للاهتزاز مقارنة بالمعادن التقليدية وتعالج في درجة حرارة الغرفة. وهذا يلغي الحاجة إلى أفران الصهر كثيفة الاستهلاك للطاقة. في حين أن المواد الخام لجرانيت الإيبوكسي تحمل قيمة عالية، فإن العملية غالبًا ما تلغي الحاجة إلى تخفيف الضغط الحراري لاحقًا. بالإضافة إلى ذلك، يمكن صب الإدخالات الدقيقة مباشرة في القاعدة المعدنية، مما يقلل بشكل كبير من كمية الطحن الثقيل باستخدام الحاسب الآلي المطلوب لاحقًا.
البصمة المادية للصب تملي اختيار المسبك. الغالبية العظمى من المسابك التجارية مجهزة للتعامل مع مكونات تزن بضع مئات من الجنيهات. عندما يتطلب المشروع قاعدة هيكلية ضخمة تزن عشرات الآلاف من الجنيهات، فإن مجموعة الموردين القادرين تتقلص بشكل كبير. يتطلب صب المكونات الضخمة قدرات صهر هائلة، وحفر صب أرضية متخصصة، ورافعات علوية للخدمة الشاقة. ومع وجود عدد أقل من المسابك القادرة على تنفيذ عمليات صب واسعة النطاق، تفقد فرق المشتريات القدرة على التسعير التنافسي.
تلعب معدلات العائد أيضًا دورًا حاسمًا في كفاءة المواد والتسعير. معدل العائد هو نسبة وزن الصب النهائي القابل للاستخدام إلى إجمالي كمية المعدن المصبوب. لضمان صب الصوت خاليًا من تجاويف الانكماش، يجب على المسابك هندسة أنظمة البوابات المعقدة، والأعمدة، والرافعات الثقيلة. تقوم هذه العناصر بتغذية المعدن المنصهر في القالب حيث يبرد الجزء وينكمش. قد يتطلب الصب الهيكلي الثقيل صب معدن أكثر بكثير من وزن الجزء النهائي. يتم احتساب تكلفة صهر هذه المواد الزائدة وصبها وقطعها في النهاية مباشرةً في سعر الرطل الذي يحدده المسبك.
إن شراء الصب الخام هو فقط المرحلة الأولى من عملية التصنيع. يتطلب تحويل هذا الشكل الخام إلى مكون آلي فعال إزالة المعادن على نطاق واسع. تعمل مراكز التصنيع التجارية القياسية بأسعار يمكن الوصول إليها بالساعة. ومع ذلك، تتطلب المصبوبات الهيكلية الكبيرة طواحين جسرية ضخمة، أو آلات ثقب أفقية، أو إعدادات مرتكز الدوران المتخصصة ذات 5 محاور. تمثل هذه الآلات كبيرة الحجم استثمارات رأسمالية ضخمة لورشة الآلات. وبالتالي، فإن المعدلات بالساعة لتشغيل معدات المغلفات الكبيرة أعلى بكثير من معدلات الطحن القياسية. عندما يتطلب صب عدة أطنان عشرات الساعات على مطحنة جسرية، فإن تكاليف التصنيع تتفوق بسرعة على تكلفة أعمال المسبك الخام.
عند التعامل مع صب فولاذي دقيق مُشكَّل باستخدام الحاسب الآلي ، فإن صلابة المادة تزيد من تعقيد وقت المعالجة. تتطلب المسبوكات الفولاذية إعدادات ماكينة شديدة الصلابة وإدخالات كربيد متخصصة للحفاظ على معدلات إزالة المواد المقبولة دون التسبب في تآكل مفرط للأداة. عند معالجة طبقة ضخمة، غالبًا ما يواجه الميكانيكيون نقاطًا صلبة أو حوافًا مبردة حيث يبرد المعدن بسرعة كبيرة جدًا على الرمال. تعمل هذه البقع الصلبة على تدمير إدخالات الكربيد على الفور، مما يتطلب تغييرات متكررة في الأداة وإبطاء عملية التخشين بأكملها.
تنقسم عملية تصنيع المسبوكات الثقيلة إلى مرحلتين متميزتين: التخشين والتشطيب. تصل المسبوكات من المسبك بجلد خارجي صلب وكاشط يتكون من أكاسيد معدنية ورمل مدمج. تتضمن المعالجة الخشنة إزالة هذا الجلد بقوة واستخراج الجزء الأكبر من المادة الزائدة لتقريب الجزء من أبعاده النهائية. تتطلب هذه المرحلة مغازل ذات عزم دوران عالي، وأدوات صلبة، وقدرة كبيرة للآلة.
بمجرد اكتمال مرحلة التخشين، يجب أن يستريح الصب في كثير من الأحيان أو يخضع للمعالجة الحرارية لتخفيف الضغوط الداخلية الناتجة عن إزالة المواد الثقيلة. المعالجة النهائية هي مجال مختلف تمامًا. وهو يركز على تحقيق التفاوتات الهندسية النهائية، والتشطيبات السطحية، ومواقع الحفر الدقيقة. يتطلب التشطيب قطعًا أخف، ومعدلات تغذية أبطأ، ومعدات قياس حساسة للغاية. يعد الفصل بين هاتين العمليتين أمرًا إلزاميًا لتحقيق استقرار الأبعاد، ولكنه يتطلب إعدادات متعددة للماكينة، وتحريك الأجزاء الثقيلة عبر أرضية المتجر، وأوقات دورة إجمالية ممتدة.
إن السعي وراء التفاوتات الهندسية الضيقة هو المحرك الأكبر لتكاليف ما بعد الصب. إن تحقيق التسطيح والتوازي والعمودية المطلوبة للخطوط الدليلية الخطية يتطلب إعدادات متخصصة. عند إنتاج مصبوبات أدوات الآلة عالية الدقة ، يجب أن تستخدم ورش الآلات أدوات التحكم في درجة الحرارة البيئية. سوف يتوسع صب الحديد الضخم وينكمش بناءً على درجات حرارة المتجر المحيطة. تتطلب معالجة سطح حرج لتحمل مستوى ميكرون تثبيت الصب والأداة الآلية والمبرد حرارياً.
يجب أن تكون الفرق الهندسية على دراية تامة بالتباين الشديد في الأسعار الناتج عن الإفراط في التسامح. إن تطبيق التفاوتات المشددة الشاملة على الأسطح غير الحرجة يجبر الميكانيكي على استخدام معدلات تغذية أبطأ، وإجراء تغييرات متكررة للأدوات، وإجراء عمليات فحص شاملة أثناء العملية على المناطق التي لا تتطلب ذلك ببساطة. يمكن لهذه الممارسة أن تضاعف بسهولة التكلفة النهائية للصب القياسي. علاوة على ذلك، فإن الأشكال المصبوبة غير المنتظمة لا يمكن وضعها بشكل مسطح على طاولات الآلة القياسية. يجب على المتاجر تصميم وبناء تركيبات عمل مخصصة لتأمين الصب الخام بشكل صارم دون التسبب في تشويه التثبيت. تضيف هندسة وتصنيع هذه التركيبات المخصصة نفقات عامة كبيرة إلى عملية الإنتاج الأولية.
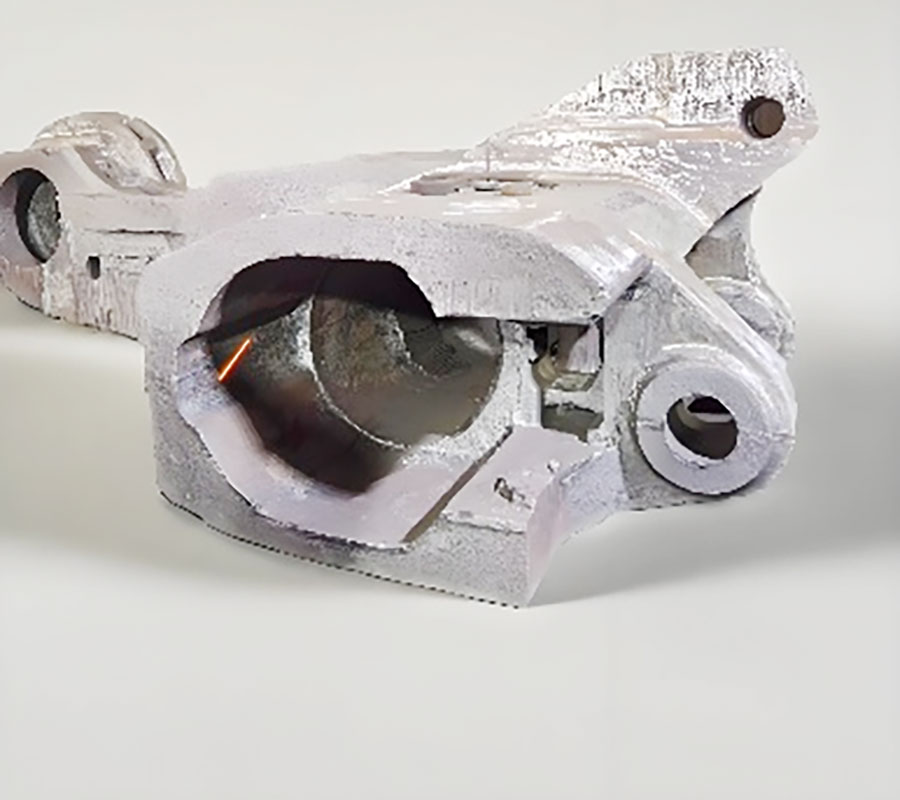
تشكل المكونات الهيكلية الضخمة العمود الفقري لأي معدات صناعية. عند تقييم مصبوبات أعمدة الأدوات الآلية وقواعد القاعدة، فإن محركات التكلفة الأساسية هي حجم المادة، والثبات الحراري، والتخشين للأظرف الكبيرة. تتميز هذه الأجزاء ببنية ثقيلة الجدران وتضليع داخلي واسع النطاق مصمم لتحقيق أقصى قدر من الصلابة الساكنة والديناميكية. إن الحجم الهائل للمعادن المنصهرة المطلوبة يفرض تكلفة عالية للمواد الأساسية.
ونظرًا لأن هذه الأجزاء ضخمة فيزيائيًا، فإنها تتطلب فترات تبريد طويلة في القالب الرملي. في بعض الأحيان يجلسون لعدة أيام لمنع الضغوط الداخلية الشديدة. وهذا يربط مساحة أرضية المسبك القيمة. بمجرد الوصول إلى ورشة الآلات، فإن الحجم الهائل لسرير الآلة يفرض أن المطاحن العملاقة الأكبر والأغلى تكلفة هي فقط التي يمكنها التعامل مع عمليات التخشين والتشطيب. تتطلب الخدمات اللوجستية الخاصة بقلب قاعدة صب يبلغ وزنها عشرين طنًا إلى آلة ذات وجوه متعددة رافعات منسقة مزدوجة الرافعة، مما يضيف المزيد من تكاليف العمالة وبروتوكولات السلامة إلى مسار التصنيع.
تتغير محركات التكلفة بشكل كبير عند تحليل المكونات المتحركة الأصغر والأكثر تعقيدًا مثل أغلفة المغزل أو رؤوس الطحن متعددة المحاور. ينشأ تناقض هندسي شائع عندما تدرك فرق المشتريات أن إنتاج مبيت عمود دوران صغير يكلف في كثير من الأحيان أكثر من إنتاج عمود هيكلي ضخم. تعقيد هذه الأجزاء الصغيرة هو الذي يدفع السعر. تتطلب أغلفة المغزل تجويفًا داخليًا معقدًا لإنشاء سترات تبريد وقنوات تشحيم. إن وضع هذه النوى الرملية الدقيقة بدقة داخل القالب يتطلب عمالة كثيفة.
خلال مرحلة التصنيع، يتطلب غلاف المغزل دقة متناهية. يجب أن يتم تشكيل تجاويف المحامل لتركيز دقيق وتفاوتات أسطوانية لمنع فشل المحمل المبكر عند دورات عالية في الدقيقة. غالبًا ما يتطلب تحقيق هذا المستوى من الدقة مصانع حفر أفقية متخصصة أو مراكز تصنيع متزامنة ذات 5 محاور. إن الوقت المستغرق في الاتصال بالإعداد، وفحص الجزء، وأخذ اللمسات النهائية المجهرية يتجاوز بكثير الوقت اللازم لطحن سرير آلة كبير ومسطح.
تحتوي المسبوكات الخام على كميات هائلة من الضغط الداخلي المتبقي الناتج أثناء عملية التبريد غير المتساوية في المسبك. إذا تم تشكيل الصب دون معالجة هذه الضغوطات، فإن إزالة المادة سوف تتسبب في تشوه المكون والالتواء بشكل غير مسموح به مع مرور الوقت. وتتطلب معالجة هذا الأمر عمليات إلزامية لتخفيف التوتر. تتضمن الشيخوخة الطبيعية ترك الصب الخشن في الخارج لعدة أشهر للسماح لتقلبات درجات الحرارة الموسمية بتخفيف الضغط ببطء. على الرغم من أن هذه الطريقة رخيصة الثمن، فإنها تتكبد تكاليف ضخمة للاحتفاظ بالمخزون وتطيل فترات الإنتاج بشكل غير مقبول.
ويعتمد الإنتاج الحديث على تخفيف الإجهاد الحراري الاصطناعي. يتم تحميل المسبوكات في أفران صناعية ضخمة، ويتم تسخينها ببطء إلى درجة حرارة معينة، ويتم الاحتفاظ بها لعدة ساعات، ثم يتم تبريدها بمعدل يتم التحكم فيه بشكل صارم. وبدلاً من ذلك، يستخدم تخفيف الضغط الاهتزازي اهتزازات ميكانيكية مضبوطة لتثبيت البنية البلورية للمعدن. تتطلب كلتا الطريقتين الاصطناعيتين معدات متخصصة، وتستهلكان طاقة كبيرة، وتضيفان رسوم المعالجة الإلزامية إلى تكلفة المكون النهائي.
لا يوفر المظهر السطحي أي مؤشر على السلامة الداخلية للصب. يمكن أن تؤدي المسامية تحت السطح أو الشوائب الرملية أو تجاويف الانكماش المخفية إلى إضعاف الصلابة الهيكلية للمكون. وللتخفيف من هذه المخاطر، يجب على المسابك والمشترين تنفيذ بروتوكولات صارمة للاختبارات غير المدمرة (NDT).
اختبار الموجات فوق الصوتية (UT): يستخدم موجات صوتية عالية التردد لرسم خريطة للفراغات الداخلية وقياس سمك الجدار.
فحص الجسيمات المغناطيسية (MPI): يكتشف السطح المجهري والشقوق القريبة من السطح عن طريق مغنطة الجزء وتطبيق الجسيمات الحديدية.
اختبار التصوير الشعاعي (الأشعة السينية): يوفر صورة داخلية كاملة للمكونات بالغة الأهمية، ويكشف عن الحجم الدقيق وموقع الشوائب.
وفي حين تضيف الاختبارات غير التدميرية تكاليف أولية، فإنها تمنع وقوع خسائر مالية كارثية في وقت لاحق من دورة الإنتاج. إن اكتشاف فراغ داخلي هائل فقط بعد أن يخضع أحد المكونات لعشرات الساعات من التصنيع باستخدام الحاسب الآلي باهظ الثمن يؤدي إلى خردة كاملة. يخسر المشتري تكلفة الصب الخام والشحن ووقت المعالجة الباهظ. يعد تحديد مسؤولية واضحة عن استبدال الخردة وتفويض الاختبارات غير التدميرية مقدمًا استثمارًا بالغ الأهمية لتوفير التكلفة.
تمثل الحركة المادية للمسبوكات الصناعية الثقيلة تكلفة مخفية كبيرة. إن نقل سرير الآلة متعدد الأطنان ليس عملية شحن قياسية. يتطلب الأمر مقطورات مسطحة متخصصة، وسلاسل للخدمة الشاقة، وغالبًا ما تكون تصاريح الطرق السريعة زائدة الوزن أو كبيرة الحجم. علاوة على ذلك، نادرًا ما تنتقل هذه المكونات مباشرة من المسبك إلى أرضية التجميع النهائية. قد يتضمن التوجيه النموذجي شحن المسبوكات الخام من المسبك إلى منشأة معالجة حرارية متخصصة، ثم إلى مقاول تصنيع الآلات الثقيلة، وأخيرًا إلى مصنع تجميع OEM. تتطلب كل نقطة اتصال أطقم تجهيز متخصصة ورافعات علوية ثقيلة. تضيف رسوم الشحن والمناولة المركبة بشكل روتيني هوامش كبيرة إلى التكلفة النهائية للمكون.
الطريقة الأكثر فعالية للتحكم في التكاليف تحدث خلال مرحلة CAD الأولية. يضمن تطبيق مبادئ التصميم الصارم لقابلية التصنيع (DFM) تحسين المكون لعملية السبك. يجب على المهندسين توحيد سماكة الجدار حيثما أمكن ذلك. يؤدي الانتقال فجأة من قسم سميك وثقيل إلى جدار رقيق إلى تبريد غير متساوٍ. وهذا يؤدي إلى تمزقات ساخنة وتجويفات انكماشية تتطلب تدخلات مسبكة باهظة الثمن. يؤدي التخلص من التجاويف الداخلية غير الضرورية إلى تقليل الاعتماد على قلوب الرمل الهشة، مما يؤدي إلى خفض تكاليف العمالة بشكل مباشر.
يجب على المهندسين أيضًا أن يأخذوا في الاعتبار زوايا السحب. يسمح ما لا يقل عن 1.5 درجة من السحب بسحب النموذج من الرمال دون تمزيق جدران القالب، مما يقلل الحاجة إلى إصلاح القالب يدويًا على أرضية المسبك. ومن ناحية التصنيع، يجب على المهندسين تقييم متطلبات التسامح بلا رحمة. إن تخفيف التفاوتات الهندسية على الأسطح غير المتزاوجة يمنع الميكانيكيين من إضاعة الوقت في التشطيبات الجمالية. علاوة على ذلك، تضمن إضافة بدلات التصنيع الإستراتيجية أن يكون لدى ورشة الماكينات ما يكفي من المواد الإضافية لتنظيف السطح وتحقيق التسطيح، مما يمنع تآكل المسبوكات بسبب التحولات البسيطة في المسبك.
يعد الالتزام بالأدوات الصلبة باهظة الثمن بناءً على تصميم غير مُختبر بمثابة مخاطرة مالية هائلة. إذا أظهرت عملية الصب النهائية المُشكَّلة مشكلات في الرنين التوافقي أو نقاط ضعف هيكلية، فيجب تعديل أدوات الألومنيوم الدائمة بشكل كبير أو إلغائها بالكامل. الاستفادة من تقنيات النماذج الأولية السريعة تقلل من هذه المخاطر. ومن خلال استخدام قوالب الرمل المطبوعة ثلاثية الأبعاد، يمكن للفرق الهندسية صب مجموعة محدودة من النماذج الأولية الوظيفية. يمكن تصنيع هذه النماذج الأولية وتجميعها بالكامل وإخضاعها لاختبارات الاهتزاز والحمل في العالم الحقيقي. بمجرد التحقق من صحة التصميم، يمكن للفريق الاستثمار بثقة في أدوات الإنتاج الدائمة دون خوف من المراجعات المكلفة.
تقوم فرق المشتريات باستمرار بتقييم فوائد مصادر المسبك المحلية مقابل مصادر المسابك الخارجية. تقدم المسابك البحرية في كثير من الأحيان تكاليف أدوات أولية أقل ومعدلات مواد منخفضة لكل رطل بسبب انخفاض تكاليف العمالة. ومع ذلك، يجب موازنة هذه المدخرات الأولية مع الحقائق اللوجستية. توفر المصادر الخارجية فترات زمنية طويلة للشحن البحري، ومعالجة جمركية معقدة، وتكاليف شحن عالية للمكونات الثقيلة. علاوة على ذلك، فإن إدارة نزاعات الجودة، وتنسيق معايير الاختبارات غير التدميرية، والتعامل مع استبدال الخردة عبر الحدود الدولية تتطلب إشرافًا إداريًا واسع النطاق. بالنسبة للمكونات الهيكلية شديدة التعقيد والتحمل، فإن مزايا الاتصال وأوقات العبور المنخفضة للمسابك المحلية أو القريبة من الشاطئ غالبًا ما تفوق ميزة السعر الخارجية الأولية.
يعد فهم مقياس الحجم أمرًا ضروريًا لتوقع التكلفة بدقة. في الإنتاج منخفض الحجم، تمثل التكلفة الأولية للنمط وتركيبات المعالجة المخصصة نسبة هائلة من تكلفة الوحدة. ومع زيادة أحجام الإنتاج، يتم استهلاك هذه النفقات الرأسمالية الثابتة على عدد أكبر من الأجزاء، مما يؤدي إلى انخفاض تكلفة الوحدة بشكل كبير. يجب على فرق المشتريات حساب نقطة التعادل المحددة حيث يصبح الاستثمار في الأدوات الدائمة عالية المتانة والتركيبات المخصصة لـ CNC أكثر اقتصادا من الاعتماد على أساليب تصنيع أرخص وقصيرة الأجل. يسمح التخطيط لعمليات الإنتاج لعدة سنوات للمشترين بالتفاوض على أسعار أفضل على المدى الطويل مع كل من المسبك ومقاول التصنيع.
ابدأ مراجعة رسمية للتصميم القابل للتصنيع (DFM) مع المسبك الخاص بك قبل الانتهاء من أي نماذج CAD للتخلص من النوى الداخلية غير الضرورية وتوحيد سمك الجدار.
التفويض بأن تحدد جميع طلبات عروض الأسعار (RFQs) بشكل صريح درجات المواد، ومعايير الاختبار غير المدمرة المطلوبة، والتفاوتات النهائية للتصنيع لمنع رسوم ما بعد الصب المخفية.
قم بمراجعة شركاء التصنيع المحتملين استنادًا إلى قدراتهم المتكاملة، مع إعطاء الأولوية للمنشآت التي توفر تخفيف الضغط الحراري داخليًا والتصنيع الخام للأظرف الكبيرة لتقليل لوجستيات الشحن.
تنفيذ مرحلة النماذج الأولية السريعة باستخدام قوالب رملية مطبوعة ثلاثية الأبعاد للتحقق من الصلابة الهيكلية والأداء التوافقي قبل استثمار رأس المال في أدوات إنتاج الألومنيوم الدائمة.
ج: تتقلب المعدلات الأساسية لكل رطل بناءً على السبائك المحددة، حيث يكون الحديد الرمادي القياسي هو الأكثر اقتصادا وتخصصًا في سبائك الصلب أو اللدنة التي تتطلب معدلات أعلى. وزن المواد الخام ليس سوى جزء صغير من السعر النهائي. يؤدي الحفر الداخلي المعقد، ومعدلات إنتاجية المسبك المنخفضة، وانخفاض أحجام الإنتاج إلى انحراف السعر الأساسي بشكل كبير نحو الأعلى، مما يجعل التقديرات الثابتة للرطل الواحد غير دقيقة للغاية بالنسبة للمكونات الهيكلية المعقدة.
ج: تتزايد تكاليف النمط بشكل كبير مع التعقيد والحجم المقصود. تتطلب الأنماط الخشبية البسيطة أو القوالب الرملية المطبوعة ثلاثية الأبعاد المستخدمة في النماذج الأولية السريعة الحد الأدنى من رأس المال الأولي. على العكس من ذلك، تتطلب صفائح الألمنيوم المعقدة ومتعددة النوى المصممة لعمليات إنتاج كبيرة الحجم ومتعددة السنوات استثمارًا رأسماليًا مقدمًا كبيرًا، على الرغم من أنها تقلل بشكل كبير من تكلفة الجزء الواحد بمرور الوقت.
ج: تتطلب معالجة المسبوكات الخام معدات CNC ضخمة وصلبة للغاية قادرة على التعامل مع مكونات متعددة الأطنان. إن تشغيل المطاحن العملاقة ذات الأغلفة الكبيرة أو آلات الحفر يتطلب أسعارًا ممتازة بالساعة. يتطلب قطع الجلد الخارجي الصلب الكاشط للمسبوكة معدلات تغذية بطيئة، بينما يتطلب تحقيق التفاوتات على مستوى الميكرون تثبيتًا مخصصًا وضوابط صارمة لدرجة الحرارة البيئية.
ج: غالبًا ما تتميز المكونات الصغيرة مثل أغلفة المغزل بتفاوتات هندسية شديدة وقنوات تبريد داخلية معقدة وتجويف محمل دقيق. يتطلب تحقيق هذه المواصفات عمليات إعداد متعددة في مراكز تصنيع متقدمة ذات 5 محاور. يؤدي وقت الإعداد المكثف، والفحص، والتشطيب المجهري المطلوب للأجزاء المعقدة في كثير من الأحيان إلى ارتفاع تكاليف التصنيع مقارنة بالطحن الخشن الأساسي لطبقة هيكلية ضخمة.
ج: تتطلب أعمدة الأدوات الآلية صلابة ثابتة وديناميكية استثنائية. إنها تتطلب خصائص معدنية محددة لتخميد الاهتزازات، والتضليع الداخلي الشامل، وعلاجات تخفيف الضغط الحراري الإلزامية لضمان استقرار الأبعاد مع مرور الوقت. تعمل متطلبات الأداء الصارمة هذه، جنبًا إلى جنب مع الحجم الكبير للقوالب، على رفع تكاليف إنتاجها بشكل كبير أعلى من أجزاء الصب التجارية القياسية.
ج: غالبًا ما تحمل المواد الخام المستخدمة في المسبوكات المعدنية من الجرانيت الإيبوكسي تكلفة أساسية أعلى من الحديد الزهر الخام. ومع ذلك، يتم معالجة صب المعادن في درجة حرارة الغرفة، مما يلغي الحاجة إلى ذوبان كثيف الاستهلاك للطاقة وتخفيف الضغط الحراري اللاحق. ونظرًا لأنه يمكن صب الإدخالات الدقيقة مباشرة في القاعدة، فإنها تقلل بشكل كبير من متطلبات التصنيع باستخدام الحاسب الآلي النهائية، مما يؤدي غالبًا إلى توفير المشروع بشكل عام.
ج: تعتمد المسؤولية بشكل صارم على شروط العقد المتفاوض عليها. غالبًا ما تحد ممارسات الصناعة القياسية من مسؤولية المسبك عن استبدال المسبوكات الخام نفسها، مما يترك المشتري يستوعب الوقت الضائع في المعالجة وتكاليف الشحن. هذه المخاطر المالية تجعل الاختبارات غير المدمرة (NDT)، مثل الفحص بالموجات فوق الصوتية أو الأشعة السينية، استثمارًا بالغ الأهمية قبل بدء أي عملية تصنيع ثقيلة.


