
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-16 المنشأ:محرر الموقع


يحدد الهيكل الأساسي لأي مركز تصنيع دقته الأولية وعمره التشغيلي ومنحنى التدهور على مدى ملايين الدورات. يجب على فرق الهندسة والمشتريات الاختيار بين القواعد المصبوبة والمصنعة. يؤثر هذا القرار بشكل دائم على التحكم في الاهتزاز، والتشوه الحراري، وتآكل الأدوات، ونفقات دورة الحياة الإجمالية. ويؤدي الاختيار غير المتوازن إلى تدهور مبكر للآلة، أو إنفاق رأسمالي مقدم غير ضروري، أو اختناقات صارمة في سلسلة التوريد. نقوم بتقييم الخصائص المعدنية، واستقرار الأبعاد على المدى الطويل، وقابلية الإصلاح، وعائد دورة الحياة على الاستثمار في الهياكل المصبوبة والملحومة لدعم قرارات الشراء الصارمة.
تخميد الاهتزاز: تمتص هياكل الحديد الزهر بطبيعتها الاهتزازات التشغيلية بما يصل إلى عشر مرات أفضل من الفولاذ الملحوم، مما يؤدي بشكل مباشر إلى إطالة عمر أدوات القطع ومحامل المغزل.
الاستقرار الحراري: توفر الكتلة الحرارية العالية للمسبوكات مقاومة فائقة للتقلبات السريعة في درجات الحرارة، مما يقلل من انحراف الدقة الحجمية أثناء المعالجة المستمرة الثقيلة.
سلامة الأبعاد: على الرغم من أن اللحامات توفر قوة شد فائقة ونماذج أولية أسرع، إلا أنها تتطلب تخفيفًا صارمًا للضغط الحراري لمنع الالتواء على المدى الطويل - وهو خطر يتم تخفيفه إلى حد كبير من خلال الطبيعة المتجانسة للمسبوكات القديمة.
اقتصاديات الحجم وسلسلة التوريد: تعتبر عمليات اللحام فعالة من حيث التكلفة بالنسبة للآلات المخصصة التي تستخدم لمرة واحدة وتوفر مرونة سلسلة التوريد المحلية؛ تهيمن المسبوكات على الإنتاج بكميات كبيرة حيث يتم إطفاء تكاليف النمط، مما يؤدي إلى انخفاض تكلفة الوحدة على نطاق واسع.
قابلية الإصلاح خلال دورة الحياة: توفر الهياكل الملحومة تعديلات ما بعد الإنتاج وإصلاحات الكلال أسهل بكثير مقارنة بالحديد الزهر، والذي يصعب لحامه في حالة حدوث تشققات دقيقة.
يؤدي تحويل المقياس من مجرد البقاء الهيكلي إلى العمر الدقيق المفيد إلى تغيير كيفية تقييم قواعد الماكينات. يقيس العمر الافتراضي الدقيق المفيد المدة التي تحتفظ فيها المعدات بتفاوتات صارمة تحت الأحمال الديناميكية. قد تظل الآلة موجودة فعليًا لعقود من الزمن على أرضية المتجر. ومع ذلك، إذا انحرفت قاعدتها ببضعة ميكرونات، فإنها تفقد قدرتها على إنتاج مكونات فضائية أو طبية. نقوم بتقييم طول العمر بناءً على الدقة الحجمية المستمرة على مدار آلاف ساعات التشغيل.
يعمل سرير الآلة كمغسلة أساسية للطاقة الحركية. يمتص قوى القطع واهتزازات المغزل والأحمال الحرارية. في كل مرة تشغل فيها طاحونة الكربيد المادة الخام، فإنها ترسل موجات صدمية عالية التردد عبر المغزل مباشرة إلى القاعدة. يجب أن تبدد القاعدة هذه الطاقة على الفور. إذا فشلت في القيام بذلك، فإن الاهتزازات تنعكس مرة أخرى إلى منطقة القطع. يؤدي هذا إلى حدوث اهتزازات وتشطيبات سطحية رديئة وتآكل سريع للأداة. ستلاحظ ذلك على الفور عند معالجة السبائك الصلبة مثل الإنكونيل أو التيتانيوم.
إن تحديد عوامل التدهور الشائعة طويلة المدى يساعد المهندسين على تصميم هياكل أفضل. تبرز Micro-warpage كوضع فشل أساسي. يتم تحرير الضغوط المتبقية من التصنيع ببطء مع مرور الوقت، مما يؤدي إلى التواء سرير الآلة خارج المحاذاة. كما أن التعب الناجم عن الرنين يدمر الدقة. يؤدي الاهتزاز المستمر إلى تآكل الحزوز الدليلية الخطية ومحامل المغزل قبل الأوان. يرتبط تآكل المحمل ارتباطًا مباشرًا بمدى نجاح القاعدة في تخميد الترددات التوافقية أثناء التمريرات الخشنة العدوانية.
يقدم المشهد المادي الحديث العديد من الخيارات لبناة الآلات. تهيمن المعادن التقليدية مثل الحديد الزهر والفولاذ المُصنَّع على الصناعة. توفر المركبات البديلة الناشئة مثل جرانيت الإيبوكسي والمسبوكات المعدنية قدرات تخميد ممتازة. توفر هذه المركبات امتصاصًا لا يصدق للاهتزاز لمعدات الطحن المتخصصة. ومع ذلك، تظل المعادن التقليدية هي المعيار نظرًا لسلامتها الهيكلية المثبتة، وسهولة تصنيعها، وسلوكها الحراري الذي يمكن التنبؤ به عبر البيئات الصناعية المتنوعة.
وضع الفشل | السبب الجذري | التأثير على الآلات | استراتيجية الوقاية الهيكلية |
|---|---|---|---|
مايكرو-Warpage | ضغوط التصنيع المتبقية غير المخففة | فقدان الدقة الحجمية، والتناقص التدريجي في القطع الطويلة | تخفيف التوتر الحراري، وتخفيف التوتر الاهتزازي |
التعب الرنين | ضعف قدرة التخميد المواد | من السابق لأوانه فشل تحمل المغزل، والثرثرة | الحديد الزهر عالي الكتلة، حشوة الخرسانة البوليمرية |
الانحناء الحراري | توزيع غير متساوٍ للحرارة من سائل التبريد/القطع | انحراف المحور Z، أبعاد الأجزاء غير متناسقة | مواد ذات كتلة حرارية عالية، تصميم سرير متماثل |
الحنق الارشادية | اهتزازات دقيقة في واجهة التركيب | فقدان دقة تحديد المواقع، رد فعل عنيف | كشط يدوي دقيق، وسادات تثبيت متجانسة |
يكشف فحص بنية رقائق الجرافيت في الحديد الزهر الرمادي عن سبب هيمنتها على التصنيع الدقيق. يحتوي الحديد الرمادي على رقائق جرافيت مجهرية منتشرة في جميع أنحاء المصفوفة المعدنية. تعمل هذه الرقائق كممتص للصدمات الداخلية. إنها تبدد الطاقة الحركية بسرعة من خلال الاحتكاك الداخلي. يمنع هذا التخميد الطبيعي تضخيم الاهتزازات. كما يوفر الجرافيت مداهنة طبيعية. وهذا يجعل المادة أسهل في الماكينة أثناء الطحن الدقيق النهائي لأسطح تركيب الحزوز الدليلية.
صب هيكل واحد مستمر يزيل نقاط الضعف. تحدد الصلابة المتجانسة قواعد الصب. تخلق المفاصل الميكانيكية والمناطق المتأثرة بالحرارة نقاط ضعف في الهياكل المصنعة. يتجنب هذا الصب تمامًا. يقوم هيكل الحبوب المستمر بتوزيع الأحمال بالتساوي عبر سرير الماكينة بالكامل. وهذا يمنع تركيزات الإجهاد الموضعية التي غالبًا ما تؤدي إلى تشقق الكلال تحت الأحمال الديناميكية الثقيلة.
إن تقييم مزايا قوة الضغط يفسر الاعتماد التاريخي على الهياكل المصبوبة. تتفوق مصبوبات الأدوات الآلية في تطبيقات الطحن والخراطة الثقيلة. يعالج الحديد الزهر القوى الهبوطية الهائلة الناتجة عن قطع العمل الثقيلة ومعلمات القطع القوية. في حين أن قوة الشد أقل من الفولاذ، فإن قوة الضغط الخاصة بها متفوقة إلى حد كبير. وهذا يجعلها الأساس المثالي للآلات التي تحمل حمولات متعددة الأطنان على طاولاتها.
إن الاعتراف بحقائق الإنتاج يساعد فرق المشتريات على التخطيط بفعالية. تقدم المسبوكات احتكاكًا مقدمًا. تتطلب تكاليف النمط المرتفعة رأس مال أولي كبير. يتطلب تصميم القالب المعقد خبرة هندسية متخصصة لإدارة معدلات التبريد ومنع الفراغات الداخلية. تتطلب المسابك فترات زمنية أولية أطول. يجب عليك تنفيذ تنبؤات قوية لإدارة هذه الجداول الزمنية. ومع ذلك، بمجرد وجود النمط، يصبح إنتاج الوحدات اللاحقة عالي الكفاءة وقابل للتكرار.
الدرجة المحددة من الحديد الزهر لها أهمية كبيرة. نادراً ما يستخدم صانعو الآلات الحديد الخام الأساسي. وهي تحدد المواد الهندسية مثل Meehanite أو الحديد الرمادي عالي الجودة (ASTM Class 40 أو 50). توفر هذه الدرجات المحددة نسبًا من الكربون والسيليكون يتم التحكم فيها بإحكام. وهذا يضمن تشكيل رقائق الجرافيت بالحجم والتوزيع الصحيح. تؤدي كيمياء الصب التي يتم التحكم فيها بشكل سيئ إلى ظهور بقع صلبة (برودة) تدمر أدوات القطع أثناء المعالجة النهائية للطبقة.
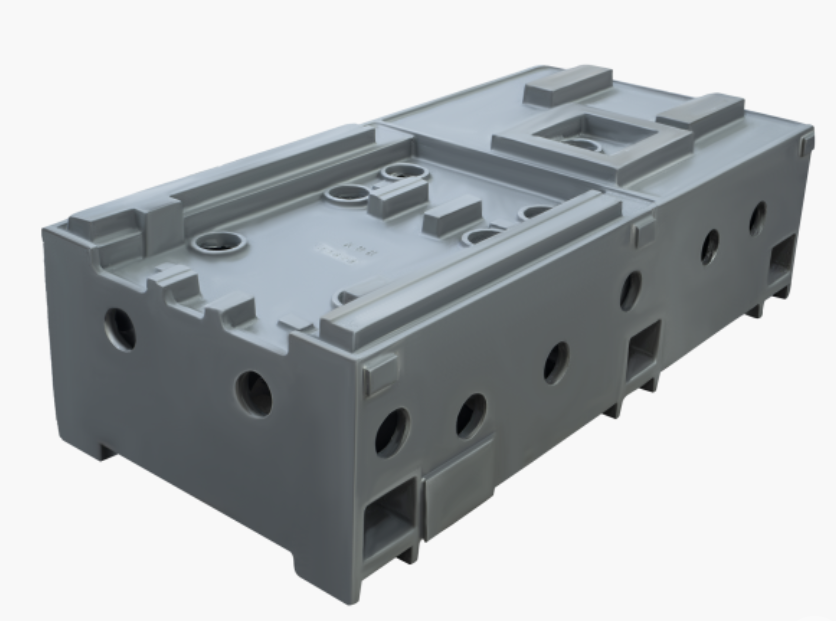
يوفر الفولاذ معاملًا عاليًا من المرونة وقوة شد فائقة مقارنةً بالحديد الزهر. تسمح هذه الخصائص الهيكلية للمهندسين بتصميم جدران هيكلية أرق وأخف وزنًا. يمكن للقاعدة الفولاذية الملحومة أن تحقق صلابة إجمالية مماثلة لقاعدة الصب بينما تزن أقل بكثير. يفيد تقليل الوزن هذا الآلات العملاقة عالية السرعة حيث يجب تقليل الكتلة المتحركة إلى الحد الأدنى لتحقيق معدلات تسارع عالية وسرعات اجتياز سريعة.
تمثل خفة الحركة في التصميم أقوى ميزة للقواعد المصنعة. يمكن للمهندسين تكرار وتعديل الأشكال الهندسية المعقدة بسرعة. لا تحتاج إلى أنماط مسبك باهظة الثمن. إذا ظهر عيب في التصميم أثناء وضع النماذج الأولية، فما عليك سوى قطع الألواح الفولاذية وإعادة لحامها. يعد تعديل ما بعد الإنتاج أمرًا مباشرًا بنفس القدر. يتطلب لحام حوامل أو أقواس أو حاويات سائل تبريد جديدة على آلة منتشرة الحد الأدنى من الجهد ومعدات المتجر القياسية.
تظل مشكلة الإجهاد المتبقي أكبر عقبة أمام الهياكل الملحومة. تقدم عملية اللحام مناطق محلية متأثرة بالحرارة (HAZ). عندما يبرد حوض اللحام المنصهر وينكمش، فإنه يسحب الفولاذ البارد المحيط به. وهذا يخلق ضغوطًا داخلية متبقية هائلة. إذا لم تعالج هذه الضغوط بشكل صحيح، فسوف تتعرض القاعدة للاعوجاج الجزئي بمرور الوقت. سوف يلتوي الفولاذ ببطء مع استرخاء الضغوط بشكل طبيعي، مما يؤدي إلى تدمير المحاذاة الهندسية للآلة.
تتطلب معالجة مشكلات الرنين المتأصلة حلول تخميد ثانوية. تعاني الهياكل المجوفة أو المصنوعة من الألواح الفولاذية من عجز التخميد. يرنون مثل الجرس عندما يتعرضون لاهتزازات القطع. ولمكافحة ذلك، غالبًا ما يقوم المصنعون بملء التجاويف الفولاذية المجوفة بالخرسانة البوليمرية أو الجرانيت الإيبوكسي أو الرمل المتخصص. تعمل حلول التخميد الثانوية هذه على زيادة الكتلة وامتصاص الاهتزازات، ولكنها تضيف تعقيد التصنيع وساعات العمل إلى عملية البناء.
يتطلب التصنيع الالتزام الصارم بإجراءات اللحام. لا يمكنك ببساطة لحام الألواح معًا وتوقع الدقة. يجب على عمال اللحام استخدام معادن حشو محددة، والتحكم في درجات حرارة الممرات البينية، وتسلسل اللحامات لتقليل التشوه. سوف يتشوه اللحام ذو التسلسل السيئ بشدة أثناء التصنيع بحيث لا يمكن تشكيله بشكل مسطح. وهذا يتطلب إعادة صياغة واسعة النطاق، أو تقويم اللهب، أو إلغاء القاعدة بالكامل.
إن مقارنة قدرة التخميد المحددة للحديد الرمادي مقابل الفولاذ الكربوني المُصنّع تكشف عن تناقض صارخ. يعمل الحديد الزهر الرمادي على تخفيف الاهتزازات بمعدل يصل إلى عشر مرات أسرع من الفولاذ الملحوم غير المعالج. تحدد هذه الخاصية المادية المتأصلة أداء التصنيع. عندما تقوم أداة القطع بتعشيق المعدن، فإنها تنتج ثرثرة عالية التردد. يمتص الحديد الزهر هذه الثرثرة على الفور، ويمنعها من الصدى عبر إطار الآلة.
يُترجم التخميد الفائق في مصبوبات الأدوات الآلية عالية الدقة مباشرة إلى تحسين تشطيب سطح قطعة العمل. ويعني الاهتزاز الأقل أن الحافة المتطورة تنزلق بسلاسة عبر المادة. كما أنه يعمل على إطالة عمر أداة القطع بشكل كبير. يتم إدخال رقائق الاهتزاز الكاملة من الكربيد وتدمير محامل المغزل. على مدار دورة حياة مدتها 10 سنوات، تقلل القاعدة المصبوبة بشكل كبير من تكرار استبدال الحزوز الدليلية الخطية والبراغي الكروية.
تتطلب اللحامات الفولاذية التخميد الهندسي. بدون حشو البوليمر، تنقل الطبقة الفولاذية الاهتزاز مباشرة إلى أداة القطع. يؤدي هذا إلى ظهور علامات ثرثرة مرئية على الجزء المُشكل آليًا. يجب على المشغلين إبطاء معدلات التغذية الخاصة بهم للتعويض عن نقص التخميد الهيكلي. وهذا يقلل من إنتاجية الماكينة بشكل عام ويزيد من أوقات الدورات لكل جزء يتم إنتاجه.
إن تقييم السعة الحرارية المحددة واختلافات التوصيل الحراري يسلط الضوء على الاستقرار الحراري. يمتلك الحديد الزهر كتلة حرارية عالية. يمتص الحرارة ببطء ويطلقها ببطء. يسخن الفولاذ ويبرد بشكل أسرع. في بيئة التصنيع، تتقلب درجات الحرارة باستمرار بسبب احتكاك القطع والرقائق الساخنة وتطبيق المبرد وظروف المتجر المحيطة.
نحن نعتمد على مصبوبات سرير أداة آلة الحديد الزهر لامتصاص الحرارة وتوزيعها بالتساوي من منطقة القطع. وهذا يمنع الانحناء الحراري الموضعي. تظل اللحامات ذات الجدران الرقيقة معرضة بدرجة كبيرة للتمدد الحراري والانكماش السريع. خلال دورات التصنيع العدوانية وعالية السرعة، يمكن أن تتوسع القاعدة الملحومة بشكل غير متساو. يؤدي هذا الانجراف الحراري إلى تدمير الدقة الحجمية، مما يتسبب في سقوط الأجزاء عن مستوى التحمل أثناء فترات الإنتاج الطويلة.
يؤدي تطبيق المبرد إلى تفاقم المشكلات الحرارية في اللحامات. إذا تناثر سائل التبريد البارد على جانب واحد من السرير الفولاذي الساخن، فإن هذا الجانب ينكمش بسرعة. ويظل الجانب الآخر موسعا. يؤدي هذا إلى إنشاء تأثير شريط ثنائي المعدن، مما يتسبب في ميل عمود الماكينة بالكامل. يقاوم القصور الحراري للحديد الزهر هذا الانكماش الموضعي السريع، مما يحافظ على عمود الدوران عموديًا تمامًا على الطاولة.
يتطلب ضمان عقود من الاستقرار الهندسي إدارة الضغوط الداخلية. تاريخياً، مارست المسابك عملية الشيخوخة الطبيعية. لقد تركوا المسبوكات في الخارج للطقس لعدة أشهر أو سنوات. دورات الحرارة الطبيعية خففت الضغوط الداخلية ببطء. اليوم، تستخدم المسابك الحديثة وسائل تخفيف الضغط الاهتزازي أو الحراري. إنهم يخبزون المسبوكات في أفران ضخمة لتسريع عملية الاسترخاء. وهذا يضمن أن القاعدة لن تتشوه بعد المعالجة النهائية.
تتطلب عمليات اللحام الالتزام المطلق بالمعالجة الحرارية بعد اللحام (PWHT). لا يمكنك تخطي هذه الخطوة. يجب أن يدخل الهيكل الملحوم بالكامل إلى فرن تخفيف الضغط. يتم تسخينه إلى درجة حرارة معينة، ويتم الاحتفاظ به هناك، ثم يتم تبريده بمعدل متحكم فيه. إذا تعرضت اللحامات لأحمال ديناميكية ثقيلة دون تخفيف الضغط بشكل مثالي، فإنها تواجه خطرًا كبيرًا لانجراف الأبعاد على المدى الطويل. سوف تزحف القاعدة، وسوف تفقد الآلة دقتها.
يوفر تخفيف الضغط الاهتزازي (VSR) بديلاً لعمليات اللحام الضخمة التي لا تتناسب مع الأفران القياسية. يقوم الفنيون بتوصيل محركات ثقيلة لامركزية بالإطار الفولاذي ويهتزون بتردد الرنين. يؤدي ذلك إلى اهتزاز البنية الجزيئية، مما يسمح باستقرار الضغوط المتبقية. على الرغم من فعاليته، إلا أن VSR يتطلب مشغلين ذوي مهارات عالية للتحقق من تخفيف الضغوط بالفعل.
يوفر إصلاح إجهاد اللحام صيانة مباشرة. إذا حدث تشقق في القاعدة الفولاذية المصنعة بعد سنوات من الاستخدام المكثف، فإن الإصلاح يكون بسيطًا. يقوم الفني بطحن الشق، وإعداد الوصلة، وإعادة لحام المنطقة. غالبًا ما يمكن إجراء الإصلاح في الموقع باستخدام معدات اللحام القياسية. وهذا يقلل من وقت توقف الماكينة عن العمل ويحافظ على انخفاض تكاليف الصيانة.
يمثل تخفيف كسر الصب صعوبات معدنية شديدة. يتطلب إصلاح الحديد الزهر المتشقق إجراءات متخصصة للغاية. يجب عليك تسخين المسبوكة بالكامل مسبقًا لمنع الصدمة الحرارية. يجب عليك استخدام المواد الاستهلاكية باهظة الثمن القائمة على النيكل. وأخيرًا، يجب عليك التحكم في معدل التبريد بدقة لمنع تكوّن شقوق صغيرة جديدة. نظرًا لصعوبة الإصلاح، تظل الوقاية من خلال التصميم المناسب لتحليل العناصر المحدودة (FEA) أمرًا بالغ الأهمية بالنسبة للهياكل المصبوبة.
مقياس الأداء | مصبوبات الأدوات الآلية | اللحامات الفولاذية |
|---|---|---|
تخميد الاهتزاز | ممتاز (هيكل الجرافيت المتأصل) | ضعيف (يتطلب تعبئة بوليمر ثانوية) |
الاستقرار الحراري | كتلة حرارية عالية، بطيئة في التشويه | كتلة حرارية منخفضة، عرضة للتوسع السريع |
سلامة الأبعاد | مستقر للغاية بعد تخفيف التوتر الأولي | عرضة للزحف إذا كان PWHT غير كاف |
رشاقة التصميم | جامدة، وتتطلب أنماطا جديدة باهظة الثمن | مرنة للغاية وسهلة التعديل والتكرار |
قابلية الإصلاح | صعب ويتطلب لحام متخصص | طحن وإعادة لحام بسيط ومعياري |
إن حساب نقطة التعادل لتكاليف أدوات النمط يملي اختيار التصنيع. يتطلب تصنيع المصبوب استثمارًا كبيرًا مقدمًا في الأنماط الخشبية أو الألومنيوم. إذا قمت ببناء آلة مخصصة واحدة، فإن اختيار الممثلين ليس له أي معنى من الناحية المالية. ومع ذلك، إذا قمت بإنتاج خط قياسي من مخارط CNC، فسيتم استهلاك تكلفة النموذج عبر مئات الوحدات. تنخفض تكلفة وحدة الصب بسرعة أقل من تكلفة اللحام من حيث الحجم.
ويكشف تحليل التكاليف الخفية لعمليات اللحام عن صورة مالية مختلفة. تبدو القاعدة الملحومة أرخص في البداية. ولكن يجب عليك مراعاة المعالجة الثانوية، وتخفيف الضغط الحراري الإلزامي، ومتطلبات تعبئة البوليمر المحتملة. غالبًا ما تتجاوز ساعات العمل المطلوبة لقطع القاعدة الفولاذية وتركيبها ولحامها وطحنها وملؤها تكلفة صب المسبوكات القياسية.
يجب عليك أيضًا مراعاة تكلفة الخردة أثناء مرحلة النماذج الأولية. إذا فشل النموذج الأولي، فستفقد عملية الصب ومن المحتمل أن تضطر إلى تعديل النمط الباهظ الثمن. في حالة فشل النموذج الأولي الملحوم، يمكنك غالبًا إنقاذ الإطار عن طريق قطع الجزء المعيب واللحام في دعامات جديدة. وهذا يجعل اللحامات جذابة للغاية لتصميمات الآلات التجريبية.
يؤثر الاختيار الهيكلي على تكاليف المواد الاستهلاكية على مدى نافذة تشغيلية مدتها 20000 ساعة. تعمل القواعد المصبوبة على تقليل الاهتزازات التوافقية. وهذا يقلل بشكل مباشر من معدل استهلاك إدراجات أداة الكربيد. تدوم الأدوات لفترة أطول، وتظل التشطيبات السطحية ثابتة. تصبح عمليات إعادة بناء المغزل أقل تكرارًا لأن المحامل لا تمتص الثرثرة الزائدة.
إن تقييم خفض معدل الخردة يبرر قواعد الصب بشكل أكبر. تمنع الصلابة الديناميكية الفائقة انحراف الأداة أثناء القطع الثقيل. وهذا يبقي الأجزاء ضمن تفاوتات الأبعاد الصارمة. تعمل القاعدة الصلبة المصبوبة على تقليل عدد الأجزاء الملغاة الناتجة عن علامات الثرثرة أو الانحرافات الهندسية. على مدار عمر الماكينة، يؤدي التوفير في المواد الخام والأدوات الاستهلاكية إلى موازنة الاستثمار الأولي في النموذج بشكل كبير.
تكاليف التوقف عن العمل تقزم جميع النفقات الأخرى في بيئة الإنتاج. عندما تتعطل الآلة لاستبدال المغزل بسبب الاهتزاز المفرط، فإنك تفقد أيامًا من الإنتاج. تحمي القواعد المصبوبة المكونات الداخلية الدقيقة للماكينة، مما يزيد من وقت تشغيل عمود الدوران ويحافظ على جداول الإنتاج في المسار الصحيح.
تختلف مصادر الخدمات اللوجستية بشكل كبير بين الطريقتين. تعتمد المسبوكات الكبيرة على مسابك عالمية متخصصة. يؤدي شحن كتل الحديد الضخمة عبر المحيطات إلى حدوث اختناقات في سلسلة التوريد. يمكن أن تمتد المهل الزمنية إلى أشهر. على العكس من ذلك، يمكنك الحصول على مصنعي الصلب محليًا. يتجاوز التصنيع المحلي تأخيرات الشحن الدولي ويوفر مرونة أكبر للمشاريع المخصصة.
تلعب اقتصاديات الطاقة دورًا متزايدًا في قرارات التصنيع. قارن البصمة الكربونية لكلتا الطريقتين. تستهلك عمليات صهر المسبك كميات هائلة من الطاقة لتسييل الحديد. ومع ذلك، فإن بصمة الطاقة المحلية لتصنيع الفولاذ تتزايد أيضًا. يتطلب القطع واللحام وتشغيل الأفران الضخمة لتخفيف الضغط قدرًا كبيرًا من الطاقة. غالبًا ما تفوز المسبوكات بالاستدامة للإنتاج بكميات كبيرة بسبب كفاءة أفران الحث الحديثة.
نحن نستخدم المسبوكات الهيكلية للأدوات الآلية الثقيلة عندما يتم تحقيق استقرار سلسلة التوريد على المدى الطويل. بمجرد أن يتقن المسبك عملية القالب والصب، يمكنه تقديم قواعد متسقة وفقًا لجدول زمني يمكن التنبؤ به. يمكن أن تعاني عمليات اللحام، التي تعتمد على العمل اليدوي ومهارة اللحام الفردية، من جودة غير متناسقة إذا كان متجر التصنيع يعاني من ارتفاع معدل دوران الموظفين.
المسامية والشوائب تهدد سلامة الصب. تعمل الفراغات الداخلية على إضعاف الهيكل ويمكن أن تكشف العيوب أثناء المعالجة النهائية. إذا كان الفراغ موجودًا في المكان الصحيح الذي يجب فيه تركيب حواجز توجيهية خطية، فإن الصب بأكمله يصبح خردة. للتخفيف من ذلك، يجب عليك تحديد اختبار صارم غير مدمر (NDT). يتطلب الفحص بالموجات فوق الصوتية أو الأشعة السينية لجميع الأقسام الحاملة الهامة. وهذا يضمن بقاء بنية الحبوب الداخلية صلبة وخالية من العيوب قبل أن تستثمر ساعات في الطحن الدقيق.
يمنع فحص الموردين حدوث تأخيرات كارثية في الإنتاج. شريك مع المسابك ذات الخبرة على وجه التحديد في قواعد الأدوات الآلية الثقيلة. غالبًا ما تعاني المسابك العامة من الأشكال الهندسية الأساسية المعقدة المطلوبة لأسرة الآلة. يتسبب الموردون عديمي الخبرة في حدوث تحولات أساسية، وسماكة غير متساوية للجدار، وضغوط تبريد شديدة. قم بمراجعة بروتوكولات التبريد الخاصة بالمسبك ومعايرة فرن تخفيف الضغط قبل توقيع العقد.
طلب تقارير اعتماد المواد لكل دفعة من الحديد المصبوب.
إجراء اختبار بالموجات فوق الصوتية على جميع أسطح التركيب الإرشادية.
تحقق من الرسوم البيانية الخاصة بفرن تخفيف الضغط الحراري الخاص بالمسبك للتأكد من دقة درجة الحرارة.
افحص الأنماط الخشبية أو الألومنيوم سنويًا بحثًا عن التآكل وانحراف الأبعاد.
يؤدي إجهاد اللحام إلى تدمير القواعد المصنعة تحت التحميل الدوري. يجب عليك تصميم أشكال هندسية مشتركة لتقليل تركيزات الإجهاد. تجنب الزوايا الحادة والانتقالات المفاجئة. استخدم اللحامات كاملة الاختراق في جميع الوصلات الحرجة. قم بتنفيذ إجراءات لحام صارمة واطلب من عمال اللحام المعتمدين إجراء عملية التصنيع. يمنع التصميم المناسب للمفاصل الشقوق من الانتشار عبر المناطق المتأثرة بالحرارة.
التحقق من تخفيف التوتر يضمن الاستقرار على المدى الطويل. تنفيذ بروتوكولات صارمة لمراقبة الجودة للتحقق من نجاح تخفيف الضغط الحراري. لا تثق في مخطط الفرن وحده. إجراء فحوصات الأبعاد قبل وبعد عملية PWHT. إذا تحركت القاعدة بشكل ملحوظ أثناء دورة تخفيف الضغط، فقد يتطلب الأمر معالجة ثانية قبل بدء المعالجة الدقيقة النهائية.
تحديد اللحامات كاملة الاختراق لجميع الوصلات الحاملة الأولية.
يتطلب فحص الجسيمات المغناطيسية (MPI) على جميع اللحامات الهيكلية للكشف عن الشقوق السطحية.
فرض معدل تبريد متحكم فيه أثناء المعالجة الحرارية بعد اللحام لمنع الضغوط الجديدة.
أغلق جميع التجاويف المجوفة تمامًا في حالة استخدام حشوة الخرسانة البوليمرية لمنع دخول الرطوبة.
حدد حجم الإنتاج الخاص بك لحساب فترة استهلاك الأدوات المقبولة لأنماط الصب.
استشر مسبكًا متخصصًا لمراجعة تصميم قاعدة الماكينة الخاصة بك من أجل قابلية التصنيع والاستقرار الأساسي.
قم بإجراء تحليل مقارن للعناصر المحدودة (FEA) على كل من النسخة المصبوبة والملحومة من قاعدتك لتقييم الصلابة الديناميكية.
قم بوضع متطلبات صارمة للاختبار غير المدمر (NDT) لأي طريقة تصنيع تختارها.
ج: يحتوي الحديد الزهر الرمادي على رقائق جرافيت مجهرية تمتص وتبدد الاهتزازات بشكل أفضل بكثير من الفولاذ. يمنع هذا التخميد الطبيعي الرنين التوافقي من الوصول إلى منطقة القطع، مما يؤدي إلى تشطيبات سطحية فائقة، وتفاوتات أكثر إحكامًا، وعمرًا أطول لأداة القطع.
ج: يمكنهم ذلك. تخلق الحرارة الشديدة الناتجة عن اللحام ضغوطًا متبقية هائلة داخل الفولاذ. إذا لم يتم تخفيف الضغط الحراري لللحام بشكل صحيح في الفرن قبل المعالجة النهائية، فسوف يتشوه ببطء حيث تسترخي تلك الضغوط الداخلية بشكل طبيعي على مدار أشهر أو سنوات.
ج: يمكن عادةً تصنيع اللحامات محليًا في غضون أسابيع. تتطلب المسبوكات إنشاء الأنماط والقولبة المعقدة والصب والتبريد المتحكم فيه. يمكن أن تستغرق هذه العملية عدة أشهر للمقالة الأولى، على الرغم من أن وحدات الصب اللاحقة يتم إنتاجها بشكل أسرع بكثير.
ج: نعم. غالبًا ما يقوم المصنعون بملء القواعد الفولاذية المجوفة الملحومة بالخرسانة البوليمرية أو الجرانيت الإيبوكسي أو الرمل المتخصص. يؤدي هذا إلى زيادة الكتلة الهيكلية وتحسين تخميد الاهتزازات بشكل كبير، على الرغم من أنه يزيد من تعقيد التصنيع الإجمالي والوزن وتكلفة العمالة.
ج: بافتراض الصيانة الصحيحة للموجهات الخطية، والبراغي الكروية، والمكونات المتحركة، فإن قاعدة الحديد الزهر نفسها يمكن أن تدوم بسهولة من 30 إلى 50 عامًا. يضمن هيكلها المتجانس وكتلتها الحرارية العالية أنها نادرًا ما تفقد استقرارها الهندسي الأساسي.
ج: على الرغم من تركها بالخارج تاريخيًا لتتقادم في الطقس لعدة أشهر أو سنوات، إلا أن المسابك الحديثة نادرًا ما تستخدم التعتيق الطبيعي. إنهم يستخدمون الآن أفران تخفيف الضغط الحراري أو تخفيف الضغط الاهتزازي لتسريع عملية الاسترخاء، وتحقيق استقرار الأبعاد في جزء صغير من الوقت.


